برش ورقهای فولادی یکی از مراحل مهم در صنایع فلزی، ساختمانسازی، ماشینسازی و تولید تجهیزات صنعتی است. انتخاب روش مناسب برش میتواند بر کیفیت قطعه نهایی، میزان ضایعات، سرعت تولید و هزینههای ساخت تأثیر مستقیمی داشته باشد. در میان روشهای متداول، برش لیزر، برش پلاسما و برش هواگاز از پرکاربردترین گزینهها هستند که هرکدام قابلیتها و محدودیتهای خاص خود را دارند.
اما کدام روش برای برش ورق سیاه، ساخت قطعات صنعتی یا آمادهسازی صفحات فولادی ضخیم مناسبتر است؟ برای پاسخ به این سؤال، باید نحوه عملکرد، مزایا، معایب و کاربردهای هر روش را بررسی کرد.
برش لیزر چیست و چگونه انجام میشود؟
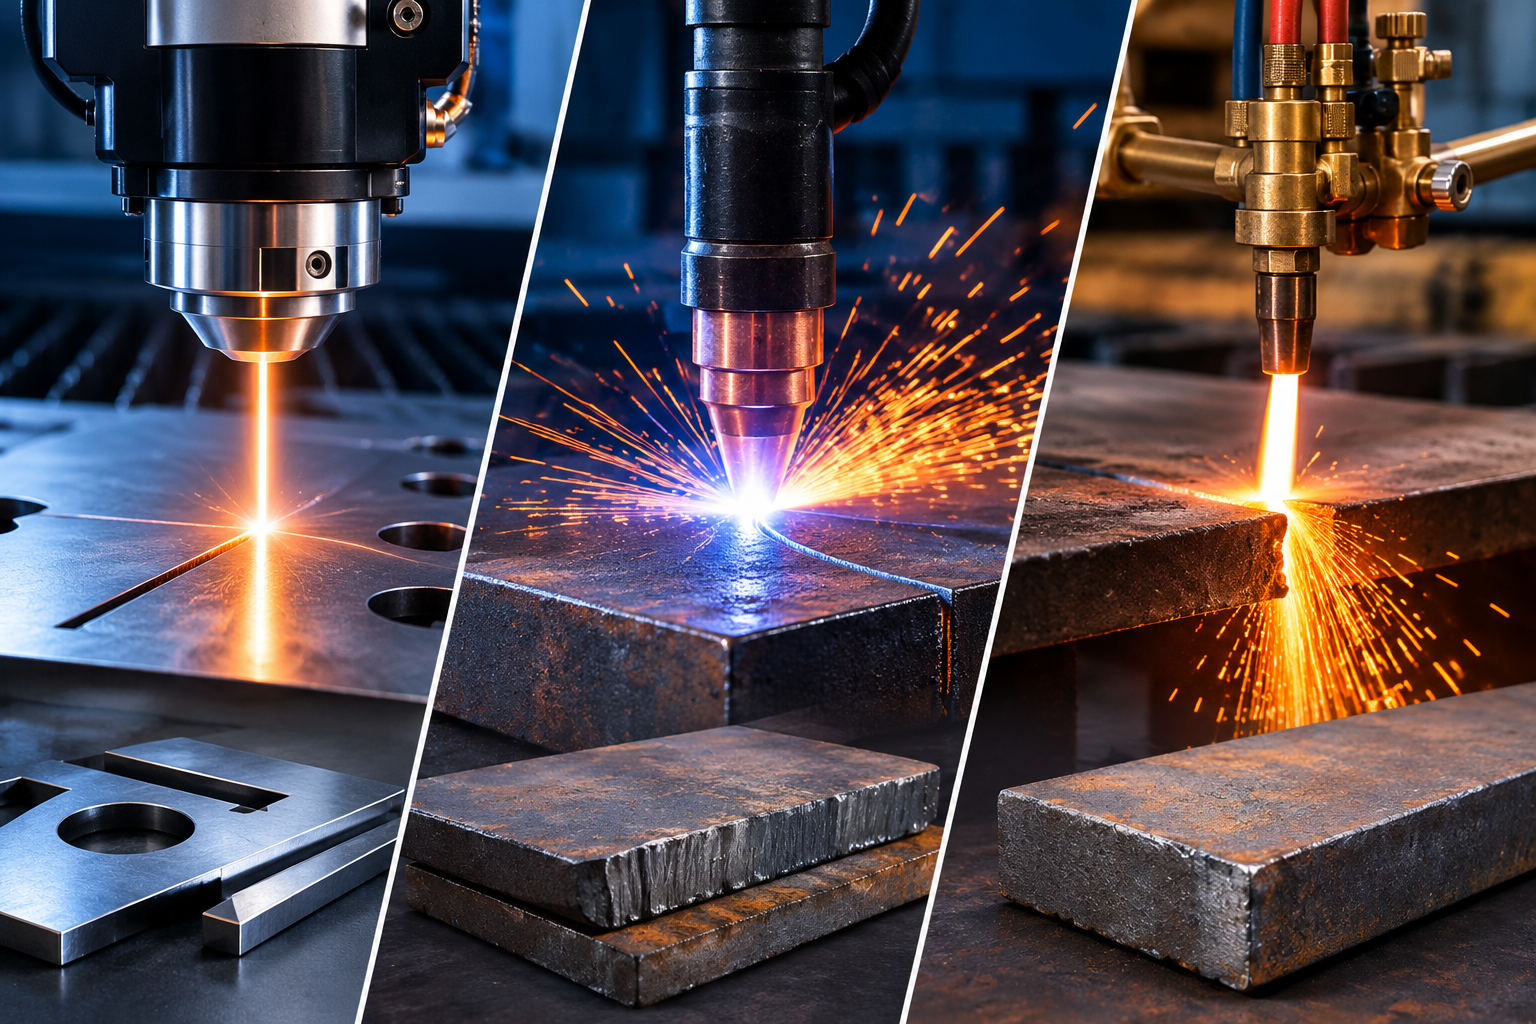
برش لیزر یکی از روشهای دقیق برش فلزات است که در آن، پرتو متمرکز لیزر انرژی زیادی را در نقطهای کوچک از سطح فلز متمرکز میکند. این انرژی باعث ذوب یا تبخیر موضعی فلز میشود و گاز کمکی، مواد مذاب را از مسیر برش خارج میکند.
دستگاههای برش لیزر صنعتی معمولاً به سیستم کنترل عددی یا CNC مجهز هستند. به همین دلیل، میتوان طرحهای پیچیده، سوراخهای ظریف و قطعات دارای ابعاد دقیق را با تکرارپذیری بالا تولید کرد.
مزایای برش لیزر
دقت و ظرافت بالا: امکان اجرای طرحهای پیچیده و ایجاد جزئیات کوچک با کیفیت مناسب.
عرض برش کم: کاهش میزان فلز برداشتهشده و کمک به بهینهسازی مصرف ورق.
کیفیت مناسب لبهها: در صورت تنظیم صحیح دستگاه، نیاز به سنگزنی و پرداخت پس از برش کاهش مییابد.
مناسب برای تولید انبوه: برنامهریزی CNC باعث افزایش تکرارپذیری و کاهش خطاهای انسانی میشود.
مناسب برای ورقهای نازک: در بسیاری از کاربردها، لیزر میتواند ورقهای نازک را با سرعت و دقت بالایی برش دهد.
معایب برش لیزر
هزینه خرید و نگهداری دستگاههای صنعتی پیشرفته میتواند بالا باشد.
عملکرد اقتصادی دستگاه به ضخامت، نوع فلز، توان لیزر و حجم سفارش وابسته است.
برش ورقهای بسیار ضخیم ممکن است به تجهیزات پرقدرت و هزینه عملیاتی بیشتری نیاز داشته باشد.
کیفیت نهایی به عواملی مانند وضعیت سطح ورق، تنظیمات دستگاه، نوع گاز کمکی و شرایط فرایند وابسته است.
کاربردهای برش لیزر
این روش برای ساخت قطعات دقیق ماشینآلات، تابلوهای فلزی، تجهیزات صنعتی، قطعات دکوراتیو، بدنه دستگاهها و قطعاتی که به سوراخکاری یا برشهای ظریف نیاز دارند، گزینه مناسبی است.
برش پلاسما چیست؟
در روش برش پلاسما، گاز با استفاده از قوس الکتریکی به حالت پلاسما درمیآید. جریان بسیار داغ و پرانرژی پلاسما فلز را ذوب میکند و جریان گاز، مواد مذاب را از مسیر برش خارج میسازد.
از آنجا که این فرایند به هدایت الکتریکی فلز وابسته است، برش پلاسما برای فولاد کربنی، فولاد ضدزنگ، آلومینیوم و دیگر فلزات رسانای الکتریکی کاربرد دارد.
مزایای برش پلاسما
سرعت مناسب: بهویژه در برش بسیاری از ورقها و صفحات با ضخامت متوسط.
قابلیت برش فلزات مختلف: برخلاف هواگاز، برای برش فولاد ضدزنگ و آلومینیوم نیز قابل استفاده است.
هزینه اولیه متنوع: بسته به توان و سطح فناوری، تجهیزات پلاسما میتوانند گزینهای اقتصادی برای کارگاههای فلزکاری باشند.
مناسب برای قطعات صنعتی: در بسیاری از پروژههای ساختوساز فلزی و تولید تجهیزات، کیفیت برش پلاسما پاسخگوی نیاز است.
امکان اتوماسیون: دستگاههای CNC پلاسما برای تولید قطعات متعدد و اجرای طرحهای مشخص کاربرد دارند.
معایب برش پلاسما
دقت آن در بسیاری از کاربردها از برش لیزر کمتر است.
عرض برش معمولاً بیشتر از لیزر است و ممکن است لبهها اندکی زاویهدار شوند.
تشکیل پلیسه و مواد مذاب در لبه برش میتواند به عملیات پرداخت نیاز داشته باشد.
مصرف برق، گاز و قطعات مصرفی مانند الکترود و نازل باید در محاسبه هزینه نهایی لحاظ شود.
کاربردهای برش پلاسما
برش پلاسما در ساخت سازههای فلزی، شاسی ماشینآلات، قطعات تجهیزات سنگین، صفحات فولادی، صنایع کشتیسازی و تولید قطعاتی که به سرعت مناسب و دقت صنعتی نیاز دارند، استفاده میشود.
برش هواگاز چیست؟
برش هواگاز که با نام برش شعلهای نیز شناخته میشود، از ترکیب گاز سوختی و اکسیژن برای گرمکردن و برش فولاد استفاده میکند. ابتدا شعله، سطح فلز را تا دمای لازم گرم میکند؛ سپس جریان اکسیژن خالص با آهن داغ واکنش داده و اکسیدهای حاصل را از محل برش خارج میکند.
این روش بهخصوص برای برش فولادهای کربنی و برخی فولادهای کمآلیاژ با ضخامت زیاد کاربرد دارد. برخلاف لیزر و پلاسما، عملکرد هواگاز به واکنش اکسیداسیون آهن وابسته است؛ بنابراین برای برش معمول فولاد ضدزنگ و آلومینیوم مناسب نیست.
مزایای برش هواگاز
مناسب برای فولادهای ضخیم: در ضخامتهای بالا میتواند از نظر فنی و اقتصادی انتخاب مناسبی باشد.
هزینه اولیه پایینتر: تجهیزات پایه آن معمولاً در مقایسه با دستگاههای صنعتی لیزر و پلاسما ارزانتر هستند.
قابلیت استفاده در محل پروژه: تجهیزات قابلحمل هواگاز برای برخی عملیات نصب، تعمیر و ساخت سازهها مناسباند.
امکان استفاده از چند مشعل: در بعضی تجهیزات صنعتی، استفاده همزمان از چند مشعل باعث افزایش بهرهوری میشود.
معایب برش هواگاز
سرعت و کیفیت آن برای بسیاری از ورقهای نازک، در مقایسه با لیزر و پلاسما، مطلوب نیست.
ورود حرارت بیشتر میتواند باعث تاببرداشتن قطعه و تغییر خواص ناحیه نزدیک به برش شود.
عرض برش معمولاً بیشتر است و ممکن است پرداخت لبهها ضرورت داشته باشد.
برای برش معمول فولاد ضدزنگ، آلومینیوم و بسیاری از فلزات غیرآهنی مناسب نیست.
کاربردهای برش هواگاز
این روش بیشتر در برش صفحات فولادی ضخیم، آمادهسازی قطعات سنگین، صنایع سازهای، ساخت تجهیزات صنعتی و برخی پروژههای عمرانی به کار میرود.
مقایسه برش لیزر، پلاسما و هواگاز
برای انتخاب روش مناسب، باید ویژگیهای اصلی این سه فناوری را در کنار یکدیگر بررسی کرد.
| معیار مقایسه | برش لیزر | برش پلاسما | برش هواگاز |
| دقت برش | بسیار بالا در محدوده کاری مناسب | متوسط تا بالا، بسته به دستگاه | معمولاً کمتر برای قطعات ظریف |
| سرعت در ورق نازک | معمولاً بالا | وابسته به ضخامت و دستگاه | معمولاً پایینتر |
| عملکرد در ضخامت زیاد | وابسته به توان دستگاه و نوع فلز | مناسب در محدوده ظرفیت دستگاه | بسیار مناسب برای فولاد کربنی ضخیم |
| عرض برش | کم | متوسط | معمولاً بیشتر |
| کیفیت لبه | معمولاً صاف و دقیق | ممکن است به پرداخت نیاز داشته باشد | احتمال نیاز به پرداخت بیشتر |
| نوع فلز | فولاد و بسیاری از فلزات، با توجه به نوع لیزر و شرایط | فلزات رسانای الکتریکی | عمدتاً فولاد کربنی و برخی فولادهای کمآلیاژ |
| هزینه تجهیزات | معمولاً بالا | متوسط تا بالا، بسته به سیستم | معمولاً پایینتر در تجهیزات پایه |
| کاربرد شاخص | قطعات دقیق و طرحهای پیچیده | برش سریع قطعات صنعتی | صفحات فولادی ضخیم |
نکته مهم این است که هیچکدام از این روشها در تمام شرایط برتری مطلق ندارند. توان دستگاه، ضخامت و ترکیب شیمیایی فولاد، کیفیت موردنیاز و حجم تولید میتوانند نتیجه مقایسه را تغییر دهند.
برای هر ضخامت ورق فولادی کدام روش مناسبتر است؟
ضخامت ورق یکی از مهمترین عوامل انتخاب روش برش است؛ اما نباید تنها معیار تصمیمگیری باشد.
۱. ورقهای نازک
برای ورقهای نازک، بهویژه زمانی که قطعه به ابعاد دقیق، سوراخهای کوچک یا لبههای تمیز نیاز دارد، برش لیزر معمولاً انتخاب مناسبی است. برش پلاسما نیز در برخی کاربردها امکانپذیر است، اما تنظیمات دستگاه و احتمال تغییر شکل حرارتی باید بررسی شود. هواگاز معمولاً برای این محدوده انتخاب اول نیست.
۲. ورقهای با ضخامت متوسط
در این محدوده، انتخاب بین لیزر و پلاسما به دقت موردنیاز، توان دستگاه، سرعت تولید و هزینه بستگی دارد. اگر اجرای جزئیات ظریف و تلرانس محدود اهمیت داشته باشد، لیزر میتواند مناسبتر باشد؛ درحالیکه پلاسما برای بسیاری از قطعات صنعتی با نیاز به دقت متعارف، گزینهای اقتصادی و سریع است.
۳. ورقهای ضخیم
با افزایش ضخامت، برش پلاسما و هواگاز اهمیت بیشتری پیدا میکنند. پلاسما برای بسیاری از فلزات رسانا و صفحات با ضخامت متوسط تا زیاد مناسب است؛ اما برای فولاد کربنی بسیار ضخیم، هواگاز در بسیاری از پروژهها مزیت اقتصادی دارد. البته توان دستگاه، کیفیت لبه و زمان موردنیاز برای تکمیل قطعه باید در نظر گرفته شود.
بهعنوان یک راهنمای تقریبی، برش لیزر اغلب در ورقهای نازک تا متوسط، پلاسما در بسیاری از کاربردهای متوسط و هواگاز در صفحات فولادی ضخیم مزیت بیشتری دارد. محدوده واقعی هر روش به مشخصات تجهیزات و نیاز پروژه وابسته است.
چه عواملی هزینه برش فولاد را تعیین میکنند؟
قیمت برش تنها به نوع دستگاه وابسته نیست. برای مقایسه درست هزینهها، باید هزینه اجرای کامل قطعه را در نظر گرفت؛ یعنی مجموع هزینه برش، مصرف مواد، عملیات تکمیلی و زمان تولید.
مهمترین عوامل مؤثر عبارتاند از:
ضخامت ورق: افزایش ضخامت میتواند سرعت برش را کاهش دهد یا به تجهیزات قدرتمندتری نیاز داشته باشد.
نوع و کیفیت فولاد: ترکیب شیمیایی، وضعیت سطح و مشخصات فنی ورق بر شرایط برش اثر میگذارند.
پیچیدگی طرح: وجود سوراخهای متعدد، گوشههای ظریف و مسیرهای پیچیده میتواند زمان اجرای کار را افزایش دهد.
حجم سفارش: در سفارشهای پرتعداد، برنامهریزی و چیدمان بهینه قطعات روی ورق میتواند هزینه هر قطعه را کاهش دهد.
نیاز به پرداخت: سنگزنی، پلیسهگیری، سوراخکاری تکمیلی و اصلاح لبهها هزینه نهایی را افزایش میدهند.
مصرف انرژی و مواد مصرفی: برق، اکسیژن، گاز سوختی، گاز کمکی و قطعات مصرفی باید در برآورد هزینه لحاظ شوند.
به همین دلیل، ارزانترین روش برش در نگاه اول لزوماً کمهزینهترین گزینه برای محصول نهایی نیست. برای مثال، اگر قطعه پس از برش به پرداخت زیادی نیاز داشته باشد، بخشی از صرفهجویی اولیه از بین میرود.
هنگام انتخاب روش برش چه نکاتی را بررسی کنیم؟
پیش از سفارش برش ورق فولادی، بهتر است چند سؤال کلیدی را پاسخ دهید:
۱. قطعه از چه نوع فلزی ساخته شده است؟ فولاد کربنی، فولاد ضدزنگ و آلومینیوم رفتار یکسانی در فرایند برش ندارند.
۲. ضخامت ورق چقدر است؟ محدوده قابلاستفاده هر روش به توان و ظرفیت دستگاه وابسته است.
۳. چه میزان دقت لازم دارید؟ قطعاتی که با یکدیگر مونتاژ میشوند یا سوراخهای دقیق دارند، ممکن است به کیفیت بالاتری نیاز داشته باشند.
۴. لبه برش چه کیفیتی باید داشته باشد؟ اگر قطعه قرار است جوشکاری، رنگآمیزی، خمکاری یا ماشینکاری شود، وضعیت سطح برش اهمیت زیادی دارد.
۵. حجم سفارش چقدر است؟ برای سفارشهای پرتعداد، سرعت دستگاه و میزان استفاده بهینه از ورق میتواند نقش مهمی در هزینه داشته باشد.
۶. آیا قطعه نسبت به حرارت حساس است؟ در بعضی کاربردها، تغییر شکل یا تغییر خواص ناحیه نزدیک به برش اهمیت زیادی دارد و باید در انتخاب روش لحاظ شود.
سؤالات متداول درباره برش لیزر، پلاسما و هواگاز
آیا برش لیزر همیشه دقیقتر از پلاسما است؟
در بسیاری از کاربردهای متداول، بهویژه در ورقهای نازک و قطعات دارای جزئیات ظریف، لیزر دقت بالاتری ارائه میدهد. بااینحال، کیفیت برش به نوع دستگاه، تنظیمات، ضخامت ورق و شرایط اجرا وابسته است و سامانههای پیشرفته پلاسما نیز میتوانند کیفیت مناسبی ایجاد کنند.
برای برش ورق سیاه کدام روش بهتر است؟
هر سه روش برای شرایط مشخصی از برش ورق سیاه قابلاستفادهاند. لیزر برای قطعات دقیق، پلاسما برای بسیاری از قطعات صنعتی و هواگاز برای صفحات فولادی کربنی ضخیم گزینههای مناسبی هستند. انتخاب نهایی به ضخامت، دقت و هزینه بستگی دارد.
آیا هواگاز برای برش ورقهای نازک مناسب است؟
معمولاً خیر. حرارت ورودی و عرض برش میتوانند باعث تاببرداشتن یا افت کیفیت قطعه شوند. برای ورقهای نازک، لیزر و در برخی کاربردها پلاسما گزینههای مناسبتری هستند.
کدام روش برای برش فولاد ضدزنگ مناسب است؟
برش لیزر و پلاسما برای فولاد ضدزنگ کاربرد دارند. هواگاز برای برش معمول این نوع فولاد مناسب نیست، زیرا سازوکار آن به اکسیداسیون آهن وابسته است.
آیا پس از برش فولاد به عملیات تکمیلی نیاز است؟
این موضوع به روش برش، کیفیت موردنیاز و کاربرد قطعه بستگی دارد. بعضی قطعات مستقیماً قابلاستفادهاند؛ اما در برخی موارد باید پلیسهگیری، سنگزنی، سوراخکاری یا آمادهسازی لبه انجام شود.
جمعبندی
برش لیزر، پلاسما و هواگاز هرکدام برای شرایط متفاوتی طراحی شدهاند و انتخاب روش مناسب به معنای پیدا کردن بهترین توازن میان کیفیت، سرعت و هزینه است. برش لیزر برای تولید قطعات دقیق و طرحهای پیچیده، برش پلاسما برای برش سریع بسیاری از فلزات رسانا و برش هواگاز برای صفحات فولادی کربنی ضخیم کاربرد بیشتری دارد.
برای انتخاب دقیقتر، بهتر است پیش از سفارش، نوع فولاد، ضخامت ورق، تلرانس ابعادی، کیفیت لبه و عملیات موردنیاز پس از برش مشخص شوند. این کار به کاهش ضایعات، کنترل هزینهها و افزایش کیفیت قطعه نهایی کمک میکند.
برای مشاهده جدیدترین اخبار و مقالات بازار ورق سیاه، به وبسایت رسمی آهن برکت سر بزنید.