در این مقاله بررسی میکنیم که ماشینکاری فولادهای سخت چه تفاوتی با فولادهای معمولی دارد و برای دستیابی به نتیجه مناسب باید به چه نکاتی توجه کرد.
فولاد سخت چیست؟
فولاد سخت به فولادی گفته میشود که به دلیل ترکیب شیمیایی، عملیات حرارتی یا فرآیندهای سختکاری، سختی و مقاومت سایشی بالایی پیدا کرده است. در ماشینکاری، فولادهای سخت معمولاً در گروه موادی قرار میگیرند که به نیروی برش بیشتری نیاز دارند.
برای مثال، فولادهایی که پس از عملیات کوئنچ و تمپر یا سختکاری سطحی به سختیهای بالا میرسند، ممکن است در محدوده ماشینکاری فولادهای سخت قرار بگیرند. در ماشینکاری قطعات سختشده، سختی حدود 55 HRC و بالاتر معمولاً بهعنوان محدوده Hard Part Turning شناخته میشود.
چرا ماشینکاری فولاد سخت دشوارتر است؟
مهمترین تفاوت فولاد سخت با فولاد معمولی، نیروی مکانیکی بالاتر و شرایط حرارتی سختتر در ناحیه برش است. سختی زیاد باعث میشود ابزار برش فشار بیشتری را تحمل کند و احتمال سایش یا لبپریدگی لبه ابزار افزایش پیدا کند.
به همین دلیل، در ماشینکاری فولاد سخت باید مواردی مانند سختی قطعه، نوع عملیات، عمق برش، سرعت برش، صلبیت دستگاه و جنس ابزار بهصورت همزمان بررسی شوند.
تفاوت ابزارهای مورد استفاده
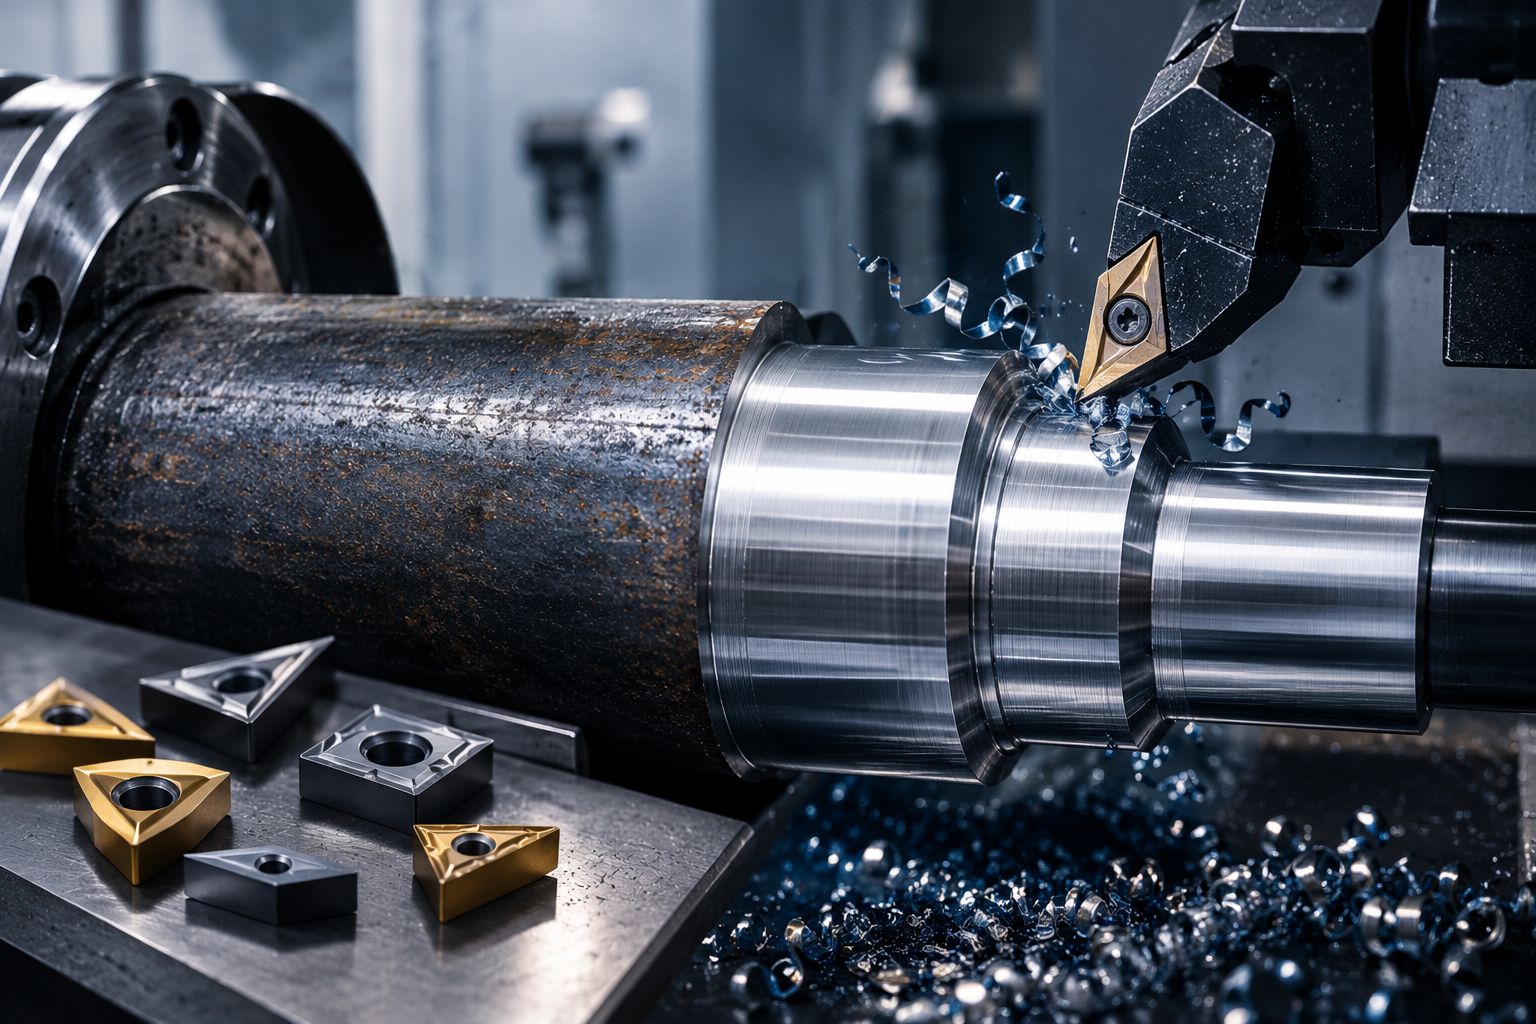
در ماشینکاری فولادهای معمولی، ابزارهای کاربیدی در بسیاری از عملیاتها عملکرد مناسبی دارند. اما برای فولادهای سخت، بسته به سختی و نوع عملیات، ممکن است به ابزارهای کاربیدی تخصصی یا PCBN/CBN نیاز باشد.
CBN یا نیترید بور مکعبی چندبلوری، سختی و پایداری حرارتی بالایی دارد و به همین دلیل یکی از مواد مهم برای ماشینکاری فولادهای سخت محسوب میشود.
در عملیات تراشکاری قطعات سختشده، انتخاب گرید CBN به شرایط برش، پیوسته یا منقطع بودن عملیات و میزان مقاومت موردنیاز لبه ابزار بستگی دارد.
سرعت و پارامترهای برش
در ماشینکاری فولاد سخت نمیتوان پارامترهای برش مورد استفاده برای یک فولاد معمولی را بدون بررسی به کار برد. سرعت برش، پیشروی و عمق برش باید متناسب با جنس قطعه، سختی آن و نوع ابزار انتخاب شوند.
در راهنماهای ماشینکاری فولاد سخت، استفاده از عمق برش کوچک تا متوسط و پیشروی کنترلشده و انتخاب سرعت برش با توجه به عمر اقتصادی ابزار توصیه میشود.
هدف این نیست که صرفاً سرعت ماشینکاری کاهش پیدا کند؛ بلکه باید بین سرعت تولید، عمر ابزار، کیفیت سطح و پایداری فرآیند تعادل ایجاد شود.
سایش ابزار در فولادهای سخت
یکی از چالشهای اصلی، سایش سریع لبه ابزار است. سایش میتواند به شکل سایش کناری، سایش حفرهای، لبپریدگی یا تغییر شکل پلاستیک لبه ایجاد شود.
دمای بالای ناحیه برش و نیروهای مکانیکی زیاد میتوانند باعث تغییر شکل و شکست لبه ابزار شوند. همچنین وجود ارتعاش یا برش منقطع احتمال لبپریدگی ابزار را افزایش میدهد.
به همین دلیل، صلبیت دستگاه و نحوه بستن قطعه نیز به اندازه انتخاب ابزار اهمیت دارد.
نقش حرارت در ماشینکاری
حرارت ایجادشده هنگام برش فولاد سخت میتواند عمر ابزار را کاهش دهد. اگر دما بیش از حد افزایش پیدا کند، مقاومت لبه ابزار در برابر سایش و تغییر شکل کاهش مییابد.
با این حال، استفاده از خنککاری باید متناسب با ابزار و فرآیند انتخاب شود. برای برخی عملیات ماشینکاری سخت، امکان انجام Hard Turning بدون خنککننده نیز وجود دارد؛ اما در سایر شرایط، خنککاری کنترلشده میتواند به مدیریت حرارت و افزایش عمر ابزار کمک کند.
کیفیت سطح و دقت ابعادی
یکی از دلایل استفاده از ماشینکاری سخت، امکان دستیابی به دقت ابعادی و کیفیت سطح مناسب در عملیات پرداخت است. به همین دلیل، در برخی فرآیندها میتوان پس از سختکاری، عملیات تراشکاری سخت را برای رسیدن به ابعاد نهایی انجام داد.
البته نتیجه نهایی به عوامل مختلفی مانند صلبیت ماشین، وضعیت ابزار، ارتعاش، هندسه لبه برش و پارامترهای ماشینکاری بستگی دارد.
تفاوت ماشینکاری فولاد سخت و معمولی در یک نگاه
| عامل | فولاد معمولی | فولاد سخت |
|---|---|---|
| نیروی برش | معمولاً کمتر | بیشتر |
| سایش ابزار | کنترل سادهتر | بیشتر و سریعتر |
| انتخاب ابزار | اغلب کاربید مناسب است | کاربید تخصصی یا PCBN در برخی کاربردها |
| حساسیت به ارتعاش | متوسط | بالا |
| کنترل حرارت | مهم | بسیار مهم |
| تنظیم پارامترهای برش | سادهتر | نیازمند دقت بیشتر |
| کیفیت سطح | وابسته به فرآیند | امکان دستیابی به پرداخت دقیق با فرآیند مناسب |
برای ماشینکاری فولاد سخت چه نکاتی مهم است؟
برای کاهش مشکلات ماشینکاری، بهتر است پیش از شروع کار موارد زیر بررسی شود:
- سختی واقعی قطعه و وضعیت عملیات حرارتی مشخص باشد.
- ابزار متناسب با جنس و سختی فولاد انتخاب شود.
- در صورت نیاز از PCBN/CBN یا گرید مناسب کاربید استفاده شود.
- سرعت برش و پیشروی مطابق توصیه سازنده ابزار تنظیم شود.
- دستگاه و سیستم نگهداری قطعه از صلبیت کافی برخوردار باشند.
- ارتعاش تا حد امکان کاهش پیدا کند.
- وضعیت لبه ابزار بهصورت دورهای کنترل شود.
- روش خنککاری متناسب با ابزار و نوع عملیات انتخاب شود.
- در عملیات منقطع، مقاومت لبه ابزار در برابر لبپریدگی مورد توجه قرار گیرد.
فولاد سخت را همیشه باید بعد از سختکاری ماشینکاری کرد؟
خیر. انتخاب زمان ماشینکاری به فرآیند تولید و خواص موردنیاز قطعه بستگی دارد. در برخی قطعات، ابتدا ماشینکاری عمده در شرایط نرمتر انجام میشود و سپس عملیات حرارتی و ماشینکاری نهایی صورت میگیرد.
در برخی کاربردها نیز Hard Turning میتواند بخشی از عملیات نهایی پس از سختکاری باشد و نیاز به بعضی فرآیندهای تکمیلی را کاهش دهد.
در مجموع، ماشینکاری فولادهای سخت نسبت به فولادهای معمولی به کنترل دقیقتر فرآیند نیاز دارد؛ زیرا نیروهای برش، حرارت و سایش ابزار بیشتر هستند. انتخاب صحیح ابزار، تنظیم مناسب سرعت و پیشروی، کاهش ارتعاش و توجه به وضعیت عملیات حرارتی قطعه، نقش مهمی در افزایش عمر ابزار و دستیابی به سطح و ابعاد مطلوب دارند.
برای مشاهده جدیدترین اخبار و مقالات بازار ورق سیاه، به وبسایت رسمی آهن برکت سر بزنید.