در بسیاری از پروژههای صنعتی، کیفیت اتصال قطعات فولادی به نحوه آمادهسازی لبهها پیش از جوشکاری وابسته است. زمانی که دو ورق ضخیم یا دو لوله فولادی باید به یکدیگر متصل شوند، جوشکاری مستقیم لبهها ممکن است به نفوذ ناکافی جوش و ایجاد عیوب در اتصال منجر شود. به همین دلیل، در بسیاری از موارد لازم است لبه قطعات پیش از جوشکاری به شکل مشخصی برش داده یا زاویهدار شوند.
این فرایند که با نام پخزنی یا Beveling شناخته میشود، در صنایع مختلفی از جمله ساخت تجهیزات صنعتی، خطوط انتقال نفت و گاز، کشتیسازی، مخزنسازی و سازههای فلزی کاربرد دارد. انتخاب صحیح روش پخزنی میتواند کیفیت جوش، استحکام اتصال و سرعت اجرای پروژه را بهبود دهد.
پخزنی لوله و ورق فولادی چیست؟
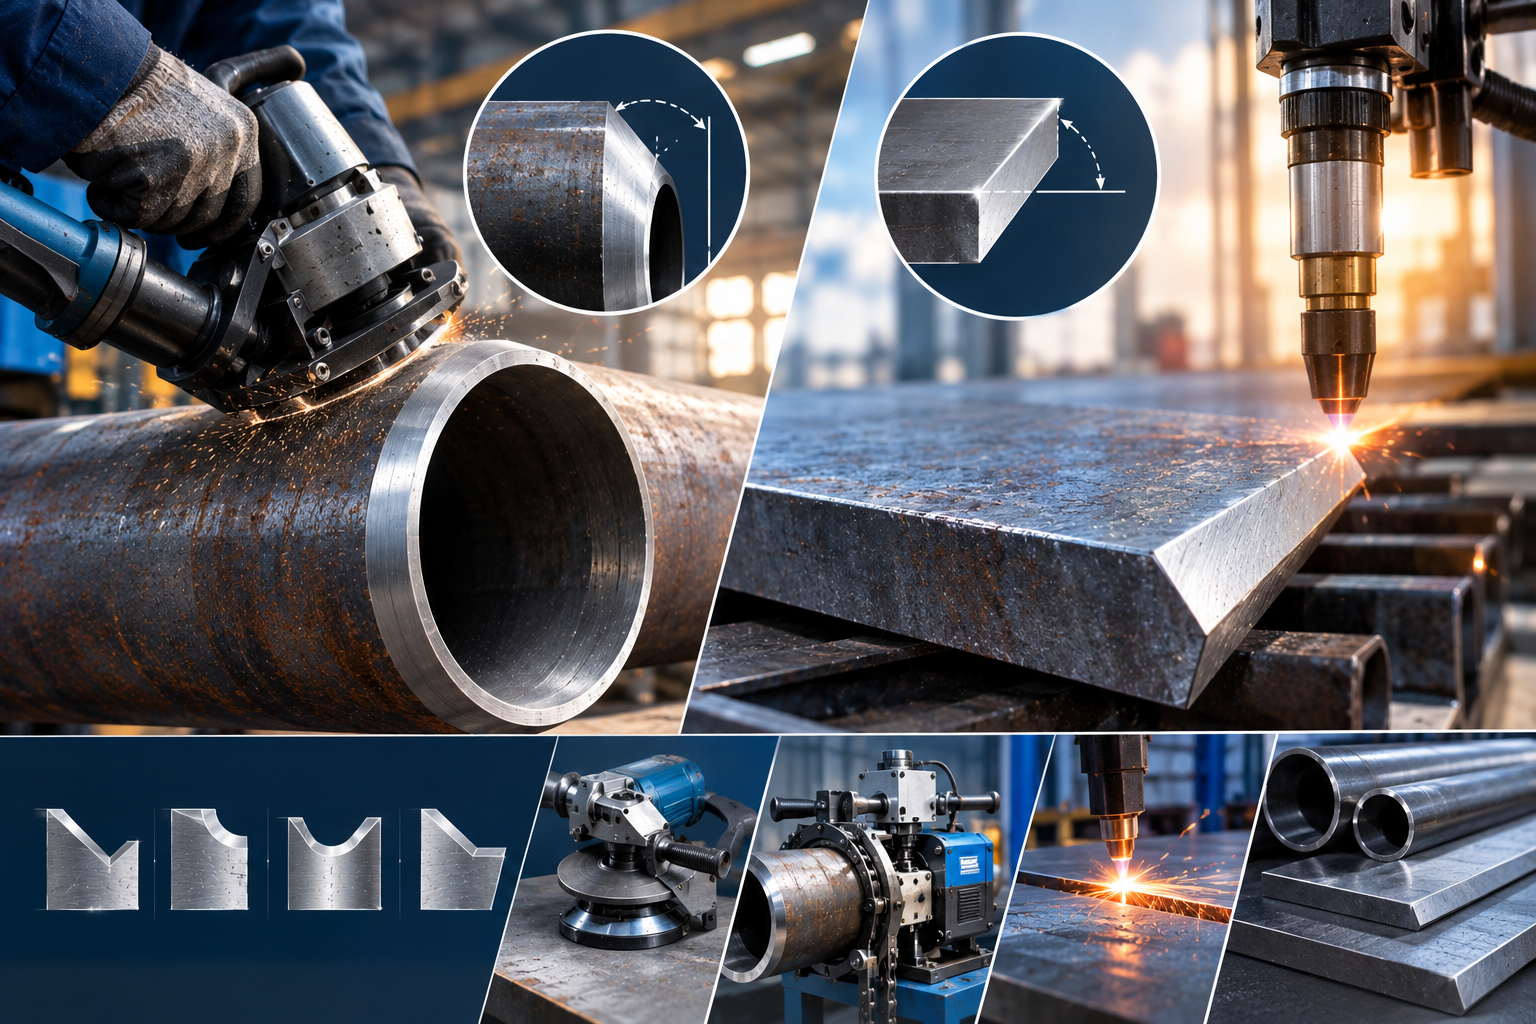
پخزنی فرایندی است که در آن لبه یک قطعه فلزی با زاویه یا هندسه مشخص آماده میشود تا شرایط مناسبی برای ایجاد اتصال، بهویژه اتصال جوشی، فراهم شود. این عملیات ممکن است با ابزارهای مکانیکی، دستگاههای برش حرارتی یا تجهیزات تخصصی آمادهسازی لبه انجام شود.
در جوشکاری قطعات نازک، گاهی میتوان لبهها را بدون پخزنی به یکدیگر متصل کرد؛ اما در قطعات ضخیمتر، آمادهسازی لبه میتواند دسترسی جوش به ریشه اتصال را بهتر کند و احتمال باقی ماندن نواحی جوشنخورده را کاهش دهد.
پخزنی با صافکاری یا پلیسهگیری تفاوت دارد. در پلیسهگیری، زائدههای ناخواسته لبه حذف میشوند؛ اما در پخزنی، هندسه لبه با هدف مشخصی مانند ایجاد فضای مناسب برای جوشکاری تغییر میکند.
البته پخزنی به معنای افزایش خودکار استحکام اتصال نیست. کیفیت نهایی جوش به طراحی اتصال، انتخاب فرایند و مواد مصرفی، مهارت جوشکار و رعایت دستورالعمل جوشکاری نیز بستگی دارد.
پخزنی چه زمانی ضرورت دارد؟
ضرورت پخزنی به ضخامت قطعه، نوع اتصال و شرایط اجرای جوش بستگی دارد. این عملیات در همه پروژهها الزامی نیست، اما در شرایط زیر اهمیت بیشتری پیدا میکند.
۱. جوشکاری ورقهای فولادی ضخیم
در ورقهای ضخیم، جوشکاری بدون آمادهسازی مناسب لبه ممکن است باعث شود حرارت و فلز جوش به عمق اتصال بهاندازه کافی نفوذ نکند. پخزنی با ایجاد فضای مناسب برای قرارگیری فلز جوش، امکان اجرای اتصال با نفوذ موردنیاز را فراهم میکند.
۲. اتصال لببهلب لولههای فولادی
در اتصال لببهلب لولهها، بهویژه در خطوط صنعتی و لولههای دارای ضخامت دیواره قابلتوجه، آمادهسازی دقیق لبهها اهمیت زیادی دارد. شکل پخ، زاویه لبه و فاصله ریشه باید با دستورالعمل جوشکاری و شرایط پروژه هماهنگ باشند.
۳. ساخت مخازن و تجهیزات تحت فشار
در ساخت مخازن، دیگها و برخی تجهیزات تحت فشار، کیفیت اتصالات جوشی اهمیت ویژهای دارد. پخزنی ممکن است بهعنوان بخشی از آمادهسازی اتصال مطابق نقشه مهندسی و دستورالعمل جوشکاری موردنیاز باشد.
۴. جوشکاری سازههای فلزی سنگین
در برخی اتصالات سازهای، بهخصوص اتصالاتی که به جوش شیاری با نفوذ مشخص نیاز دارند، لبهها باید مطابق جزئیات طراحی آماده شوند. پخزنی در این شرایط به اجرای صحیح هندسه جوش کمک میکند.
۵. تعمیر و بازسازی قطعات فولادی
هنگام تعمیر ترکها یا تعویض بخش آسیبدیده یک قطعه، ممکن است لازم باشد محل اتصال برای جوشکاری مجدد آماده شود. در این موارد، نوع پخ و میزان برداشت فلز باید با روش تعمیر و الزامات فنی قطعه سازگار باشد.
نکته مهم: پخزنی همیشه ضروری نیست. برای ورقهای نازک یا برخی اتصالات خاص، اتصال بدون پخ میتواند مناسب باشد. تصمیم نهایی باید بر اساس نقشه، استاندارد مربوط و دستورالعمل تأییدشده جوشکاری گرفته شود.
انواع پخ در لوله و ورق فولادی
هندسه پخ با توجه به ضخامت قطعه، دسترسی به محل جوش، فرایند جوشکاری و میزان نفوذ موردنیاز انتخاب میشود. برخی از رایجترین انواع آن عبارتاند از:
پخ V شکل
در این روش، لبه دو قطعه یا لبه یک قطعه بهگونهای آماده میشود که مقطع اتصال شکلی شبیه حرف V ایجاد کند.
این نوع پخ در بسیاری از اتصالات لببهلب ورقها و لولهها استفاده میشود و امکان دسترسی مناسب به ناحیه ریشه جوش را فراهم میکند. بااینحال، در ضخامتهای بالا ممکن است حجم فلز جوش موردنیاز افزایش پیدا کند.
پخ X شکل
در پخ X شکل، لبه اتصال از دو طرف آماده میشود تا مقطع کلی آن به شکل X درآید. این روش در برخی قطعات ضخیم کاربرد دارد و میتواند امکان جوشکاری از دو طرف اتصال را فراهم کند.
یکی از مزایای احتمالی آن، کاهش حجم فلز جوش نسبت به برخی طرحهای یکطرفه در شرایط قابل مقایسه است. البته اجرای آن به دسترسی از دو طرف قطعه و شرایط پروژه وابسته است.
پخ U شکل
در پخ U شکل، لبهها با انحنای مشخص آماده میشوند تا مقطع اتصال شکل U پیدا کند. این روش در برخی اتصالات ضخیم مورد استفاده قرار میگیرد و میتواند حجم فلز جوش موردنیاز را نسبت به یک طرح V شکل با شرایط مشابه کاهش دهد.
اجرای دقیق این نوع پخ معمولاً به تجهیزات و کنترل بیشتری نیاز دارد و انتخاب آن باید بر اساس ملاحظات فنی و اقتصادی پروژه انجام شود.
پخ J شکل
پخ J شکل معمولاً در شرایطی به کار میرود که آمادهسازی لبه یک سمت قطعه به شکل منحنی انجام شود. این روش در برخی اتصالات خاص، از جمله اتصالاتی که دسترسی یا طراحی آنها محدودیت دارد، کاربرد دارد.
پخ یکطرفه و دوطرفه
پخزنی را میتوان از نظر تعداد سطوح آمادهشده نیز دستهبندی کرد:
پخ یکطرفه: آمادهسازی لبه برای جوشکاری از یک سمت انجام میشود.
پخ دوطرفه: لبهها به شکلی آماده میشوند که جوشکاری از دو طرف امکانپذیر باشد.
انتخاب میان این دو روش به ضخامت قطعه، امکان دسترسی به پشت اتصال، نوع جوش و الزامات طراحی بستگی دارد.
روشهای پخزنی لوله و ورق فولادی
روش پخزنی باید با جنس قطعه، ضخامت، دقت موردنیاز و حجم کار تناسب داشته باشد. روشهای رایج این عملیات شامل موارد زیر هستند.
پخزنی با دستگاه سنگزنی
در این روش از دستگاه سنگ فرز و صفحه مناسب برای شکلدهی لبه فلز استفاده میشود. این شیوه برای کارگاهها، تعمیرات و پروژههایی که به آمادهسازی تعداد محدودی قطعه نیاز دارند، کاربرد دارد.
از مزایای آن میتوان به دسترسی آسان به ابزار و امکان انجام کار در محل اشاره کرد. بااینحال، دستی بودن عملیات ممکن است باعث ایجاد تفاوت در زاویه و کیفیت لبهها شود. همچنین رعایت الزامات ایمنی در برابر جرقه، گردوغبار و شکست احتمالی صفحه ضروری است.
پخزنی با دستگاه لبهتراش
دستگاههای لبهتراش یا Beveling Machine برای ایجاد زاویه مشخص و یکنواخت روی لبه قطعات طراحی شدهاند. این تجهیزات در برخی مدلها برای ورق و در برخی دیگر برای لوله استفاده میشوند.
مزیت اصلی آنها، امکان کنترل بهتر هندسه لبه و افزایش یکنواختی در آمادهسازی قطعات است. انتخاب دستگاه باید با توجه به ضخامت، جنس، شکل قطعه و دقت موردنیاز انجام شود.
پخزنی با برش پلاسما
در روش پلاسما، از قوس الکتریکی و گاز یونیزهشده برای برش فلز استفاده میشود. با تجهیزات مناسب و تنظیم صحیح دستگاه، میتوان لبههایی با زاویه مشخص ایجاد کرد.
این روش برای بسیاری از قطعات فولادی رسانا مناسب است و میتواند سرعت بالایی داشته باشد. بااینحال، کیفیت لبه به تنظیمات دستگاه، ضخامت قطعه و مهارت اپراتور وابسته است. در برخی کاربردهای حساس، تمیزکاری یا ماشینکاری تکمیلی پس از برش نیز لازم خواهد بود.
پخزنی با برش لیزر
برش لیزری در بسیاری از کاربردها به دلیل دقت و کیفیت برش شناخته میشود. بااینحال، ایجاد پخ زاویهدار با لیزر به قابلیت دستگاه، نوع هد برش، ضخامت و هندسه موردنیاز وابسته است و همه دستگاههای لیزر امکان اجرای این نوع پخ را ندارند.
این روش زمانی مناسب است که تجهیزات لازم برای ایجاد زاویه موردنظر در دسترس باشند و دقت ابعادی بالایی موردنیاز باشد.
پخزنی با برش هواگاز
در برش هواگاز، از حرارت و واکنش اکسیژن با فلز برای برش استفاده میشود. این روش برای برخی قطعات فولادی، بهویژه در ضخامتهای بالا، کاربرد دارد.
هواگاز میتواند برای آمادهسازی لبهها مناسب باشد، اما کیفیت سطح نهایی به شرایط برش و مهارت اپراتور وابسته است. در صورت نیاز به دقت بالا یا سطح مناسب برای جوشکاری حساس، ممکن است عملیات تکمیلی لازم باشد.
تفاوت پخزنی لوله و ورق فولادی
اگرچه هدف کلی پخزنی در هر دو مورد، آمادهسازی لبه برای اتصال است، شکل قطعه و شرایط دسترسی میتواند روش اجرا را تغییر دهد.
| معیار مقایسه | پخزنی لوله فولادی | پخزنی ورق فولادی |
|---|---|---|
| شکل قطعه | سطح منحنی و مقطع دایرهای | سطح تخت |
| ابزار متداول | دستگاه پخزن لوله، لبهتراش و ابزارهای دستی | لبهتراش، فرز و تجهیزات برش مناسب |
| کنترل هندسه | باید در امتداد محیط لوله یکنواخت باشد | باید در طول لبه و در نقاط مختلف یکنواخت باشد |
| کاربرد رایج | خطوط لوله، اتصالات صنعتی و انتقال سیالات | مخزنسازی، سازههای فلزی و ساخت تجهیزات |
| عوامل مهم در انتخاب | قطر، ضخامت دیواره، دسترسی و نوع اتصال | ضخامت، طول لبه، شکل اتصال و حجم تولید |
در پخزنی لوله، حفظ یکنواختی زاویه در سراسر محیط اهمیت دارد؛ زیرا تغییرات هندسی میتواند مونتاژ و اجرای جوش را دشوار کند. در ورق نیز یکنواختی لبه و انطباق آن با نقشه اتصال، در کیفیت جوش نهایی نقش دارد.
چه عواملی در انتخاب روش پخزنی مؤثرند؟
برای انتخاب روش مناسب، لازم است چند عامل فنی و اجرایی همزمان بررسی شوند.
ضخامت قطعه: با افزایش ضخامت، ممکن است آمادهسازی دقیقتر لبه و استفاده از طرحهای خاص پخ ضرورت پیدا کند.
جنس فولاد: فولاد کربنی، فولاد آلیاژی و فولاد زنگنزن میتوانند از نظر روش مناسب برش، حساسیت به حرارت و نیاز به عملیات تکمیلی تفاوت داشته باشند.
نوع اتصال و فرایند جوشکاری: طرح اتصال باید با فرایند جوشکاری و میزان نفوذ موردنیاز سازگار باشد. پخ مناسب برای یک فرایند لزوماً بهترین گزینه برای فرایند دیگر نیست.
دقت ابعادی موردنیاز: در خطوط صنعتی حساس، مخازن و تجهیزات مهندسیشده، زاویه، فاصله ریشه و یکنواختی لبه باید با دقت بیشتری کنترل شوند.
حجم تولید و هزینه اجرا: برای تعداد محدود قطعات، روشهای دستی ممکن است اقتصادی باشند؛ اما در تولید انبوه، دستگاههای تخصصی میتوانند یکنواختی و سرعت بیشتری فراهم کنند.
شرایط دسترسی: امکان دسترسی به یک یا دو سمت قطعه و همچنین امکان نصب دستگاه در محل پروژه، در انتخاب روش اجرا مؤثر است.
مراحل آمادهسازی لبه پیش از جوشکاری
پخزنی تنها یکی از مراحل آمادهسازی اتصال است. برای رسیدن به نتیجه مطلوب، باید مراحل کار بهصورت اصولی انجام شوند.
۱. بررسی نقشه و دستورالعمل جوشکاری: نوع اتصال، زاویه پخ، فاصله ریشه و سایر ابعاد موردنیاز مشخص میشوند.
۲. اندازهگیری و علامتگذاری: محدوده برش و شکل لبه مطابق مشخصات فنی تعیین میشود.
۳. اجرای پخزنی: عملیات با ابزار یا دستگاه مناسب انجام میشود تا هندسه موردنظر ایجاد شود.
۴. تمیزکاری لبه: پلیسه، سرباره، آلودگی، زنگزدگی و مواد نامناسب از سطح اتصال پاک میشوند.
۵. کنترل ابعادی: زاویه پخ، یکنواختی لبه و ابعاد ریشه با ابزار اندازهگیری مناسب بررسی میشوند.
۶. مونتاژ و تنظیم قطعات: قطعات در موقعیت صحیح قرار میگیرند و فاصله ریشه و همراستایی آنها کنترل میشود.
۷. اجرای جوشکاری: پس از تأیید آمادهسازی و مونتاژ، جوشکاری طبق دستورالعمل مربوط انجام میشود.
در کاربردهای حساس، بازرسی لبهها و کنترل کیفیت باید مطابق الزامات پروژه و استاندارد مربوط صورت گیرد.
خطاهای رایج در پخزنی و تأثیر آنها بر کیفیت جوش
اشتباه در آمادهسازی لبه میتواند کیفیت اتصال را کاهش دهد و هزینه تعمیرات را افزایش دهد. برخی از خطاهای متداول عبارتاند از:
زاویه نامناسب پخ: ممکن است فضای کافی برای اجرای جوش فراهم نشود یا حجم فلز جوش بیش از حد افزایش پیدا کند.
ناهمواری لبهها: تغییرات هندسی میتواند باعث دشوار شدن مونتاژ و ایجاد شرایط نامناسب برای جوشکاری شود.
فاصله ریشه نامناسب: فاصله بیش از حد یا کمتر از مقدار تعیینشده ممکن است کیفیت نفوذ و شکل ریشه جوش را تحت تأثیر قرار دهد.
باقی ماندن آلودگی و پلیسه: آلودگیهای سطحی میتوانند کیفیت اتصال را کاهش دهند و احتمال ایجاد عیوب جوش را افزایش دهند.
انتخاب روش نامناسب برش: ممکن است کیفیت سطح، دقت ابعادی یا شرایط متالورژیکی لبه با نیاز پروژه سازگار نباشد.
بیتوجهی به بازرسی: کنترل نکردن ابعاد پخ پیش از جوشکاری میتواند باعث تکرار عملیات و افزایش هزینه شود.
برای کاهش این خطاها، باید آمادهسازی لبه بر اساس نقشه و دستورالعمل تأییدشده انجام شود و پیش از شروع جوشکاری، ابعاد اتصال کنترل شوند.
نکات ایمنی در پخزنی لوله و ورق فولادی
پخزنی با ابزارهای مکانیکی و حرارتی میتواند خطراتی مانند پرتاب ذرات، جرقه، سوختگی، بریدگی و آسیب شنوایی ایجاد کند. به همین دلیل، رعایت اصول ایمنی ضروری است.
استفاده از عینک ایمنی یا محافظ صورت مناسب.
استفاده از دستکش، کفش ایمنی و تجهیزات حفاظت فردی متناسب با نوع عملیات.
بررسی سلامت دستگاه، کابلها، صفحه سنگ و تجهیزات برش پیش از شروع کار.
مهار صحیح لوله یا ورق برای جلوگیری از حرکت ناخواسته قطعه.
دور نگه داشتن مواد قابل اشتعال از محل ایجاد جرقه و حرارت.
تأمین تهویه مناسب هنگام استفاده از روشهای حرارتی.
رعایت دستورالعمل سازنده دستگاه و آموزش اپراتور.
همچنین در محیطهایی که احتمال وجود گازهای قابل اشتعال یا مواد خطرناک وجود دارد، عملیات برش و پخزنی باید تنها پس از بررسی شرایط ایمنی و دریافت مجوزهای لازم انجام شود.
جمعبندی
پخزنی لوله و ورق فولادی یکی از مراحل مهم آمادهسازی قطعات برای جوشکاری است که با ایجاد هندسه مناسب در لبهها، شرایط اجرای اتصال و دستیابی به نفوذ موردنیاز را فراهم میکند. پخهای V، X، U و J از طرحهای متداول هستند و انتخاب هرکدام به ضخامت قطعه، نوع اتصال و الزامات فنی بستگی دارد.
روش اجرای پخ نیز میتواند از سنگزنی و دستگاههای لبهتراش تا برش پلاسما، لیزر و هواگاز متفاوت باشد. برای انتخاب روش مناسب، باید دقت موردنیاز، جنس فولاد، حجم تولید، هزینه و شرایط دسترسی بررسی شوند.
در نهایت، پخزنی صحیح زمانی نتیجه مطلوبی دارد که با طراحی اتصال، دستورالعمل جوشکاری و کنترل ابعادی مناسب همراه باشد. آمادهسازی اصولی لبهها میتواند احتمال بروز عیوب جوش و نیاز به تعمیرات را کاهش دهد و به اجرای مطمئنتر اتصالات فولادی کمک کند.
برای مشاهده جدیدترین اخبار و مقالات بازار ورق سیاه، به وبسایت رسمی آهن برکت سر بزنید.