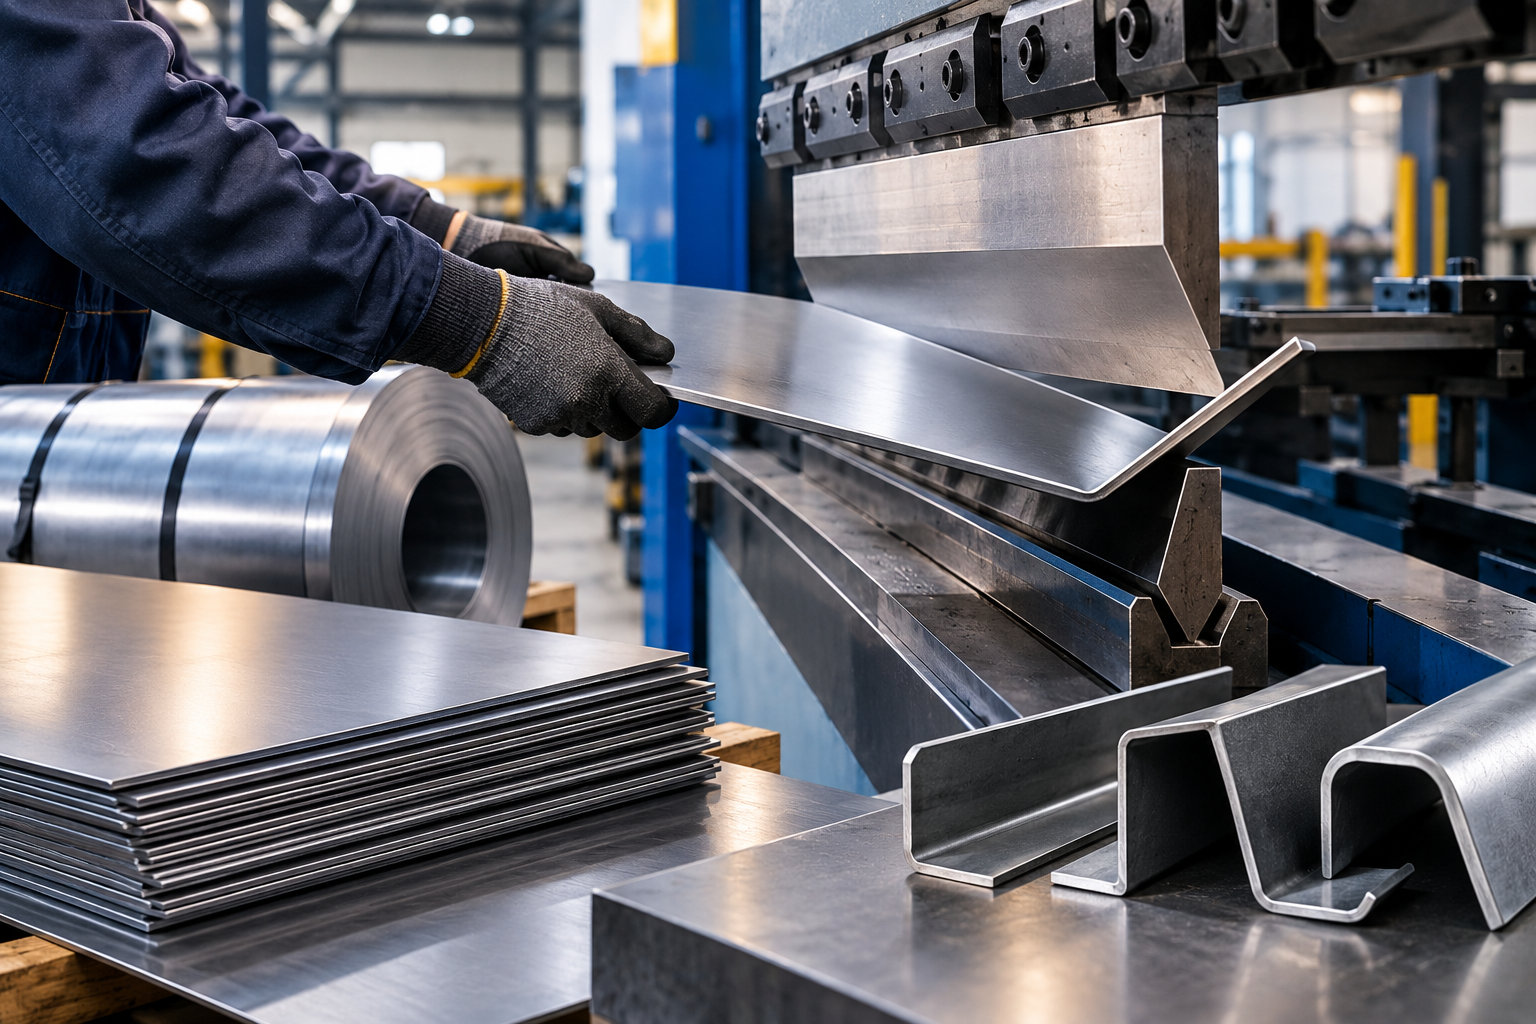
خمکاری ورق یکی از فرآیندهای مهم در صنایع ساختمانی، خودروسازی و تولید تجهیزات فلزی است. در این فرآیند، ورق با اعمال نیروی کنترلشده به شکل موردنظر درمیآید؛ اما دستیابی به خم دقیق و بدون آسیب، به انتخاب صحیح مواد اولیه و تنظیم مناسب تجهیزات وابسته است. اگر ورق از شکلپذیری کافی برخوردار نباشد یا شعاع خم متناسب با مشخصات آن انتخاب نشود، احتمال ترکخوردگی، تغییر زاویه و ایجاد آسیب روی سطح افزایش مییابد.
به همین دلیل، پیش از خرید ورق و شروع عملیات تولید، باید ویژگیهای فنی محصول و شرایط اجرای کار بررسی شوند. در ادامه، انواع ورق مناسب خمکاری، تأثیر ضخامت، تفاوت گریدهای فولادی و روشهای متداول شکلدهی را بررسی میکنیم.
ورق مناسب خمکاری چه مشخصاتی دارد؟
مناسببودن یک ورق برای خمکاری به این معناست که بتواند بدون ایجاد ترک یا تغییر شکل ناخواسته، به زاویه و فرم موردنظر برسد. برای انتخاب صحیح، چند ویژگی فنی اهمیت ویژهای دارند.
شکلپذیری مناسب: ورق باید توانایی تحمل تغییر شکل پلاستیک را داشته باشد. میزان ازدیاد طول فولاد یکی از شاخصهای مهم برای ارزیابی این ویژگی است.
استحکام تسلیم و کششی: این مشخصات بر نیروی لازم برای خمکاری و میزان تغییر شکل ورق تأثیر میگذارند.
یکنواختی خواص مکانیکی: تفاوت خواص در بخشهای مختلف ورق میتواند باعث ایجاد خمهای غیریکنواخت شود.
کیفیت سطح: وجود خراش، عیب سطحی یا آسیبهای ناشی از تولید ممکن است هنگام خمکاری تشدید شود.
سازگاری با شعاع خم: شعاع داخلی خم باید با جنس و ضخامت ورق تناسب داشته باشد تا کشش سطح بیرونی از حد قابلتحمل فولاد فراتر نرود.
برای مثال، در خمکاری ورق آهن ۲ میل، انتخاب فولاد مناسب و تنظیم صحیح قالب میتواند احتمال ترکخوردگی و تغییر زاویه را کاهش دهد. بااینحال، حتی ورقهای نازک نیز در صورت انتخاب شعاع خم نامناسب یا استفاده از ابزار نامتناسب ممکن است آسیب ببینند.
تأثیر ضخامت ورق بر کیفیت خمکاری
ضخامت ورق یکی از عوامل تعیینکننده در انتخاب دستگاه، قالب و نیروی موردنیاز برای خمکاری است. هرچه ضخامت بیشتر باشد، معمولاً نیروی بیشتری برای ایجاد تغییر شکل لازم خواهد بود. به همین دلیل، ظرفیت دستگاه پرسبرک، عرض دهانه قالب و مشخصات ابزار باید با ضخامت ورق هماهنگ باشند.
ضخامت همچنین بر حداقل شعاع خم قابل اجرا اثر میگذارد. اگر شعاع خم بیش از اندازه کوچک باشد، سطح بیرونی ورق تحت کشش زیادی قرار میگیرد و احتمال ترکخوردگی افزایش مییابد. از طرف دیگر، انتخاب شعاع بسیار بزرگ ممکن است با ابعاد طراحی قطعه سازگار نباشد.
در نتیجه، ضخامت بیشتر لزوماً به معنای کیفیت بهتر یا مقاومت بیشتر قطعه نهایی نیست. ورق باید براساس نیاز محصول، شرایط بارگذاری و امکانات کارگاه انتخاب شود. برای نمونه، خمکاری ورق آهن ۱۰ میل به تجهیزات و نیروی بیشتری نسبت به ورقهای نازک نیاز دارد و پیش از اجرا باید محدودیتهای دستگاه بررسی شوند.
مقایسه ورق ST37، ST52 و A36 برای خمکاری
سه گرید ST37، ST52 و A36 در ساخت قطعات فلزی و سازههای صنعتی کاربرد دارند؛ اما تفاوت در خواص مکانیکی آنها باعث میشود رفتارشان هنگام خمکاری یکسان نباشد.
ورق ST37: این گرید که معمولاً با فولادهای ساختمانی کمکربن و شکلپذیر شناخته میشود، برای بسیاری از عملیات خمکاری متداول گزینه مناسبی است. البته کیفیت خم نهایی به مشخصات دقیق محصول، ضخامت و شرایط فرآیند بستگی دارد.
ورق A36: این فولاد ساختمانی در ساخت قطعات و اجزای فلزی کاربرد دارد و در شرایط مناسب قابلیت خمکاری دارد. هنگام انتخاب آن، باید مشخصات مکانیکی ورق خریداریشده و شعاع خم موردنیاز بررسی شوند.
ورق ST52: این گرید در مقایسه با فولادهای ساختمانی کماستحکامتر، معمولاً استحکام بالاتری دارد. این ویژگی برای قطعاتی که به مقاومت بیشتری نیاز دارند مفید است؛ اما ممکن است نیروی خمکاری بیشتری لازم داشته باشد و کنترل برگشت فنری نیز اهمیت بیشتری پیدا کند.
در مجموع، اگر اولویت اصلی شکلدهی آسان در خمهای معمول باشد، ورق ST37 میتواند انتخاب مناسبی باشد. در مقابل، زمانی که مقاومت مکانیکی بالاتر اهمیت دارد، ST52 نیز قابل بررسی است. ورق A36 هم براساس مشخصات فنی و نیاز پروژه انتخاب میشود. برای تصمیمگیری دقیق، باید خواص واقعی ورق و شرایط خمکاری در کنار یکدیگر ارزیابی شوند.
چه عواملی در انتخاب ورق برای خمکاری مؤثرند؟
انتخاب ورق مناسب فقط به گرید فولاد محدود نمیشود. هندسه قطعه، روش تولید و کیفیت موردانتظار نیز در نتیجه نهایی تأثیر دارند.
شکل و پیچیدگی قطعه: قطعاتی که چند خم نزدیک به یکدیگر دارند یا در نزدیکی خط خم دارای سوراخ و برش هستند، ممکن است به طراحی دقیقتر و ترتیب اجرای مشخصی نیاز داشته باشند.
شعاع و زاویه خم: شعاع داخلی، زاویه نهایی و جهت خم نسبت به جهت نورد ورق باید بررسی شوند. جهت نورد در برخی ورقها میتواند بر احتمال ترکخوردگی تأثیر بگذارد.
کیفیت سطح: در قطعاتی که پس از خمکاری رنگآمیزی میشوند یا سطح ظاهری آنها اهمیت دارد، باید از ایجاد خراش، فرورفتگی و آسیب به پوشش جلوگیری کرد.
تعداد قطعات: در سفارشهای انبوه، انتخاب قالب مناسب و تنظیم دقیق دستگاه اهمیت بیشتری دارد؛ زیرا خطاهای کوچک میتوانند به ضایعات زیادی منجر شوند.
هزینه تولید: قیمت خرید ورق تنها بخش هزینه نیست. میزان پرت در برش، زمان اجرای خمکاری، هزینه ابزار و احتمال تولید قطعات معیوب نیز باید در محاسبات لحاظ شوند.
انواع روشهای خمکاری ورق فلزی
روش خمکاری براساس جنس و ضخامت ورق، شکل قطعه، دقت موردنیاز و امکانات کارگاه انتخاب میشود. هر روش ویژگیهای خاص خود را دارد.
۱. خمکاری هوایی
در این روش، سنبه ورق را به داخل قالب فشار میدهد؛ اما ورق با کف قالب تماس کامل پیدا نمیکند. زاویه نهایی تا حد زیادی با میزان حرکت سنبه و تنظیمات دستگاه کنترل میشود. این روش انعطافپذیری مناسبی دارد و در بسیاری از عملیات متداول پرسبرک به کار میرود.
۲. خمکاری سکهای
در خمکاری سکهای، فشار زیادی به ناحیه خم وارد میشود تا تغییر شکل در محل موردنظر تثبیت شود. این روش میتواند برگشت فنری را کاهش دهد، اما به نیروی بیشتری نیاز دارد و فشار واردشده به ابزار نیز بالاتر است.
۳. خمکاری تهنشسته
در این روش، ورق با قالب تماس بیشتری پیدا میکند و شکل قالب را بهتر دنبال میکند. نیروی موردنیاز معمولاً از خمکاری هوایی بیشتر است و انتخاب ابزار باید متناسب با جنس و ضخامت ورق انجام شود.
۴. خمکاری غلتکی
در خمکاری غلتکی، ورق از میان مجموعهای از غلتکها عبور میکند تا بهتدریج به شکل قوسی یا استوانهای درآید. این روش برای تولید لولههای ورقی، پوستههای مخازن و قطعات منحنی کاربرد دارد.
۵. خمکاری با دستگاه تا
در این روش، ورق در محل مشخص مهار میشود و تیغه دستگاه بخش آزاد آن را خم میکند. دستگاه تا برای ساخت پنلهای فلزی، پوششها، محفظهها و قطعاتی با خمهای مستقیم کاربرد دارد.
مراحل اصلی خمکاری ورق
برای تولید قطعهای دقیق و مطابق نقشه، عملیات خمکاری باید طبق یک ترتیب مشخص انجام شود. رعایت این مراحل به کاهش خطا و جلوگیری از اتلاف مواد اولیه کمک میکند.
۱. بررسی نقشه: ابعاد قطعه، زاویهها، محل خمها و تلرانسهای مجاز مشخص میشوند.
۲. آمادهسازی ورق: ورق با ابعاد موردنیاز برش میخورد و لبهها از نظر پلیسه و آسیب بررسی میشوند.
۳. انتخاب قالب و تنظیم دستگاه: ابزار متناسب با جنس، ضخامت و شعاع خم انتخاب شده و تنظیمات دستگاه انجام میشود.
۴. اجرای خم آزمایشی: یک نمونه خم میشود تا زاویه، ابعاد و کیفیت سطح آن کنترل شود.
۵. اصلاح تنظیمات: در صورت وجود اختلاف با نقشه، تنظیمات دستگاه و پارامترهای فرآیند اصلاح میشوند.
۶. تولید و کنترل نهایی: پس از تأیید نمونه، قطعات تولید و از نظر ابعادی و ظاهری بررسی میشوند.
کاربردهای ورق خمکاریشده در صنایع مختلف
خمکاری امکان تولید قطعات فلزی متنوع را بدون نیاز به برش و اتصال در تمام بخشها فراهم میکند. به همین دلیل، این فرآیند در صنایع مختلف کاربرد گستردهای دارد.
صنعت ساختمان: ساخت پوششهای فلزی، فلاشینگ، قطعات سقفی و پروفیلهای فرمدار
تجهیزات برق: تولید بدنه تابلو برق، جعبههای فلزی و محفظه تجهیزات
صنایع خودروسازی: ساخت برخی قطعات بدنه و اجزای داخلی فلزی
تجهیزات صنعتی: تولید پایهها، براکتها، کاورها و نگهدارندهها
ساخت مخازن: شکلدهی ورق برای تولید بخشهایی از مخازن و پوستههای فلزی
سیستمهای تهویه: ساخت کانالها، اتصالات و قطعات فلزی دارای انحنا
نوع ورق و روش خمکاری در هر کاربرد براساس شرایط محیطی، بارهای وارده، ابعاد قطعه و الزامات کیفی تعیین میشود.
مشکلات رایج در خمکاری ورق و راهکارهای پیشگیری
در صورت انتخاب نامناسب ورق یا تنظیم نادرست تجهیزات، ممکن است قطعه نهایی با مشکلاتی مواجه شود. شناخت این ایرادها به بهبود کیفیت تولید کمک میکند.
برگشت فنری: پس از برداشتن فشار دستگاه، ورق تا حدی به شکل اولیه خود بازمیگردد و زاویه خم تغییر میکند. بررسی خواص فولاد، انجام خم آزمایشی و اصلاح تنظیمات دستگاه از راهکارهای کنترل این مشکل هستند.
ترکخوردگی در محل خم: این عیب معمولاً زمانی ایجاد میشود که کشش سطح بیرونی از توان تحمل ورق بیشتر باشد. انتخاب شعاع خم مناسب، توجه به جهت نورد و بررسی شکلپذیری فولاد میتوانند احتمال بروز آن را کاهش دهند.
ایجاد خراش و فرورفتگی: تماس نامناسب ورق با قالب، وجود پلیسه یا آلودگی ابزار ممکن است به سطح قطعه آسیب بزند. تمیز نگهداشتن قالبها و بررسی سطح ورق پیش از شروع کار اهمیت دارد.
خطای ابعادی: تنظیم نامناسب دستگاه، محاسبه نادرست ابعاد اولیه یا تغییر زاویه پس از خمکاری میتواند باعث عدم انطباق قطعه با نقشه شود. کنترل نمونه اولیه و اندازهگیری قطعات در طول تولید، به شناسایی سریع این خطاها کمک میکند.
نکات مهم پیش از خرید ورق برای خمکاری
پیش از سفارش ورق، باید مشخصات فنی آن با الزامات قطعه و امکانات کارگاه تطبیق داده شود. توجه به چند نکته میتواند هزینههای تولید و احتمال ضایعات را کاهش دهد:
گرید فولاد را براساس میزان شکلپذیری و استحکام موردنیاز انتخاب کنید.
ضخامت ورق را با ابعاد و عملکرد قطعه نهایی هماهنگ کنید.
ظرفیت دستگاه و قالب مورد استفاده را پیش از شروع کار بررسی کنید.
شعاع خم را متناسب با جنس، ضخامت و جهت نورد ورق تعیین کنید.
در سفارشهای حساس یا پرتعداد، ابتدا یک نمونه آزمایشی بسازید.
هزینه خرید، برش، خمکاری و میزان پرت مواد را در برآورد نهایی لحاظ کنید.
برای مثال، هنگام خرید ورق آهن ۱۰ میل، تنها توجه به قیمت یا گرید کافی نیست؛ باید اطمینان حاصل شود که تجهیزات کارگاه توان ایجاد خم موردنظر را دارند و شعاع خم با مشخصات مکانیکی ورق سازگار است.
جمعبندی
بهترین ورق برای خمکاری، محصولی است که بتواند بدون ترکخوردگی و آسیب سطحی، شکل موردنظر را ایجاد کند و در عین حال استحکام لازم برای کاربرد نهایی را داشته باشد. ورق ST37 برای بسیاری از خمهای متداول گزینه مناسبی است؛ درحالیکه ST52 و A36 نیز با توجه به مشخصات فنی و نیاز پروژه میتوانند انتخاب شوند.
در نهایت، جنس ورق، ضخامت، شعاع خم، جهت نورد و نوع دستگاه باید بهصورت همزمان بررسی شوند. اجرای خم آزمایشی پیش از تولید انبوه نیز راهکاری مؤثر برای کنترل کیفیت، کاهش ضایعات و اطمینان از مطابقت قطعه با نقشه است.
برای مشاهده جدیدترین اخبار و مقالات بازار ورق سیاه، به وبسایت رسمی آهن برکت سر بزنید.
.png)