جوشکاری یکی از مهمترین فرایندهای اتصال قطعات فلزی در صنایع مختلف است و روشهای متنوعی برای اجرای آن وجود دارد. انتخاب روش مناسب به عواملی مانند جنس فلز پایه، ضخامت قطعه، شرایط محیطی، کیفیت موردنیاز و حجم تولید بستگی دارد. جوشکاری زیرپودری یا Submerged Arc Welding (SAW) یکی از روشهای پرکاربرد برای اتصال قطعات فولادی است که بیشتر در پروژههای صنعتی و تولید محصولات سنگین مورد استفاده قرار میگیرد.
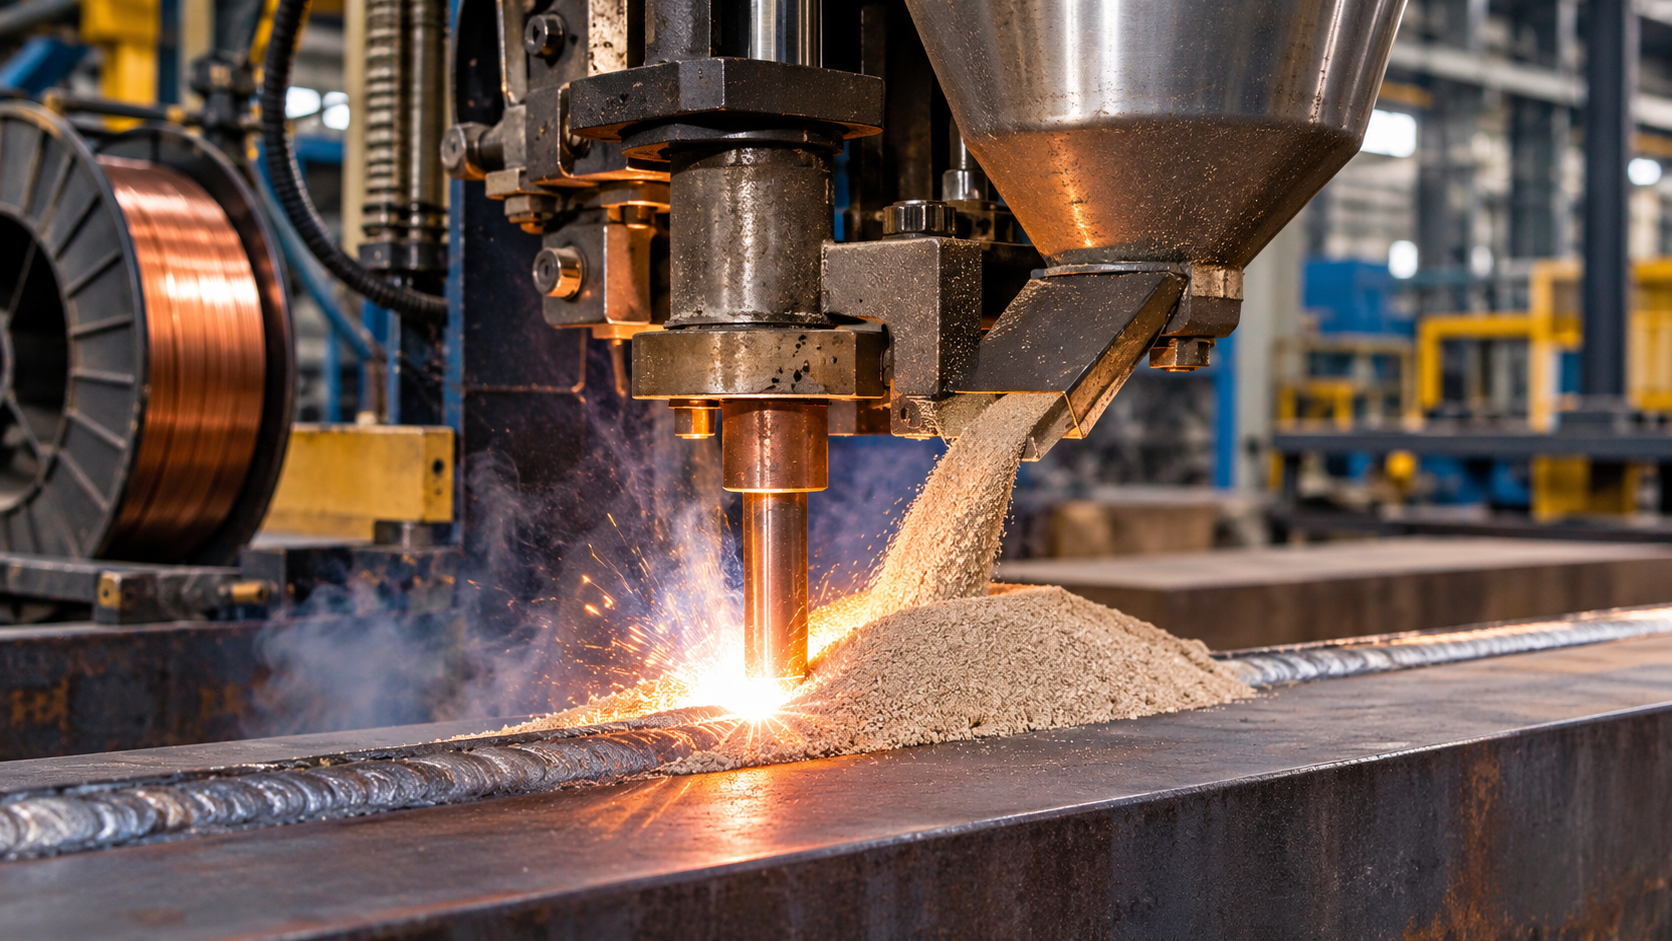
در این روش، قوس الکتریکی میان سیم جوش مصرفی و قطعه کار، زیر لایهای از پودر مخصوص به نام فلاکس ایجاد میشود. این پودر از حوضچه مذاب در برابر آلودگیهای محیطی محافظت میکند و به بهبود کیفیت اتصال کمک میکند. جوشکاری زیرپودری معمولاً بهصورت مکانیزه یا خودکار انجام میشود و به دلیل سرعت مناسب، نرخ رسوب بالا و امکان اجرای جوشهای طولانی، گزینهای کاربردی برای تولید انبوه و اتصال مقاطع ضخیم فولادی به شمار میرود.
اصول عملکرد جوشکاری زیرپودری
مبنای جوشکاری زیرپودری، ایجاد قوس الکتریکی میان یک الکترود سیمی مصرفی و قطعه فلزی است. با عبور جریان الکتریکی، قوس ایجادشده حرارت لازم برای ذوب سیم جوش و بخشی از فلز پایه را تأمین میکند. در نتیجه، حوضچهای از فلز مذاب شکل میگیرد که پس از سرد شدن، اتصال جوشی را تشکیل میدهد.
تفاوت اصلی این روش با بسیاری از فرایندهای جوشکاری قوسی، استفاده از لایهای از پودر فلاکس روی محل جوش است. قوس الکتریکی و حوضچه مذاب در زیر این لایه قرار میگیرند و در حالت عادی از بیرون قابل مشاهده نیستند.
فلاکس در طول فرایند بخشی از حرارت قوس را جذب میکند و به محافظت از فلز مذاب در برابر تماس با هوا کمک میکند. همچنین سربارهای روی سطح جوش تشکیل میشود که پس از سرد شدن باید از روی اتصال برداشته شود.
از مهمترین ویژگیهای این فرایند میتوان به موارد زیر اشاره کرد:
محافظت از حوضچه مذاب: پودر فلاکس مانع تماس مستقیم حوضچه جوش با هوای محیط میشود.
نرخ رسوب بالا: امکان استفاده از جریانهای نسبتاً زیاد و تغذیه پیوسته سیم جوش، سرعت رسوب فلز را افزایش میدهد.
کیفیت مناسب اتصال: در صورت انتخاب صحیح پارامترها و مواد مصرفی، جوش یکنواخت و با خواص مکانیکی مطلوب ایجاد میشود.
کاهش پاشش و دود قابل مشاهده: پوشیده بودن قوس با فلاکس، میزان پاشش و انتشار دود قابل مشاهده را در مقایسه با برخی روشهای قوسی کاهش میدهد.
مناسب برای مکانیزهسازی: حرکت مشعل و تغذیه سیم را میتوان به تجهیزات خودکار سپرد.
تجهیزات مورد استفاده در جوشکاری زیرپودری
برای اجرای جوشکاری زیرپودری به مجموعهای از تجهیزات الکتریکی، مکانیکی و مواد مصرفی نیاز است. هماهنگی این تجهیزات نقش مهمی در پایداری قوس و کیفیت نهایی اتصال دارد.
۱. منبع تغذیه و تأمین جریان الکتریکی
منبع تغذیه وظیفه تأمین جریان و ولتاژ موردنیاز برای ایجاد قوس الکتریکی را بر عهده دارد. در این روش، بسته به نوع کاربرد و شرایط جوشکاری، از جریان مستقیم (DC) یا متناوب (AC) استفاده میشود.
انتخاب نوع جریان و قطبیت آن بر ویژگیهایی مانند عمق نفوذ، نرخ ذوب سیم و پایداری قوس اثر میگذارد. به همین دلیل، تنظیم منبع تغذیه باید با توجه به ضخامت قطعه، نوع سیم جوش و مشخصات فلاکس انجام شود.
۲. سیم جوش یا الکترود مصرفی
در جوشکاری زیرپودری، سیم فلزی بهصورت پیوسته به محل ایجاد قوس تغذیه میشود. این سیم هم نقش الکترود را دارد و هم بخشی از فلز پرکننده اتصال را تأمین میکند.
قطر سیم، ترکیب شیمیایی و نرخ تغذیه آن از عوامل مهم در تعیین کیفیت جوش هستند. سیم جوش باید با جنس فلز پایه و خواص مکانیکی موردنیاز اتصال سازگاری داشته باشد.
۳. پودر فلاکس
فلاکس یکی از اصلیترین مواد مصرفی در این روش است. این ماده به شکل دانههای پودری روی محل جوش ریخته میشود و هنگام ایجاد قوس، بخشی از آن ذوب شده و از حوضچه مذاب محافظت میکند.
وظایف اصلی فلاکس عبارتاند از:
محافظت از فلز مذاب در برابر اکسیژن و نیتروژن هوا
کمک به تشکیل سرباره محافظ روی سطح جوش
تأثیرگذاری بر ترکیب شیمیایی و خواص مکانیکی فلز جوش
کمک به پایداری قوس الکتریکی
تأثیر بر شکل ظاهری و کیفیت سطح اتصال
فلاکسها از نظر روش تولید و ترکیب شیمیایی به گروههای مختلفی تقسیم میشوند. دو گروه رایج آنها عبارتاند از فلاکسهای ذوبی (Fused) و فلاکسهای آگلومره یا چسباندهشده (Agglomerated). انتخاب نوع فلاکس به جنس فلز پایه، نوع سیم جوش و الزامات فنی اتصال بستگی دارد.
۴. سیستم تغذیه سیم جوش
این سیستم وظیفه انتقال پیوسته سیم از قرقره به محل جوش را بر عهده دارد. غلتکهای تغذیه و تجهیزات هدایت سیم، سرعت ورود الکترود به حوضچه مذاب را کنترل میکنند.
ثبات سرعت تغذیه اهمیت زیادی دارد؛ زیرا تغییرات نامناسب آن میتواند باعث ناپایداری قوس و ایجاد عیوب جوش شود.
۵. سیستم انتقال و بازیابی فلاکس
در تجهیزات جوشکاری زیرپودری، مخزنی برای نگهداری و انتقال فلاکس به محل جوش وجود دارد. پودر موردنیاز بهصورت کنترلشده روی مسیر اتصال ریخته میشود.
در برخی دستگاهها، سیستم مکش و بازیابی نیز تعبیه شده است تا فلاکس استفادهنشده جمعآوری و پس از بررسی و آمادهسازی مجدد، در صورت مجاز بودن طبق دستورالعمل سازنده، استفاده شود.
۶. تجهیزات حرکت و کنترل فرایند
برای حرکت یکنواخت مشعل یا قطعه کار، از تجهیزات مکانیزه مانند ریل، کالسکه متحرک، بازوی جوشکاری و دستگاههای کنترلکننده استفاده میشود.
این تجهیزات امکان تنظیم سرعت حرکت، موقعیت جوشکاری و سایر پارامترهای عملیاتی را فراهم میکنند و در تولید قطعات بزرگ و جوشهای طولانی اهمیت زیادی دارند.
مراحل اجرای جوشکاری زیرپودری
اجرای صحیح این روش به آمادهسازی مناسب قطعات، تنظیم تجهیزات و کنترل شرایط جوشکاری نیاز دارد. مراحل کلی فرایند به شرح زیر است:
مرحله اول: آمادهسازی قطعات و سطح اتصال
پیش از شروع جوشکاری، سطوح موردنظر باید از آلودگیهایی مانند روغن، گریس، زنگزدگی، رطوبت و پوستههای اضافی پاک شوند. همچنین لبههای قطعات با توجه به ضخامت و نوع اتصال آمادهسازی میشوند.
در قطعات ضخیم، ممکن است برای دستیابی به نفوذ مناسب، لبهها با زاویه مشخص پخزنی شوند. انتخاب شکل شیار جوش به طراحی اتصال و الزامات فنی پروژه بستگی دارد.
مرحله دوم: تنظیم تجهیزات و پارامترهای جوشکاری
در این مرحله، سیم جوش و فلاکس مناسب انتخاب میشوند و پارامترهای اصلی دستگاه تنظیم میشوند. مهمترین پارامترها عبارتاند از:
شدت جریان: بر میزان حرارت ورودی، نرخ ذوب سیم و عمق نفوذ اثر میگذارد.
ولتاژ قوس: در شکل و پهنای جوش و پایداری قوس نقش دارد.
سرعت حرکت: میزان انرژی واردشده به واحد طول اتصال را تحت تأثیر قرار میدهد.
سرعت تغذیه سیم: مقدار سیم مصرفی و نرخ رسوب فلز جوش را تعیین میکند.
میزان و نوع فلاکس: بر محافظت از حوضچه مذاب و خواص فلز جوش اثرگذار است.
تنظیم این پارامترها باید متناسب با ضخامت قطعه، نوع اتصال و دستورالعمل تأییدشده جوشکاری انجام شود.
مرحله سوم: ریختن فلاکس روی محل اتصال
پیش از ایجاد قوس، لایهای از پودر فلاکس روی مسیر جوش ریخته میشود. ضخامت این لایه باید به اندازهای باشد که قوس و حوضچه مذاب را بهخوبی بپوشاند.
مرحله چهارم: ایجاد قوس و انجام جوشکاری
با برقراری جریان الکتریکی میان سیم جوش و قطعه کار، قوس الکتریکی تشکیل میشود. حرارت حاصل از قوس، سیم مصرفی و بخشی از فلز پایه را ذوب میکند.
همزمان، دستگاه تغذیه سیم و سیستم حرکت، فرایند را در امتداد مسیر اتصال ادامه میدهند. قوس و حوضچه مذاب در تمام این مدت زیر لایه فلاکس قرار دارند.
مرحله پنجم: سرد شدن و تشکیل سرباره
پس از عبور قوس، فلز مذاب بهتدریج سرد شده و اتصال جوشی شکل میگیرد. در همین زمان، فلاکس ذوبشده روی سطح جوش به سرباره تبدیل میشود و لایهای محافظ ایجاد میکند.
پس از سرد شدن کافی، سرباره از سطح اتصال جدا میشود تا امکان بررسی ظاهر جوش فراهم شود.
مرحله ششم: بازرسی و کنترل کیفیت جوش
در مرحله پایانی، اتصال از نظر شکل ظاهری، ابعاد، یکنواختی و وجود عیوب احتمالی بررسی میشود. بسته به حساسیت پروژه، ممکن است از روشهای آزمون غیرمخرب مانند بازرسی چشمی، آزمون فراصوتی یا رادیوگرافی نیز استفاده شود.
انواع جوشکاری زیرپودری
جوشکاری زیرپودری را میتوان بر اساس تعداد سیمهای مصرفی، نوع جریان و نحوه اجرای فرایند به چند گروه تقسیم کرد.
۱. جوشکاری زیرپودری تکسیم
در این روش از یک سیم جوش برای ایجاد قوس و تأمین فلز پرکننده استفاده میشود. این نوع، یکی از رایجترین آرایشهای جوشکاری زیرپودری است و برای بسیاری از اتصالات طولی و محیطی کاربرد دارد.
۲. جوشکاری زیرپودری چندسیم
در این روش از دو یا چند سیم جوش بهصورت همزمان استفاده میشود. این آرایش میتواند نرخ رسوب فلز را افزایش دهد و برای تولید قطعات بزرگ و جوشهای طولانی مناسب باشد.
۳. جوشکاری زیرپودری با جریان مستقیم
در این حالت، جریان الکتریکی از نوع DC است. انتخاب قطبیت مناسب میتواند بر نفوذ جوش و نرخ ذوب سیم اثر بگذارد.
۴. جوشکاری زیرپودری با جریان متناوب
در این روش از جریان AC استفاده میشود. این نوع جریان در برخی کاربردها برای کنترل شرایط قوس و کاهش مشکلات ناشی از میدان مغناطیسی یا انحراف قوس مورد استفاده قرار میگیرد.
کاربردهای جوشکاری زیرپودری در صنایع مختلف
به دلیل نرخ رسوب بالا، امکان مکانیزهسازی و کیفیت مناسب اتصال، جوشکاری زیرپودری در صنایع سنگین و تولید قطعات فولادی بزرگ کاربرد گستردهای دارد.
مهمترین حوزههای استفاده از این روش عبارتاند از:
۱. ساخت مخازن تحت فشار و مخازن صنعتی
در تولید برخی مخازن فولادی، اتصالات طولی و محیطی باید از استحکام و کیفیت مناسبی برخوردار باشند. جوشکاری زیرپودری به دلیل قابلیت اجرای جوشهای طولانی و یکنواخت، برای ساخت بخشهایی از این تجهیزات استفاده میشود. انتخاب روش و پارامترهای جوشکاری در این کاربرد باید مطابق الزامات طراحی و استانداردهای مربوط انجام شود.
۲. تولید لولههای فولادی
در برخی خطوط تولید لولههای فولادی، از جوشکاری زیرپودری برای اتصال درزهای طولی یا مارپیچی استفاده میشود. این روش بهویژه در تولید لولههای قطور و ضخیم کاربرد دارد و امکان اجرای جوش از یک یا دو سمت را فراهم میکند.
۳. ساخت سازههای فلزی سنگین
در تولید تیرها، ستونها، قطعات پل و سایر اجزای سازههای فلزی، ممکن است از اتصالات طولانی و ورقهای ضخیم استفاده شود. جوشکاری زیرپودری در چنین شرایطی میتواند سرعت تولید را افزایش دهد و اتصال یکنواختی ایجاد کند.
۴. صنایع کشتیسازی
در ساخت بدنه کشتیها و سازههای دریایی، قطعات فولادی بزرگ باید در امتداد مسیرهای طولانی به یکدیگر متصل شوند. جوشکاری زیرپودری به دلیل قابلیت مکانیزهسازی و نرخ رسوب بالا، در برخی مراحل تولید این سازهها کاربرد دارد.
۵. صنایع نفت، گاز و پتروشیمی
ساخت تجهیزات صنعتی، مخازن ذخیرهسازی، برخی خطوط لوله و قطعات فولادی مورد استفاده در صنایع نفت و گاز از دیگر حوزههای کاربرد این فرایند است. در این صنایع، کیفیت اتصال و رعایت الزامات فنی اهمیت زیادی دارد.
۶. تولید ماشینآلات و تجهیزات سنگین
در ساخت شاسی ماشینآلات، بدنه تجهیزات معدنی، قطعات صنعتی بزرگ و اجزای فولادی سنگین، جوشکاری زیرپودری میتواند برای اتصال قطعات ضخیم و اجرای جوشهای تکرارشونده مورد استفاده قرار گیرد.
مزایای جوشکاری زیرپودری
این روش به دلیل ویژگیهای فنی خود، در بسیاری از خطوط تولید صنعتی جایگاه ویژهای دارد. مهمترین مزایای آن عبارتاند از:
نرخ رسوب بالای فلز جوش: تغذیه پیوسته سیم و امکان استفاده از جریان بالا، سرعت پر کردن شیار جوش را افزایش میدهد.
کیفیت مناسب اتصال: پوشش فلاکس از حوضچه مذاب محافظت میکند و در صورت تنظیم صحیح فرایند، جوشی یکنواخت ایجاد میشود.
قابلیت مکانیزهسازی و خودکارسازی: حرکت دستگاه و تغذیه سیم را میتوان بهصورت خودکار کنترل کرد.
مناسب برای قطعات ضخیم: این روش برای اجرای اتصالات در بسیاری از قطعات فولادی ضخیم مناسب است.
کاهش پاشش جوش: پوشیده بودن قوس با فلاکس، پاشش فلز مذاب را کاهش میدهد.
کاهش خستگی اپراتور در تولید انبوه: در سیستمهای خودکار، بخش زیادی از عملیات بهوسیله دستگاه انجام میشود.
محدودیتها و معایب جوشکاری زیرپودری
با وجود مزایای متعدد، جوشکاری زیرپودری برای همه شرایط و قطعات مناسب نیست. پیش از انتخاب این روش باید محدودیتهای آن نیز در نظر گرفته شوند.
محدودیت در موقعیت جوشکاری: این فرایند عمدتاً برای جوشکاری در وضعیت تخت و برخی وضعیتهای افقی مناسب است و اجرای آن در موقعیتهای عمودی و بالاسری دشوارتر خواهد بود.
مناسب نبودن برای ورقهای بسیار نازک: حرارت ورودی نسبتاً زیاد میتواند احتمال سوختگی یا تغییر شکل ورقهای نازک را افزایش دهد.
نیاز به تجهیزات تخصصی: دستگاه جوش، سیستم تغذیه سیم، مخزن فلاکس و تجهیزات حرکتی، هزینه اولیه بیشتری نسبت به برخی روشهای سادهتر ایجاد میکنند.
نیاز به آمادهسازی و تنظیم دقیق: کیفیت اتصال به انتخاب صحیح سیم و فلاکس و تنظیم پارامترهای جوشکاری وابسته است.
محدودیت در دسترسی به محل جوش: استفاده از این روش در اتصالات پیچیده، کوتاه یا دارای دسترسی دشوار همیشه امکانپذیر نیست.
لزوم پاکسازی سرباره: پس از جوشکاری باید سرباره تشکیلشده از روی اتصال برداشته شود؛ بهویژه در جوشهای چندپاس، پاکسازی کامل هر پاس اهمیت دارد.
تفاوت جوشکاری زیرپودری با جوشکاری قوسی با گاز محافظ (MIG/MAG)
جوشکاری زیرپودری و جوشکاری MIG/MAG هر دو از سیم مصرفی برای تأمین فلز پرکننده استفاده میکنند؛ اما نحوه محافظت از حوضچه مذاب و شرایط اجرای آنها متفاوت است.
در جوشکاری زیرپودری، فلاکس دانهای نقش محافظ را بر عهده دارد و قوس زیر این لایه تشکیل میشود. در مقابل، در روش MIG/MAG از گاز محافظ برای جلوگیری از تماس حوضچه مذاب با هوای محیط استفاده میشود.
| معیار مقایسه | جوشکاری زیرپودری (SAW) | جوشکاری MIG/MAG |
|---|---|---|
| ماده محافظ | پودر فلاکس | گاز محافظ |
| الکترود | سیم مصرفی | سیم مصرفی |
| وضعیت قوس | زیر لایه فلاکس | قابل مشاهده |
| میزان پاشش | معمولاً کم | وابسته به نوع انتقال فلز و تنظیمات |
| مکانیزهسازی | بسیار مناسب | مناسب |
| کاربرد رایج | قطعات ضخیم و جوشهای طولانی | طیف متنوعی از ضخامتها و قطعات |
| موقعیت جوشکاری | عمدتاً تخت و افقی | امکان اجرا در موقعیتهای متنوعتر |
در مجموع، انتخاب میان این دو روش به نوع قطعه، ضخامت فلز، موقعیت اتصال، حجم تولید و تجهیزات در دسترس بستگی دارد. جوشکاری زیرپودری معمولاً برای تولید صنعتی و جوشهای طولانی و ضخیم گزینه مناسبی است؛ درحالیکه MIG/MAG به دلیل انعطافپذیری بیشتر در موقعیتهای مختلف، کاربردهای متنوعتری دارد.
نکات مهم برای افزایش کیفیت جوش زیرپودری
برای دستیابی به اتصال باکیفیت، تنها استفاده از دستگاه مناسب کافی نیست. انتخاب مواد مصرفی، آمادهسازی قطعه و کنترل شرایط محیطی نیز اهمیت زیادی دارند.
مهمترین نکات در این زمینه عبارتاند از:
انتخاب هماهنگ سیم جوش و فلاکس: ترکیب این دو ماده باید با جنس فلز پایه و خواص موردنیاز اتصال سازگار باشد.
کنترل رطوبت فلاکس: نگهداری و آمادهسازی فلاکس باید مطابق دستورالعمل تولیدکننده انجام شود؛ زیرا رطوبت نامناسب میتواند احتمال ایجاد عیوب جوش را افزایش دهد.
تنظیم دقیق پارامترهای دستگاه: جریان، ولتاژ، سرعت حرکت و تغذیه سیم باید متناسب با شرایط اتصال انتخاب شوند.
آمادهسازی صحیح لبهها: وجود آلودگی یا فاصله نامناسب میان قطعات میتواند کیفیت اتصال را کاهش دهد.
کنترل دمای قطعه: در برخی کاربردها، دمای پیشگرم و دمای بینپاسی باید طبق دستورالعمل جوشکاری کنترل شوند.
بازرسی پس از جوشکاری: بررسی ظاهری و انجام آزمونهای موردنیاز به شناسایی عیوب احتمالی کمک میکند.
جمعبندی
جوشکاری زیرپودری یا SAW یکی از روشهای مهم اتصال قطعات فولادی است که در آن قوس الکتریکی و حوضچه مذاب زیر لایهای از پودر فلاکس قرار میگیرند. این ویژگی، همراه با تغذیه پیوسته سیم جوش، امکان اجرای جوشهای طولانی با نرخ رسوب بالا و کیفیت مناسب را فراهم میکند.
ساخت مخازن صنعتی، تولید لولههای فولادی، کشتیسازی، صنایع نفت و گاز و تولید سازههای فلزی سنگین از مهمترین حوزههای کاربرد این روش هستند. بااینحال، محدودیت در موقعیت جوشکاری، نیاز به تجهیزات تخصصی و مناسب نبودن برای بسیاری از ورقهای بسیار نازک، از عواملی هستند که باید هنگام انتخاب آن در نظر گرفته شوند.
در نهایت، انتخاب جوشکاری زیرپودری باید بر اساس مشخصات فلز پایه، طراحی اتصال، ضخامت قطعه و الزامات کیفی پروژه انجام شود تا بتوان از مزایای این روش در تولید صنعتی بهره برد.
برای مشاهده جدیدترین اخبار و مقالات بازار ورق سیاه، به وبسایت رسمی آهن برکت سر بزنید.