دقت در ساخت قطعات فلزی، بهویژه قطعاتی با هندسه پیچیده، گوشههای ظریف و ابعاد حساس، یکی از مهمترین نیازهای صنایع مدرن است. روشهای متداول ماشینکاری مانند فرزکاری و تراشکاری در بسیاری از کاربردها عملکرد مناسبی دارند؛ اما زمانی که قطعه از جنس فولاد سختکاریشده باشد یا به برشهایی با جزئیات بسیار دقیق نیاز داشته باشد، استفاده از فناوریهای پیشرفتهتر اهمیت پیدا میکند.
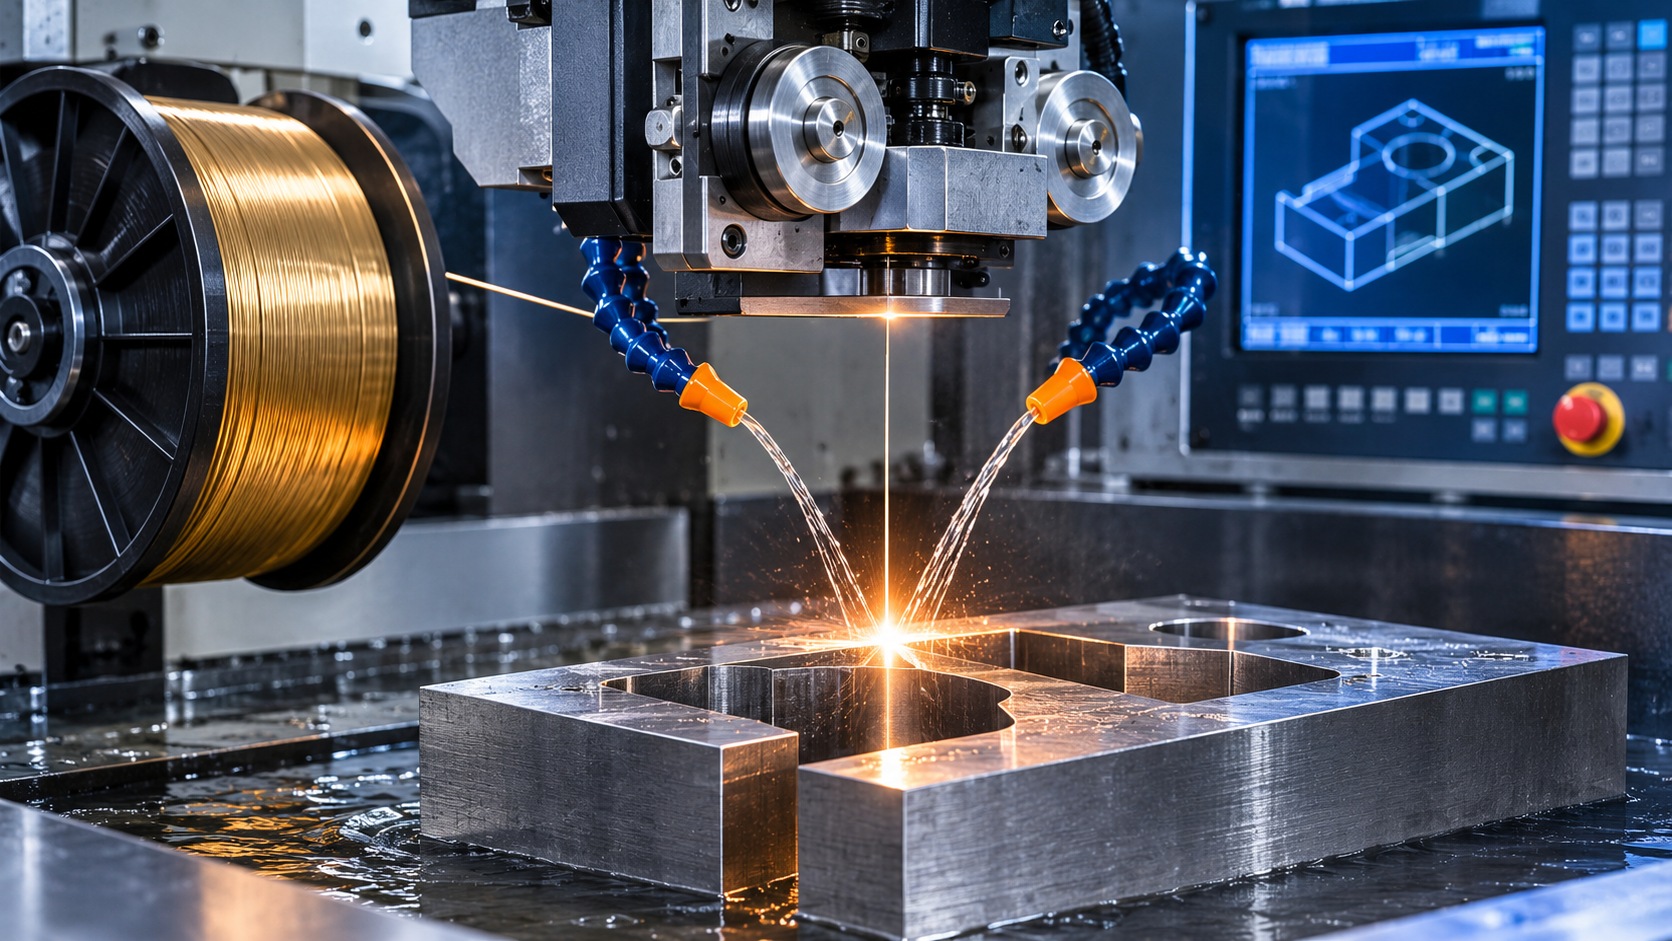
دستگاه وایرکات (Wire Cut EDM) یکی از تجهیزات ماشینکاری دقیق است که با استفاده از تخلیه الکتریکی و یک سیم فلزی نازک، قطعات رسانای الکتریسیته را برش میدهد. این دستگاه بدون تماس مکانیکی مستقیم سیم با قطعه کار، امکان ایجاد مسیرهای پیچیده و برشهای دقیق را فراهم میکند.
در این مقاله، با نحوه عملکرد دستگاه وایرکات، اجزای اصلی، انواع سیم مصرفی، مزایا و محدودیتها و کاربردهای آن در صنایع مختلف آشنا میشویم.
دستگاه وایرکات چیست؟
وایرکات نوعی دستگاه ماشینکاری با تخلیه الکتریکی است که با نامهای Wire EDM و Wire Electrical Discharge Machining نیز شناخته میشود. در این فناوری، یک سیم فلزی بسیار نازک بهعنوان الکترود عمل میکند و با ایجاد جرقههای الکتریکی کنترلشده، بخشهای بسیار کوچکی از سطح قطعه کار را از بین میبرد.
در فرایند برش، سیم و قطعه کار با یکدیگر تماس مستقیم ندارند؛ بلکه میان آنها فاصله بسیار کمی وجود دارد که به آن فاصله تخلیه یا گپ الکتریکی گفته میشود. با اعمال پالسهای الکتریکی، تخلیههای متوالی در این فاصله اتفاق میافتند و حرارت موضعی حاصل از آنها باعث ذوب و تبخیر بخش کوچکی از فلز میشود.
مایع دیالکتریک نیز در اطراف ناحیه برش جریان پیدا میکند تا دما را کنترل کرده و ذرات جداشده از قطعه را از محدوده ماشینکاری خارج کند.
یکی از ویژگیهای مهم این فناوری، امکان ماشینکاری فلزات سخت و آلیاژهایی است که برش آنها با ابزارهای مکانیکی دشوار است. البته وایرکات فقط برای مواد رسانای الکتریکی قابل استفاده است و سختی یا استحکام مکانیکی زیاد ماده بهتنهایی مانع ماشینکاری آن نمیشود.
دستگاه وایرکات چگونه کار میکند؟
عملکرد دستگاه وایرکات بر پایه تخلیه الکتریکی کنترلشده میان سیم و قطعه کار است. در این روش، دستگاه با کمک سیستم کنترل عددی کامپیوتری (CNC)، سیم را در مسیر مشخصی حرکت میدهد تا شکل موردنظر روی قطعه ایجاد شود.
مراحل اصلی فرایند برش به شرح زیر است:
۱. آمادهسازی و تثبیت قطعه کار
در ابتدا قطعه فلزی روی میز دستگاه قرار میگیرد و با استفاده از تجهیزات نگهدارنده، در موقعیت مناسب ثابت میشود. تنظیم دقیق موقعیت قطعه اهمیت زیادی دارد؛ زیرا هرگونه جابهجایی میتواند باعث ایجاد خطا در ابعاد و شکل نهایی شود.
۲. طراحی مسیر برش و برنامهریزی CNC
نقشه قطعه با استفاده از نرمافزارهای طراحی و ساخت به مسیر حرکتی قابل اجرا برای دستگاه تبدیل میشود. در این مرحله، اپراتور پارامترهایی مانند مسیر حرکت سیم، سرعت برش، میزان توان الکتریکی و شرایط ماشینکاری را تنظیم میکند.
۳. عبور سیم از میان قطعه
سیم الکترود از قرقره تغذیه عبور کرده و با کمک راهنماهای دقیق در موقعیت مناسب قرار میگیرد. اگر برش از داخل قطعه آغاز شود، ابتدا باید یک سوراخ اولیه برای عبور سیم ایجاد شود. در بسیاری از دستگاههای جدید، سیستم نخکشی خودکار سیم این مرحله را انجام میدهد.
۴. ایجاد تخلیههای الکتریکی و برداشت مواد
با اعمال پالسهای الکتریکی، جرقههایی میان سیم و قطعه کار ایجاد میشوند. انرژی این تخلیهها بخشهای بسیار کوچکی از فلز را ذوب یا تبخیر میکند. تکرار این فرایند باعث پیشروی تدریجی مسیر برش میشود.
۵. خنککاری و خارج کردن ذرات
مایع دیالکتریک، که در بسیاری از دستگاههای وایرکات از آب دیونیزه تشکیل شده است، به ناحیه ماشینکاری هدایت میشود. این مایع ضمن کنترل شرایط حرارتی، ذرات حاصل از فرسایش الکتریکی را از شکاف برش خارج میکند.
۶. انجام برش نهایی و پرداخت سطح
در بسیاری از عملیاتهای دقیق، پس از برش اولیه یک یا چند مرحله برش تکمیلی انجام میشود. این مراحل که با عنوان Skim Cut شناخته میشوند، به کاهش خطاهای ابعادی و بهبود کیفیت سطح کمک میکنند.
اجزای اصلی دستگاه وایرکات
دستگاه وایرکات از چند بخش الکتریکی، مکانیکی و کنترلی تشکیل شده است که هماهنگی آنها برای دستیابی به برش دقیق ضروری است.
۱. سیستم کنترل CNC
سیستم CNC وظیفه کنترل مسیر حرکت سیم و اجرای برنامه ماشینکاری را بر عهده دارد. این بخش مختصات حرکتی، سرعت پیشروی و پارامترهای عملیاتی را مدیریت میکند.
در دستگاههای چندمحوره، کنترلر میتواند موقعیت راهنمای بالایی سیم را نیز تغییر دهد تا برشهای زاویهدار و مخروطی انجام شوند.
۲. منبع تغذیه الکتریکی
منبع تغذیه، پالسهای الکتریکی موردنیاز برای ایجاد جرقه میان سیم و قطعه کار را تولید میکند. شدت جریان، ولتاژ، مدت زمان پالس و فاصله میان پالسها از جمله پارامترهایی هستند که بر سرعت برداشت مواد و کیفیت سطح تأثیر میگذارند.
۳. سیستم تغذیه و کشش سیم
این بخش سیم الکترود را از قرقره تأمین کرده و با سرعت و کشش کنترلشده از محدوده برش عبور میدهد. در بیشتر دستگاههای متداول، سیم پس از عبور از ناحیه ماشینکاری جمعآوری شده و مجدداً استفاده نمیشود.
۴. راهنماهای بالایی و پایینی سیم
راهنماها وظیفه حفظ موقعیت و پایداری سیم را بر عهده دارند. تنظیم صحیح آنها برای جلوگیری از انحراف سیم و کاهش خطاهای هندسی اهمیت زیادی دارد.
۵. سیستم دیالکتریک و فیلتراسیون
این سیستم مایع دیالکتریک را در محدوده برش به گردش درمیآورد. فیلترها ذرات فلزی را از مایع جدا میکنند و تجهیزات تصفیه، از جمله رزینهای تبادل یونی، برای حفظ کیفیت الکتریکی آب به کار میروند.
۶. میز کار و سیستم حرکتی
قطعه کار روی میز دستگاه قرار میگیرد و سیستم حرکتی، موقعیت آن را نسبت به سیم تنظیم میکند. حرکت دقیق محورها و پایداری مکانیکی میز، در تولید قطعات با تلرانسهای محدود نقش مهمی دارند.
انواع سیم مورد استفاده در دستگاه وایرکات
سیم الکترود یکی از مهمترین عوامل تعیینکننده در کیفیت و سرعت عملیات وایرکات است. انتخاب سیم به جنس قطعه، ضخامت آن، نوع دستگاه و دقت موردنیاز بستگی دارد.
مهمترین انواع سیم عبارتاند از:
سیم برنجی (Brass Wire)
سیم برنجی از ترکیب مس و روی ساخته میشود و یکی از رایجترین الکترودهای مصرفی در دستگاههای وایرکات است. این سیم به دلیل رسانایی الکتریکی مناسب و عملکرد قابل قبول در فرایند تخلیه، برای طیف گستردهای از عملیات برش استفاده میشود.
سیم روکشدار (Coated Wire)
این سیم معمولاً دارای هستهای از جنس برنج یا مس و یک لایه پوششی از جنس روی یا ترکیبات مرتبط است. پوشش سطحی میتواند شرایط تخلیه الکتریکی و عملکرد سیم را در برخی کاربردها بهبود دهد. این نوع سیم در عملیاتهایی که سرعت برش یا کیفیت سطح اهمیت بیشتری دارد، مورد استفاده قرار میگیرد.
سیم مولیبدن (Molybdenum Wire)
مولیبدن به دلیل نقطه ذوب بالا و استحکام مناسب، در برخی سیستمهای وایرکات کاربرد دارد. در تعدادی از دستگاهها، سیم مولیبدن بهصورت حلقهای و با گردش مجدد استفاده میشود؛ بنابراین با سیمهای مصرفی یکبارگذر در دستگاههای متداول تفاوت دارد.
سیم تنگستن (Tungsten Wire)
سیم تنگستن به دلیل استحکام و مقاومت حرارتی بالا، در برخی کاربردهای خاص و برشهای بسیار ظریف مورد استفاده قرار میگیرد. انتخاب آن به محدودیتهای دستگاه و شرایط عملیاتی بستگی دارد.
انواع دستگاه وایرکات بر اساس ساختار و قابلیت عملکرد
دستگاههای وایرکات را میتوان بر اساس ساختار مکانیکی، تعداد محورها و نوع سیستم تغذیه سیم دستهبندی کرد.
۱. دستگاه وایرکات دومحوره
در این مدل، حرکت اصلی سیم یا میز کار در دو محور X و Y کنترل میشود. این دستگاهها برای ایجاد برشهای دوبعدی و تولید پروفیلهای مشخص مناسب هستند.
۲. دستگاه وایرکات چندمحوره
دستگاههای چندمحوره علاوه بر حرکت اصلی در محورهای X و Y، امکان جابهجایی راهنمای بالایی سیم در محورهای U و V را نیز فراهم میکنند. این قابلیت برای ایجاد سطوح شیبدار، برشهای مخروطی و برخی هندسههای پیچیده کاربرد دارد.
۳. دستگاه وایرکات با سیستم نخکشی خودکار
در این مدل، سیستم Automatic Wire Threading یا AWT میتواند سیم را بهصورت خودکار از مسیر برش عبور دهد. این قابلیت در قطعاتی که دارای چندین مسیر برش داخلی هستند، باعث کاهش دخالت اپراتور و افزایش بهرهوری میشود.
۴. دستگاه وایرکات با سیم یکبارمصرف و سیم گردشی
در بسیاری از دستگاههای جدید، سیم بهصورت پیوسته از قرقره تغذیه شده و پس از عبور از ناحیه برش دور ریخته یا جمعآوری میشود. در مقابل، برخی دستگاهها از سیم حلقهای و قابل استفاده مجدد، مانند سیم مولیبدن، بهره میبرند.
چه موادی با دستگاه وایرکات قابل برش هستند؟
مهمترین شرط استفاده از وایرکات، رسانایی الکتریکی قطعه کار است. به همین دلیل، این فناوری برای طیف گستردهای از فلزات و آلیاژهای رسانا مناسب است.
برخی از مواد قابل ماشینکاری با این روش عبارتاند از:
فولادهای کربنی: برای ساخت قطعات صنعتی، قالبها و اجزای مکانیکی
فولادهای آلیاژی: بهویژه قطعاتی که به استحکام و سختی بالایی نیاز دارند
فولادهای ابزار: مانند فولادهای مورد استفاده در قالبسازی و تولید سنبه و ماتریس
فولادهای زنگنزن: برای تولید قطعات دقیق و مقاوم در برابر خوردگی
سوپرآلیاژها: مانند آلیاژهای پایه نیکل که ماشینکاری مکانیکی آنها دشوار است
تیتانیوم و آلیاژهای آن: برای قطعات تخصصی صنایع هوافضا و پزشکی
کاربید تنگستن: برای ساخت ابزارها و قطعات مقاوم به سایش
مس و آلومینیوم: برای تولید قطعات رسانای دقیق
در مقابل، مواد عایق الکتریکی مانند شیشه، بسیاری از انواع سرامیک و پلاستیکهای معمولی با وایرکات متداول قابل برش نیستند.
مهمترین کاربردهای دستگاه وایرکات در صنایع مختلف
توانایی برش دقیق مواد سخت و ایجاد هندسههای پیچیده، باعث شده است دستگاه وایرکات در صنایع مختلف مورد استفاده قرار گیرد.
۱. صنعت قالبسازی
یکی از مهمترین کاربردهای وایرکات در ساخت قالبهای صنعتی است. این دستگاه برای تولید سنبه، ماتریس، اجزای قالبهای برش و قالبهای شکلدهی فلزات استفاده میشود.
در این کاربرد، دقت ابعادی و کیفیت لبههای برش اهمیت زیادی دارند؛ زیرا کوچکترین خطا در ساخت قالب میتواند بر کیفیت قطعات تولیدی تأثیر بگذارد.
۲. صنایع خودروسازی
در خودروسازی، قطعات متعددی مانند اجزای قالبهای پرس، ابزارهای برش، قطعات انتقال قدرت و اجزای دقیق موتور به روشهای ماشینکاری پیشرفته تولید میشوند. وایرکات بهویژه در ساخت ابزارها و قطعاتی که به هندسه دقیق نیاز دارند، کاربرد دارد.
۳. صنایع هوافضا
در این صنعت، استفاده از آلیاژهای مقاوم به حرارت و قطعات دارای هندسه پیچیده رایج است. وایرکات میتواند برای ماشینکاری قطعات رسانایی مانند تیتانیوم و سوپرآلیاژهای پایه نیکل به کار رود.
۴. صنایع پزشکی
تولید ابزارهای جراحی، قطعات فلزی تجهیزات پزشکی و اجزای دقیق برخی دستگاههای تخصصی از دیگر کاربردهای وایرکات است. در این بخش، کیفیت سطح، دقت ابعادی و انتخاب صحیح مواد اهمیت بالایی دارند.
۵. صنایع الکترونیک
در تولید قطعات کوچک و دقیق، اجزای فلزی تجهیزات الکترونیکی و برخی ابزارهای مورد استفاده در ساخت بردها و اتصالات، وایرکات میتواند نقش مؤثری داشته باشد.
۶. ساخت ابزارهای صنعتی
برای تولید تیغههای خاص، قطعات مقاوم به سایش، ابزارهای برش و اجزای ماشینآلات صنعتی نیز از فناوری وایرکات استفاده میشود.
مزایای استفاده از دستگاه وایرکات
استفاده از وایرکات در مقایسه با برخی روشهای سنتی ماشینکاری، مزایای مهمی دارد:
دقت ابعادی بالا: امکان تولید قطعات با هندسههای پیچیده و تلرانسهای محدود
ماشینکاری فلزات سخت: قابلیت برش فولادهای سختکاریشده و مواد دشوارماشینکاری
عدم تماس مکانیکی مستقیم: نبود نیروی برشی متداول میان ابزار و قطعه، احتمال تغییر شکل ناشی از فشار ابزار را کاهش میدهد.
ایجاد جزئیات ظریف: قابلیت تولید شیارهای باریک، گوشههای داخلی و پروفیلهای پیچیده
قابلیت اتوماسیون: امکان اجرای مسیرهای برش برنامهریزیشده با سیستم CNC
کاهش نیاز به عملیات تکمیلی: در صورت تنظیم مناسب پارامترها، میتوان به کیفیت سطح مطلوبی دست یافت.
قابلیت برش قطعات سخت پس از عملیات حرارتی: در بسیاری از موارد میتوان قطعه را پس از سختکاری نهایی ماشینکاری کرد و از برخی مشکلات ناشی از تغییر شکل در مراحل بعدی جلوگیری کرد.
محدودیتها و معایب دستگاه وایرکات
با وجود مزایای متعدد، استفاده از وایرکات برای همه عملیاتهای برش اقتصادی یا مناسب نیست. برخی از محدودیتهای این فناوری عبارتاند از:
محدودیت در نوع مواد: فقط مواد رسانای الکتریکی را میتوان با این روش ماشینکاری کرد.
سرعت پایینتر در برخی عملیاتها: وایرکات معمولاً برای برشهای دقیق و پیچیده مناسبتر از برداشت سریع حجم زیادی از مواد است.
هزینه تجهیزات و نگهداری: خرید دستگاه، سیم الکترود، فیلترها و مواد مصرفی میتواند هزینهبر باشد.
نیاز به تنظیمات تخصصی: دستیابی به کیفیت مطلوب به دانش اپراتور و تنظیم دقیق پارامترهای ماشینکاری وابسته است.
ایجاد لایه حرارتی سطحی: تخلیههای الکتریکی میتوانند باعث تشکیل لایه بازانجمادشده یا تغییرات حرارتی در سطح برش شوند. در قطعات حساس، ممکن است عملیات تکمیلی لازم باشد.
محدودیت در هندسه برش: وایرکات متداول عمدتاً برای برشهای عبوری مناسب است و برای ایجاد حفرههای کور و حفرههای سهبعدی داخلی، روشهایی مانند اسپارک فرورونده (Sinker EDM) انتخاب مناسبتری هستند.
تفاوت دستگاه وایرکات با برش لیزر و فرزکاری CNC
وایرکات، برش لیزر و فرزکاری CNC هر سه از روشهای مهم تولید قطعات صنعتی هستند؛ اما از نظر سازوکار، نوع مواد قابل پردازش و کیفیت مورد انتظار تفاوتهایی دارند.
| معیار مقایسه | وایرکات | برش لیزر | فرزکاری CNC |
|---|---|---|---|
| روش برداشت مواد | تخلیه الکتریکی | انرژی متمرکز لیزر | برش مکانیکی ابزار |
| نوع تماس ابزار با قطعه | بدون تماس مستقیم | بدون تماس مستقیم | تماس مکانیکی |
| مواد قابل پردازش | مواد رسانای الکتریکی | مواد مناسب با نوع لیزر | مواد قابل ماشینکاری |
| قابلیت برش فلزات سخت | بسیار مناسب | وابسته به جنس و ضخامت | وابسته به ابزار و شرایط |
| هندسه قطعات | پروفیلهای دقیق و برشهای عبوری | برشهای دوبعدی و برخی سهبعدی | سطوح و هندسههای سهبعدی |
| سرعت برش | معمولاً پایینتر | در بسیاری از ورقها بالا | وابسته به عملیات و ابزار |
| کاربرد شاخص | قالبسازی و قطعات دقیق | برش ورق و قطعات فلزی | ماشینکاری و ساخت قطعات پیچیده |
بهطور کلی، وایرکات برای برش دقیق مواد رسانا و سخت، لیزر برای برش سریع بسیاری از ورقهای فلزی و فرزکاری CNC برای ایجاد سطوح و هندسههای متنوع سهبعدی کاربرد دارد. انتخاب روش مناسب باید بر اساس جنس قطعه، ضخامت، تلرانس، کیفیت سطح و هزینه تولید انجام شود.
چه عواملی بر کیفیت برش وایرکات تأثیر میگذارند؟
کیفیت نهایی قطعه به عوامل مختلفی وابسته است و تنها انتخاب دستگاه مناسب برای دستیابی به دقت بالا کافی نیست.
جنس و ضخامت قطعه کار: رسانایی الکتریکی، ترکیب شیمیایی و ضخامت قطعه بر شرایط تخلیه و سرعت ماشینکاری تأثیر میگذارند.
قطر و جنس سیم الکترود: قطر سیم بر عرض شکاف برش و قابلیت ایجاد جزئیات ظریف تأثیر دارد. همچنین جنس و استحکام سیم در پایداری عملیات مؤثر است.
پارامترهای الکتریکی: شدت جریان، ولتاژ و مدت زمان پالسها باید متناسب با نوع ماده و کیفیت موردنیاز تنظیم شوند.
کشش سیم: کشش نامناسب میتواند باعث انحراف یا پارگی سیم شود و دقت هندسی قطعه را کاهش دهد.
کیفیت مایع دیالکتریک: میزان خلوص و شرایط گردش مایع بر پایداری تخلیههای الکتریکی و خارج شدن ذرات از ناحیه برش اثر میگذارد.
تعداد مراحل برش: استفاده از برش اولیه و مراحل تکمیلی میتواند به بهبود دقت و کیفیت سطح کمک کند.
شرایط نگهداری دستگاه: سلامت راهنماها، سیستم حرکتی، فیلترها و تجهیزات کنترلی در تکرارپذیری و دقت عملیات نقش مهمی دارند.
تفاوت وایرکات و اسپارک فرورونده چیست؟
وایرکات و اسپارک فرورونده (Die-Sinking EDM) هر دو بر پایه تخلیه الکتریکی کار میکنند؛ اما نوع الکترود و کاربرد آنها متفاوت است.
در وایرکات، یک سیم نازک و متحرک مسیر برش را دنبال میکند و عمدتاً برای ایجاد برشهای عبوری و پروفیلهای دقیق به کار میرود.
در اسپارک فرورونده، از یک الکترود با شکل مشخص استفاده میشود که با نزدیک شدن به قطعه کار، حفرهای مطابق فرم الکترود در آن ایجاد میکند. این روش برای ساخت حفرههای داخلی، قالبهای تزریق و فرمهای پیچیدهای که امکان ایجاد آنها با وایرکات وجود ندارد، مناسب است.
بنابراین، تفاوت اصلی این دو فناوری در نوع حرکت الکترود و شکل عملیات ماشینکاری است؛ انتخاب میان آنها به هندسه قطعه و هدف تولید بستگی دارد.
جمعبندی
دستگاه وایرکات یکی از فناوریهای پیشرفته ماشینکاری دقیق است که با استفاده از تخلیههای الکتریکی و سیم الکترود، امکان برش مواد رسانا را بدون تماس مکانیکی مستقیم فراهم میکند. این دستگاه به دلیل توانایی ماشینکاری فلزات سخت، ایجاد جزئیات ظریف و تولید پروفیلهای پیچیده، در صنایعی مانند قالبسازی، خودروسازی، هوافضا و تجهیزات پزشکی کاربرد گستردهای دارد.
با این حال، محدودیت در ماشینکاری مواد غیرسانا، سرعت نسبتاً پایین در برخی عملیاتها و هزینه تجهیزات و مواد مصرفی از جمله مواردی هستند که باید هنگام انتخاب این فناوری در نظر گرفته شوند. در نهایت، انتخاب دستگاه وایرکات و تنظیم پارامترهای آن باید بر اساس جنس قطعه، ضخامت، دقت موردنیاز و شرایط تولید انجام شود.
برای مشاهده جدیدترین اخبار و مقالات بازار ورق سیاه، به وبسایت رسمی آهن برکت سر بزنید.