در صنایع فلزی، تولید قطعاتی با شکل هندسی دقیق، استحکام بالا و کیفیت سطح مناسب اهمیت زیادی دارد. برای ساخت قطعات حلقهای و رینگهای صنعتی، روشهای مختلفی مانند ماشینکاری، آهنگری و ریختهگری مورد استفاده قرار میگیرند؛ اما یکی از روشهای پیشرفته و اقتصادی در این حوزه، فرایند نورد حلقوی (Ring Rolling) است.
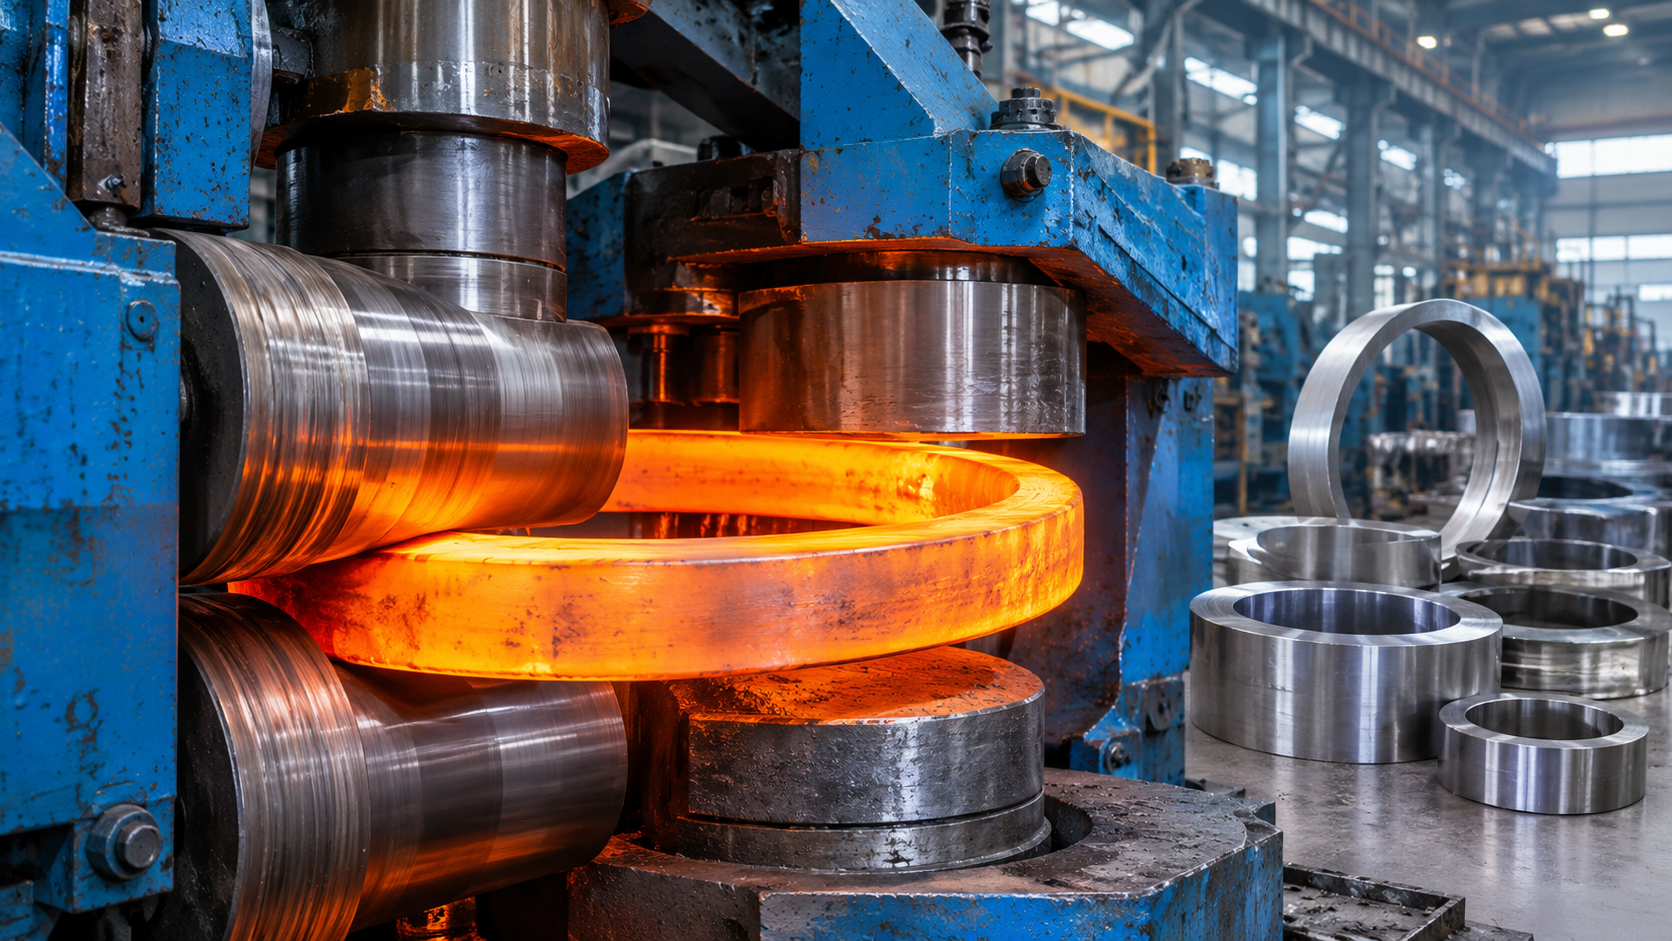
در این روش، قطعه اولیه با شکل حلقهای بین مجموعهای از غلتکها قرار میگیرد و تحت فشار کنترلشده تغییر شکل میدهد. با کاهش ضخامت دیواره، قطر حلقه افزایش پیدا میکند و قطعه به ابعاد و شکل موردنظر نزدیک میشود. از مهمترین مزایای این فرایند میتوان به تولید قطعات یکپارچه، کاهش ضایعات مواد اولیه و ایجاد ساختار الیافی مطلوب در راستای محیطی قطعه اشاره کرد.
نورد حلقوی در تولید رینگ بلبرینگ و رولبرینگ، فلنجهای صنعتی، قطعات توربین، تجهیزات نیروگاهی و اجزای مورد استفاده در صنایع هوافضا کاربرد دارد. در ادامه، نحوه انجام این فرایند، انواع روشها، مزایا و محدودیتهای آن را بررسی میکنیم.
نورد حلقوی چیست؟
نورد حلقوی یکی از روشهای شکلدهی حجمی فلزات است که برای تولید قطعات حلقهای بدون درز مورد استفاده قرار میگیرد. در این روش، یک قطعه اولیه حلقهای شکل که معمولاً از طریق آهنگری و سوراخکاری یک شمش یا قطعه استوانهای تولید شده است، بین غلتکهای مخصوص قرار میگیرد.
با اعمال فشار از سوی غلتک اصلی و غلتک داخلی یا مندرل، ضخامت دیواره حلقه کاهش پیدا میکند. ازآنجاکه حجم فلز در حین تغییر شکل تقریباً ثابت میماند، کاهش سطح مقطع باعث افزایش قطر حلقه میشود.
در دستگاههای پیشرفتهتر، علاوه بر کاهش ضخامت شعاعی، ارتفاع قطعه نیز با استفاده از غلتکهای محوری کنترل میشود. به این ترتیب، میتوان رینگهایی با قطر، ضخامت و ارتفاع متفاوت تولید کرد.
مهمترین ویژگی نورد حلقوی، تولید قطعات یکپارچه و بدون اتصال جوشی در محیط حلقه است. این موضوع در ساخت قطعاتی که باید تحت بارهای مکانیکی و تنشهای قابلتوجه قرار بگیرند، اهمیت زیادی دارد.
نحوه انجام فرایند نورد حلقوی
تولید رینگ به روش نورد حلقوی معمولاً با آمادهسازی یک قطعه اولیه و سپس عبور آن از دستگاه نورد مخصوص انجام میشود. مراحل کلی این فرایند عبارتاند از:
۱. آمادهسازی ماده اولیه
در ابتدا، شمش یا قطعه فولادی متناسب با ابعاد و جنس محصول نهایی انتخاب میشود. ترکیب شیمیایی و کیفیت ماده اولیه اهمیت زیادی دارد؛ زیرا عیوب داخلی یا ناخالصیها میتوانند در مراحل بعدی به مشکلات کیفی منجر شوند.
۲. گرمکردن قطعه اولیه
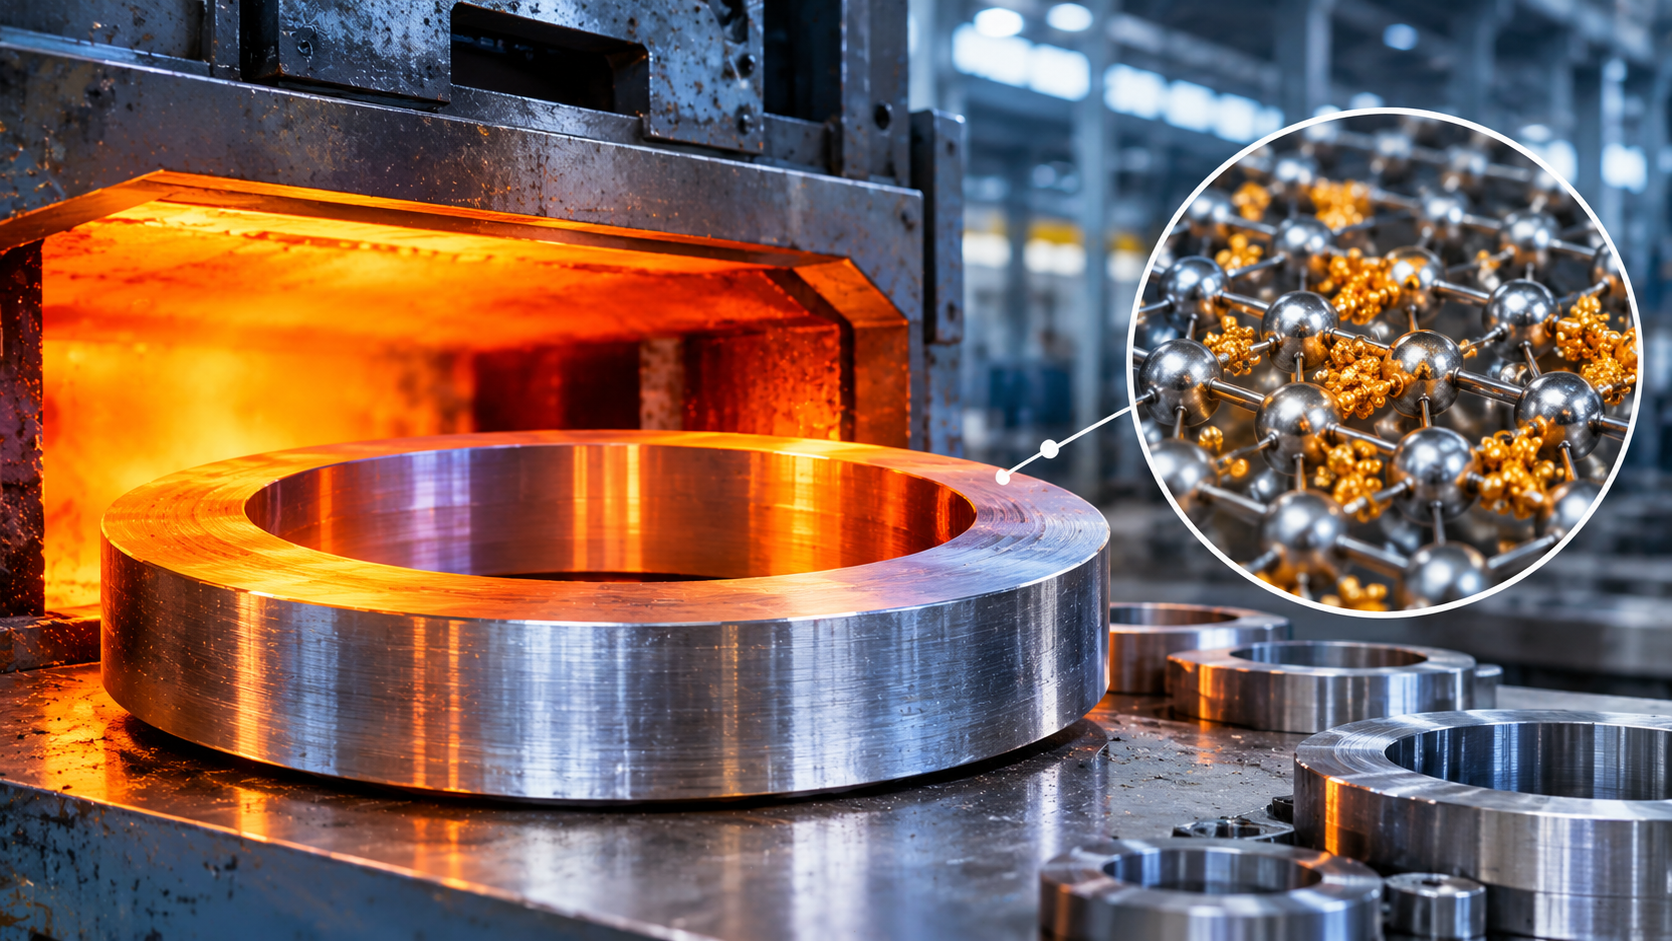
در نورد گرم، قطعه در کوره تا دمای مناسب برای شکلدهی حرارتی میشود. دمای موردنیاز به جنس فولاد و ترکیب آلیاژی آن بستگی دارد. هدف از گرمکردن، کاهش مقاومت فلز در برابر تغییر شکل و فراهم کردن شرایط مناسب برای انجام عملیات آهنگری و نورد است.
در نورد سرد، قطعه بدون گرمکردن عمدی تا دمای شکلدهی گرم، تحت فرایند قرار میگیرد.
۳. ایجاد حفره و تولید پیشفرم حلقهای
پس از آمادهسازی و در صورت نیاز گرمکردن، قطعه اولیه تحت عملیات آهنگری یا پرس قرار میگیرد تا شکل دیسکی پیدا کند. سپس با استفاده از ابزار پانچ، بخش مرکزی آن سوراخ میشود و یک قطعه حلقهای یا دوناتشکل به وجود میآید.
این قطعه که پیشفرم نام دارد، ماده اولیه ورود به دستگاه نورد حلقوی است.
۴. قرارگیری پیشفرم در دستگاه نورد
پیشفرم روی میز دستگاه و در موقعیت مناسب قرار میگیرد. غلتک اصلی و مندرل در دو طرف دیواره حلقه قرار دارند و با اعمال فشار، عملیات کاهش ضخامت را آغاز میکنند.
در دستگاههای شعاعی ـ محوری، غلتکهای دیگری نیز برای کنترل ارتفاع حلقه به کار میروند.
۵. کاهش ضخامت و افزایش قطر حلقه
با حرکت تدریجی غلتکها به سمت یکدیگر، ضخامت دیواره قطعه کاهش پیدا میکند. همزمان، حلقه میچرخد و قطر آن بهتدریج افزایش مییابد.
در این مرحله، میزان پیشروی غلتکها، سرعت چرخش، دمای قطعه و نیروی اعمالشده باید بهدقت کنترل شوند تا شکل نهایی با مشخصات طراحی مطابقت داشته باشد.
۶. کنترل ابعاد و شکل نهایی
پس از رسیدن حلقه به ابعاد موردنظر، فرایند نورد متوقف میشود. در ادامه، ابعاد هندسی، گردی، ضخامت و ارتفاع قطعه بررسی میشوند. در صورت نیاز، عملیات تکمیلی مانند ماشینکاری، عملیات حرارتی و پرداخت سطح نیز انجام میگیرد.
اجزای اصلی دستگاه نورد حلقوی
دستگاه نورد حلقوی از مجموعهای از غلتکها و تجهیزات کنترلی تشکیل شده است که هرکدام وظیفه مشخصی در شکلدهی قطعه دارند.
غلتک اصلی (Main Roll): نیروی محرک اصلی را به قطعه منتقل میکند و در کاهش ضخامت دیواره حلقه نقش دارد.
مندرل یا غلتک داخلی (Mandrel): در قسمت داخلی حلقه قرار میگیرد و همراه با غلتک اصلی، ضخامت شعاعی قطعه را کاهش میدهد.
غلتکهای محوری (Axial Rolls): ارتفاع حلقه را کنترل میکنند و در فرایند نورد شعاعی ـ محوری کاربرد دارند.
غلتکهای راهنما (Guide Rolls): موقعیت حلقه را تثبیت میکنند و از انحراف بیشازحد آن در حین چرخش جلوگیری میکنند.
سیستم کنترل و اندازهگیری: سرعت، میزان پیشروی، فشار و ابعاد قطعه را در طول فرایند مدیریت میکند.
هماهنگی عملکرد این اجزا اهمیت زیادی دارد؛ زیرا هرگونه اختلال در حرکت غلتکها یا تنظیم نامناسب نیروها ممکن است باعث بیضیشدن حلقه، تغییرات نامطلوب ضخامت یا ایجاد عیوب سطحی شود.
انواع روشهای نورد حلقوی
نورد حلقوی بر اساس دمای انجام عملیات و نحوه اعمال نیرو به قطعه، به چند روش اصلی تقسیم میشود.
۱. نورد حلقوی گرم
در نورد گرم، قطعه اولیه پیش از ورود به دستگاه تا دمای مناسب گرم میشود. افزایش دما باعث کاهش مقاومت فلز در برابر تغییر شکل میشود و امکان تولید رینگهای بزرگ و ضخیم را فراهم میکند.
این روش برای تولید قطعات فولادی سنگین و حلقههایی با ابعاد بزرگ کاربرد گستردهای دارد. رینگهای مورد استفاده در توربینها، تجهیزات نیروگاهی و صنایع سنگین معمولاً با بهرهگیری از روشهای شکلدهی گرم تولید میشوند.
۲. نورد حلقوی سرد
در نورد سرد، عملیات شکلدهی بدون گرمکردن عمدی قطعه تا دمای نورد گرم انجام میشود. این روش برای تولید رینگهایی با ابعاد کوچکتر و نیازمند دقت هندسی مناسب کاربرد دارد.
ازآنجاکه تغییر شکل در دمای پایینتر انجام میشود، امکان افزایش استحکام از طریق کارسختی وجود دارد. بااینحال، نیروی موردنیاز برای شکلدهی بیشتر است و میزان تغییر شکل قابلاعمال نیز به جنس و ابعاد قطعه وابسته خواهد بود.
۳. نورد حلقوی شعاعی
در این روش، کاهش ضخامت دیواره حلقه در راستای شعاعی انجام میشود. غلتک اصلی و مندرل از دو طرف به قطعه نیرو وارد میکنند و با کاهش ضخامت، قطر حلقه افزایش مییابد.
نورد شعاعی برای تولید رینگهایی که کنترل ضخامت دیواره آنها اهمیت دارد، مورد استفاده قرار میگیرد.
۴. نورد حلقوی شعاعی ـ محوری
این روش یکی از متداولترین فناوریها برای تولید رینگهای صنعتی بزرگ است. در نورد شعاعی ـ محوری، دو عملیات شکلدهی بهصورت همزمان انجام میشوند:
در بخش شعاعی، ضخامت دیواره حلقه کاهش پیدا میکند.
در بخش محوری، ارتفاع حلقه با استفاده از غلتکهای مخصوص کنترل میشود.
ترکیب این دو عملیات امکان تولید رینگهایی با ابعاد متنوع و کنترل بهتر سطح مقطع را فراهم میکند. این روش در صنایع هوافضا، نیروگاهی، نفت و گاز و تولید قطعات سنگین کاربرد زیادی دارد.
مهمترین کاربردهای نورد حلقوی در صنایع مختلف
نورد حلقوی بهدلیل قابلیت تولید قطعات یکپارچه با ابعاد و مقاطع متنوع، در بسیاری از صنایع مورد استفاده قرار میگیرد. مهمترین کاربردهای این فرایند عبارتاند از:
۱. تولید رینگ بلبرینگ و رولبرینگ
یکی از کاربردهای مهم نورد حلقوی، تولید رینگهای داخلی و خارجی انواع بلبرینگ و رولبرینگ است. این قطعات باید دقت ابعادی و کیفیت سطح مناسبی داشته باشند تا عملکرد مجموعه یاتاقان در شرایط کاری مختلف حفظ شود.
پس از نورد، معمولاً عملیات ماشینکاری، سنگزنی و عملیات حرارتی متناسب با نوع محصول انجام میشود.
۲. صنایع خودروسازی
در صنعت خودرو، قطعات حلقهای در بخشهای مختلف سیستم انتقال قدرت، چرخها و مجموعههای مکانیکی استفاده میشوند. نورد حلقوی میتواند برای تولید برخی رینگهای چرخدنده، اجزای انتقال نیرو و قطعات حلقهای موردنیاز در مجموعههای مکانیکی به کار رود.
۳. صنایع هوافضا
در ساخت موتورهای هواپیما و تجهیزات هوافضایی، قطعات حلقهای باید در برابر دما، فشار و تنشهای مکانیکی بالا مقاومت مناسبی داشته باشند.
از نورد حلقوی برای تولید برخی رینگهای موتور، پوستههای حلقوی و قطعات سازهای خاص استفاده میشود. در این کاربردها، انتخاب آلیاژ و کنترل دقیق فرایند تولید اهمیت ویژهای دارد.
۴. صنایع نفت، گاز و پتروشیمی
در تجهیزات نفت و گاز، قطعات حلقهای مانند فلنجها و رینگهای اتصال باید استحکام و دقت ابعادی مناسبی داشته باشند. نورد حلقوی یکی از روشهای تولید برخی از این قطعات است.
رینگهای صنعتی مورد استفاده در خطوط انتقال، مخازن تحت فشار و تجهیزات فرایندی نیز ممکن است با این روش تولید شوند؛ البته مشخصات محصول باید با الزامات طراحی و استاندارد مربوطه مطابقت داشته باشد.
۵. صنایع نیروگاهی و توربینسازی
توربینهای بخار، گاز و تجهیزات تولید انرژی دارای قطعات حلقهای بزرگی هستند که باید در شرایط کاری دشوار عملکرد قابلاطمینانی داشته باشند.
نورد حلقوی برای تولید رینگهای توربین، اجزای حلقوی ژنراتورها و برخی قطعات تجهیزات نیروگاهی مورد استفاده قرار میگیرد.
۶. صنایع ریلی
در صنعت ریلی، قطعات حلقهای و برخی اجزای چرخ و تجهیزات دوار اهمیت زیادی دارند. نورد حلقوی میتواند در تولید برخی رینگها و قطعات حلقهای موردنیاز این صنعت کاربرد داشته باشد.
مزایای استفاده از فرایند نورد حلقوی
در مقایسه با برخی روشهای سنتی تولید قطعات حلقهای، نورد حلقوی مزایای فنی و اقتصادی متعددی دارد.
۱. تولید قطعات بدون درز
یکی از مهمترین مزایای این روش، تولید رینگهای یکپارچه است. نبود اتصال جوشی در محیط حلقه میتواند احتمال بروز عیوب مرتبط با درز جوش را در این بخش از قطعه کاهش دهد.
۲. کاهش ضایعات مواد اولیه
در روشهایی مانند ماشینکاری یک حلقه از بلوک توپر، بخش زیادی از ماده اولیه به براده تبدیل میشود. در مقابل، نورد حلقوی با شکلدهی مستقیم پیشفرم، امکان استفاده بهینهتر از مواد اولیه و کاهش حجم ماشینکاری را فراهم میکند.
۳. بهبود ساختار و خواص مکانیکی
در جریان نورد، دانههای فلز در راستای تغییر شکل جهتگیری پیدا میکنند و ساختار الیافی محیطی در قطعه شکل میگیرد. این ساختار در صورت طراحی و اجرای صحیح فرایند میتواند به بهبود عملکرد مکانیکی رینگ کمک کند.
۴. دقت ابعادی مناسب
با استفاده از دستگاههای پیشرفته و کنترل دقیق حرکت غلتکها، امکان تولید رینگهایی با ابعاد و تلرانسهای مناسب وجود دارد. این موضوع میتواند میزان عملیات ماشینکاری و پرداخت نهایی را کاهش دهد.
۵. امکان تولید رینگهای بزرگ
نورد حلقوی شعاعی ـ محوری برای تولید قطعاتی با قطر زیاد و مقاطع متنوع مناسب است. به همین دلیل، در صنایع سنگین و تولید تجهیزات نیروگاهی کاربرد گستردهای دارد.
۶. کاهش هزینه تولید در برخی کاربردها
کاهش ضایعات، کوتاهتر شدن برخی مراحل ماشینکاری و امکان تولید قطعات یکپارچه میتواند هزینه نهایی ساخت را کاهش دهد. البته صرفه اقتصادی این روش به ابعاد محصول، تعداد سفارش، جنس آلیاژ و تجهیزات موردنیاز بستگی دارد.
محدودیتها و چالشهای نورد حلقوی
با وجود مزایای متعدد، نورد حلقوی فرایندی پیچیده است و برای دستیابی به محصول باکیفیت باید برخی محدودیتها و چالشهای آن در نظر گرفته شوند.
هزینه تجهیزات: دستگاههای نورد حلقوی به تجهیزات تخصصی و سیستمهای کنترلی پیشرفته نیاز دارند که سرمایهگذاری اولیه قابلتوجهی میطلبند.
پیچیدگی کنترل فرایند: هماهنگی حرکت غلتکها، کنترل نیرو و تنظیم سرعت چرخش برای جلوگیری از تغییر شکل نامطلوب ضروری است.
حساسیت به کیفیت پیشفرم: وجود حفره، ترک یا ناخالصی در قطعه اولیه ممکن است به محصول نهایی منتقل شود.
احتمال بیضیشدن حلقه: تنظیم نامناسب غلتکهای راهنما یا نیروهای شکلدهی میتواند باعث خروج قطعه از حالت دایرهای شود.
نیاز به عملیات تکمیلی: بسته به نوع کاربرد، ممکن است قطعه پس از نورد به ماشینکاری، عملیات حرارتی و آزمونهای کنترل کیفیت نیاز داشته باشد.
تفاوت نورد حلقوی با آهنگری و ماشینکاری رینگ
برای تولید قطعات حلقهای، روشهای مختلفی وجود دارد و انتخاب فناوری مناسب به ابعاد، جنس، میزان تولید و الزامات عملکردی محصول بستگی دارد.
| معیار مقایسه | نورد حلقوی | آهنگری | ماشینکاری |
|---|---|---|---|
| روش تولید | کاهش تدریجی ضخامت حلقه با غلتک | تغییر شکل قطعه با نیروی پرس یا چکش | برداشت ماده از قطعه اولیه |
| شکل نهایی | قطعه حلقهای بدون درز | وابسته به قالب و روش آهنگری | وابسته به عملیات برادهبرداری |
| مصرف مواد | معمولاً بهینهتر برای رینگها | وابسته به طراحی پیشفرم | معمولاً با ضایعات بیشتر |
| ساختار الیافی | جهتگیری محیطی مطلوب در صورت اجرای صحیح | وابسته به مسیر آهنگری | معمولاً ساختار اولیه را حفظ میکند |
| کاربرد شاخص | رینگهای صنعتی و بلبرینگ | قطعات سنگین و پیچیده | قطعات دقیق و عملیات تکمیلی |
نورد حلقوی بهویژه زمانی گزینه مناسبی است که تولید یک رینگ یکپارچه با قطر نسبتاً بزرگ و مصرف بهینه مواد اهمیت داشته باشد. در مقابل، آهنگری برای شکلدهی بسیاری از قطعات حجیم و ماشینکاری برای دستیابی به ابعاد نهایی و سطوح دقیق کاربرد دارد.
کنترل کیفیت قطعات تولیدشده به روش نورد حلقوی
کیفیت رینگ تولیدشده تنها به ابعاد ظاهری آن محدود نمیشود. برای اطمینان از عملکرد مناسب قطعه در شرایط کاری، باید مشخصات هندسی، خواص مکانیکی و سلامت داخلی آن بررسی شوند.
مهمترین مراحل کنترل کیفیت عبارتاند از:
کنترل ابعادی: اندازهگیری قطر داخلی و خارجی، ارتفاع، ضخامت دیواره و میزان گردی قطعه
بازرسی سطحی: بررسی وجود ترک، خراش، پوسته و سایر عیوب ظاهری
آزمونهای غیرمخرب: استفاده از روشهایی مانند آزمون فراصوتی و ذرات مغناطیسی برای شناسایی عیوب داخلی یا سطحی، متناسب با جنس و الزامات محصول
آزمون خواص مکانیکی: بررسی استحکام کششی، سختی و چقرمگی در صورت نیاز
بررسی ریزساختار: ارزیابی ساختار دانهای و کیفیت متالورژیکی قطعه در کاربردهای حساس
اجرای این آزمونها بهویژه برای رینگهای مورد استفاده در صنایع هوافضا، نیروگاهی و تجهیزات تحت فشار اهمیت زیادی دارد.
جمعبندی
نورد حلقوی یکی از روشهای پیشرفته شکلدهی فلزات است که با کاهش ضخامت دیواره و افزایش قطر قطعه، امکان تولید رینگهای یکپارچه و بدون درز را فراهم میکند. این فرایند در دو نوع اصلی گرم و سرد و با روشهای شعاعی و شعاعی ـ محوری انجام میشود.
کاهش ضایعات مواد اولیه، بهبود ساختار الیافی، دقت ابعادی مناسب و قابلیت تولید رینگهای بزرگ از مهمترین مزایای این فناوری هستند. به همین دلیل، نورد حلقوی در تولید رینگ بلبرینگ و رولبرینگ، فلنجها، قطعات توربین، تجهیزات نیروگاهی و اجزای مورد استفاده در صنایع خودروسازی و هوافضا کاربرد دارد.
انتخاب این روش باید بر اساس ابعاد قطعه، جنس ماده اولیه، تیراژ تولید و الزامات فنی انجام شود. همچنین کنترل دقیق فرایند و انجام آزمونهای کیفی، نقش مهمی در دستیابی به رینگهایی با عملکرد مطمئن و طول عمر مناسب دارد.
برای مشاهده جدیدترین اخبار و مقالات بازار ورق سیاه، به وبسایت رسمی آهن برکت سر بزنید.