فولادسازی ثانویه یکی از مراحل مهم تولید فولاد است که با هدف بهبود کیفیت فولاد مذاب و آمادهسازی آن برای ریختهگری انجام میشود. در این مرحله، فولاد تولیدشده در کوره اولیه به پاتیل منتقل میشود و تحت مجموعهای از عملیات متالورژیکی قرار میگیرد. تنظیم ترکیب شیمیایی، حذف ناخالصیها، کاهش میزان گازهای محلول و کنترل دما از مهمترین اهداف این فرایند هستند.
متالورژی ثانویه به تولیدکنندگان فولاد کمک میکند تا محصولی با ترکیب شیمیایی دقیقتر، خلوص بالاتر و خواص مکانیکی مطلوبتر تولید کنند. اهمیت این مرحله بهویژه در تولید فولادهای آلیاژی، فولادهای باکیفیت بالا و گریدهایی که به کنترل دقیق ناخالصیها نیاز دارند، بیشتر است.
فولادسازی ثانویه چیست؟
فولادسازی ثانویه (Secondary Steelmaking) به مجموعه عملیاتهایی گفته میشود که پس از ذوب و تولید اولیه فولاد و پیش از ریختهگری، روی فولاد مذاب انجام میگیرند.
در فولادسازی اولیه، هدف اصلی تبدیل مواد اولیه فلزی به فولاد مذاب و رسیدن به ترکیب کلی موردنظر است. اما در این مرحله هنوز ممکن است ترکیب شیمیایی، میزان گازهای محلول، مقدار ناخالصیها و دمای فولاد برای تولید محصول نهایی مناسب نباشد.
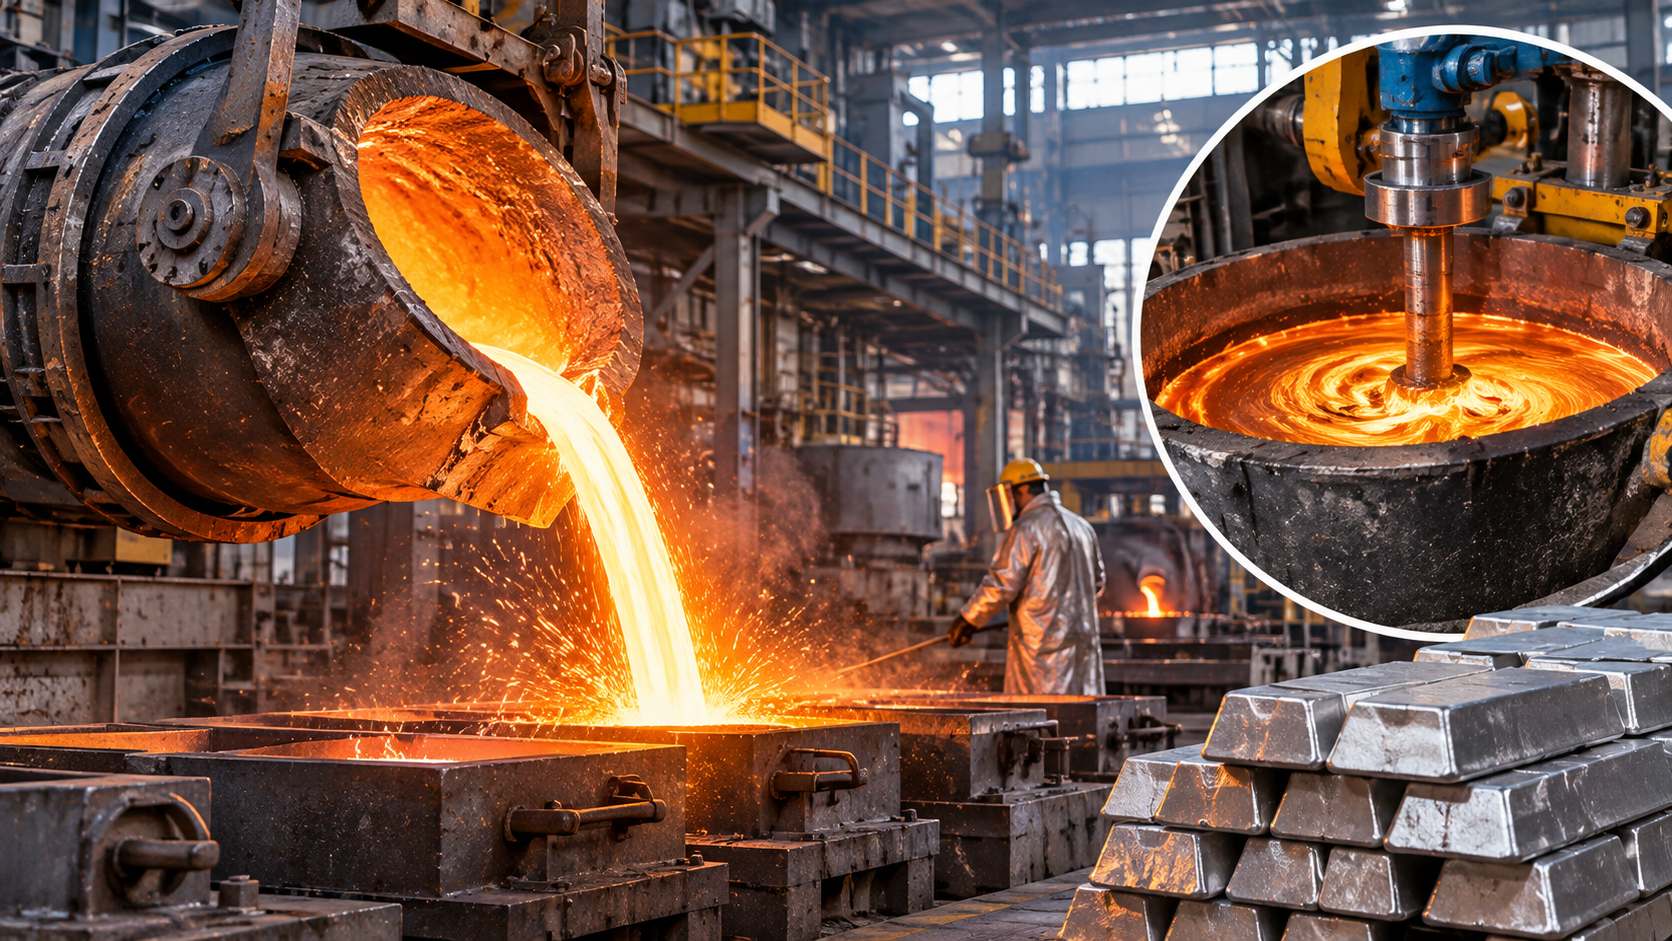
به همین دلیل، فولاد مذاب به واحد متالورژی ثانویه منتقل میشود تا اصلاحات لازم روی آن انجام گیرد. این عملیات معمولاً درون پاتیل فولادسازی و با استفاده از تجهیزات تخصصی انجام میشوند.
نکته مهم: متالورژی پاتیلی (Ladle Metallurgy) بخش مهمی از فولادسازی ثانویه است، اما این دو اصطلاح کاملاً مترادف نیستند. فولادسازی ثانویه میتواند علاوه بر عملیات داخل پاتیل، فرایندهای دیگری مانند گاززدایی در خلأ را نیز شامل شود.
چرا فولاد به فولادسازی ثانویه نیاز دارد؟
فولاد مذاب پس از خروج از کوره اولیه، همیشه برای ریختهگری آماده نیست. در فرایند ذوب و پالایش اولیه، ممکن است مشکلاتی مانند باقیماندن عناصر ناخواسته، وجود گازهای محلول یا ناهماهنگی دما و ترکیب شیمیایی ایجاد شود.
فولادسازی ثانویه برای برطرفکردن این مشکلات و دستیابی به مشخصات موردنیاز محصول انجام میشود.
مهمترین اهداف این مرحله عبارتاند از:
تنظیم ترکیب شیمیایی: افزودن عناصر آلیاژی و اصلاح درصد عناصر موجود برای رسیدن به گرید موردنظر.
اکسیژنزدایی: کاهش اکسیژن محلول در فولاد مذاب و جلوگیری از تشکیل نامطلوب اکسیدها.
گوگردزدایی: کاهش میزان گوگرد برای بهبود برخی خواص مکانیکی و شکلپذیری فولاد.
گاززدایی: کاهش گازهای محلول، بهویژه هیدروژن و نیتروژن و در فرایندهای مناسب، کربن و اکسیژن.
کنترل آخالهای غیرفلزی: کاهش یا اصلاح ذرات اکسیدی و سایر ناخالصیهای غیرفلزی.
تنظیم و یکنواختسازی دما: آمادهکردن فولاد مذاب برای ورود به مرحله ریختهگری.
مراحل و عملیات اصلی فولادسازی ثانویه
فولادسازی ثانویه از چند عملیات مختلف تشکیل شده است. همه این عملیات لزوماً برای هر نوع فولاد انجام نمیشوند و انتخاب آنها به گرید فولاد، روش تولید و کیفیت موردنیاز بستگی دارد.
۱. اکسیژنزدایی فولاد مذاب
یکی از نخستین اقدامات مهم در متالورژی ثانویه، کنترل اکسیژن محلول در فولاد است. وجود اکسیژن بیش از حد میتواند باعث تشکیل اکسیدهای ناخواسته و ایجاد آخالهای غیرفلزی در ساختار فولاد شود.
برای کاهش اکسیژن، از عناصر اکسیژنزدا مانند آلومینیوم، سیلیسیم و منگنز استفاده میشود. این عناصر با اکسیژن واکنش میدهند و ترکیبات اکسیدی تشکیل میدهند که در شرایط مناسب میتوانند وارد سرباره شوند.
برای مثال، واکنش اکسیژنزدایی با آلومینیوم به شکل زیر است:
2Al + 3O → Al₂O₃
در این واکنش، آلومینیوم با اکسیژن محلول ترکیب شده و اکسید آلومینیوم تشکیل میدهد.
البته باقیماندن ذرات اکسید آلومینیوم در فولاد نیز میتواند مشکلساز باشد؛ بنابراین مدیریت آخالها و شرایط سرباره اهمیت زیادی دارد.
۲. گوگردزدایی و کنترل ناخالصیها
گوگرد یکی از عناصر ناخواسته در بسیاری از گریدهای فولادی است. مقدار زیاد آن میتواند بر شکلپذیری و خواص مکانیکی فولاد، بهویژه در شرایط کار گرم، تأثیر منفی بگذارد.
برای کاهش گوگرد، معمولاً از سربارههای بازی با ظرفیت گوگردگیری مناسب استفاده میشود. در این شرایط، گوگرد از فولاد مذاب به سرباره منتقل میشود.
عواملی مانند موارد زیر در عملکرد گوگردزدایی مؤثر هستند:
بازیسیته و ترکیب شیمیایی سرباره
دمای فولاد مذاب
میزان اکسیژن محلول در فولاد
شدت و مدت همزدن مذاب
تماس مناسب بین فولاد و سرباره
گوگردزدایی مؤثر معمولاً به شرایطی نیاز دارد که فولاد مذاب اکسیژن محلول پایینی داشته باشد و سرباره نیز توانایی جذب گوگرد را فراهم کند.
۳. آلیاژسازی و تنظیم ترکیب شیمیایی
یکی دیگر از مراحل مهم فولادسازی ثانویه، تنظیم دقیق ترکیب شیمیایی است. در این مرحله، عناصر آلیاژی موردنیاز به فولاد مذاب اضافه میشوند تا محصول نهایی به مشخصات گرید موردنظر برسد.
بسته به نوع فولاد، ممکن است از عناصر مختلفی استفاده شود، از جمله:
منگنز: افزایش سختیپذیری و بهبود برخی خواص مکانیکی فولاد
کروم: افزایش مقاومت به خوردگی و سختیپذیری
نیکل: بهبود چقرمگی و برخی خواص مکانیکی
مولیبدن: افزایش استحکام و مقاومت به نرمشدن در دماهای بالا
وانادیم: کمک به ریزدانهسازی و افزایش استحکام
آلومینیوم: اکسیژنزدایی و کنترل اندازه دانه در برخی فولادها
افزودن عناصر آلیاژی باید با دقت انجام شود؛ زیرا حتی تغییرات کوچک در درصد بعضی عناصر میتواند خواص فولاد را تحت تأثیر قرار دهد.
۴. گاززدایی در خلأ
گازهای محلول در فولاد مذاب، بهویژه هیدروژن، میتوانند باعث ایجاد عیوب و کاهش کیفیت محصول شوند. برای کاهش این گازها، از فرایند گاززدایی در خلأ استفاده میشود.
در این روش، فولاد مذاب در شرایط فشار پایین قرار میگیرد. کاهش فشار باعث میشود گازهای محلول راحتتر از مذاب خارج شوند.
دو روش شناختهشده گاززدایی در خلأ عبارتاند از:
روش VD (Vacuum Degassing):
در روش VD، پاتیل حاوی فولاد مذاب در یک محفظه خلأ قرار میگیرد. با کاهش فشار محیط، گازهای محلول از مذاب خارج میشوند. این روش بهویژه برای کاهش هیدروژن کاربرد دارد.
روش RH (Ruhrstahl-Heraeus):
در روش RH، فولاد مذاب با استفاده از لولههای مخصوص وارد محفظه خلأ میشود و پس از انجام عملیات گاززدایی، دوباره به پاتیل بازمیگردد. گردش مداوم مذاب باعث بهبود تماس فولاد با شرایط خلأ و افزایش کارایی فرایند میشود.
این روشها در تولید فولادهای باکیفیت بالا، فولادهای مخصوص ورقهای خودرو و برخی فولادهای آلیاژی اهمیت زیادی دارند.
۵. اصلاح و کنترل آخالهای غیرفلزی
آخالهای غیرفلزی ذراتی هستند که در فولاد مذاب یا ساختار فولاد باقی میمانند و میتوانند بر خواص محصول تأثیر بگذارند. این ذرات ممکن است از واکنشهای اکسیژنزدایی، ناخالصیهای مواد اولیه یا ورود مواد نسوز و سرباره به مذاب ایجاد شوند.
وجود آخالهای نامطلوب میتواند باعث کاهش چقرمگی، خستگیپذیری و کیفیت سطحی فولاد شود.
در فولادسازی ثانویه، برای مدیریت این ذرات از روشهای مختلفی استفاده میشود:
کنترل ترکیب و خواص سرباره
همزدن مناسب فولاد مذاب برای کمک به شناورسازی آخالها
جلوگیری از ورود مجدد سرباره به فولاد
استفاده از عملیات کلسیمتیمار در گریدهای مناسب
کلسیمتیمار (Calcium Treatment) یکی از روشهای اصلاح آخالهاست. در این روش، مقدار کنترلشدهای کلسیم به فولاد مذاب اضافه میشود تا ترکیب و شکل برخی آخالهای اکسیدی و سولفیدی تغییر کند. این عملیات میتواند از مشکلاتی مانند گرفتگی نازلهای ریختهگری در شرایط مناسب جلوگیری کند.
۶. همزدن فولاد مذاب و یکنواختسازی ترکیب
پس از افزودن عناصر آلیاژی و انجام عملیات مختلف، لازم است ترکیب شیمیایی و دمای فولاد در بخشهای مختلف پاتیل تا حد امکان یکنواخت شود.
برای این کار، از روشهایی مانند همزدن با گاز آرگون استفاده میشود. گاز آرگون از طریق نازلهای مخصوص به داخل مذاب تزریق میشود و با ایجاد جریان در فولاد، به یکنواختسازی ترکیب و دما کمک میکند.
همزدن کنترلشده همچنین میتواند به جداشدن و انتقال آخالها به سرباره کمک کند.
بااینحال، شدت بیش از حد همزدن ممکن است باعث آشفتگی سطح مذاب و ورود مجدد سرباره به فولاد شود. بنابراین تنظیم شدت و مدت آن اهمیت زیادی دارد.
۷. تنظیم دمای فولاد پیش از ریختهگری
دمای فولاد مذاب یکی از عوامل مهم در کیفیت ریختهگری است. اگر دما بیش از حد پایین باشد، احتمال انجماد زودهنگام و ایجاد مشکلات عملیاتی افزایش پیدا میکند. از طرف دیگر، دمای بیش از حد بالا میتواند باعث افزایش مصرف انرژی، فرسایش مواد نسوز و دشوارترشدن کنترل فرایند شود.
برای تنظیم دمای فولاد، در بسیاری از واحدها از تجهیزی به نام کوره پاتیلی (Ladle Furnace یا LF) استفاده میشود.
در این تجهیز، با استفاده از الکترودهای گرافیتی و ایجاد قوس الکتریکی، فولاد مذاب گرم میشود. همزمان میتوان عملیات آلیاژسازی، اکسیژنزدایی، گوگردزدایی و همزدن با آرگون را نیز انجام داد.
هدف نهایی، رساندن فولاد مذاب به دمای مناسب و ترکیب شیمیایی موردنظر پیش از ورود به ماشین ریختهگری است.
تجهیزات مورد استفاده در فولادسازی ثانویه
برای انجام عملیات متالورژی ثانویه، از تجهیزات مختلفی استفاده میشود که هرکدام وظیفه مشخصی در اصلاح کیفیت فولاد دارند.
| تجهیز | کاربرد اصلی |
|---|---|
| پاتیل فولادسازی | نگهداری و انتقال فولاد مذاب و انجام عملیات متالورژیکی |
| کوره پاتیلی (LF) | تنظیم دما، آلیاژسازی و پالایش فولاد |
| واحد گاززدایی VD | کاهش گازهای محلول با استفاده از خلأ |
| واحد گاززدایی RH | گاززدایی فولاد از طریق گردش مذاب در محفظه خلأ |
| سیستم تزریق آرگون | همزدن و یکنواختسازی فولاد مذاب |
| سیستم تزریق سیم | افزودن کنترلشده عناصر و مواد موردنیاز به مذاب |
| سیستم سربارهسازی | ایجاد شرایط مناسب برای جذب ناخالصیها |
انتخاب تجهیزات به ظرفیت کارخانه، نوع فولاد تولیدی و سطح کیفیت موردنیاز بستگی دارد.
تفاوت فولادسازی اولیه و فولادسازی ثانویه چیست؟
فولادسازی اولیه و ثانویه دو مرحله مکمل در تولید فولاد هستند، اما از نظر هدف، تجهیزات و نوع عملیات تفاوت دارند.
| معیار مقایسه | فولادسازی اولیه | فولادسازی ثانویه |
|---|---|---|
| هدف اصلی | تولید فولاد مذاب از مواد اولیه | اصلاح و بهبود کیفیت فولاد مذاب |
| عملیات اصلی | ذوب و پالایش اولیه | آلیاژسازی، گاززدایی و کنترل آخالها |
| تجهیزات | کوره قوس الکتریکی یا کنورتور اکسیژنی | پاتیل، کوره پاتیلی و واحدهای خلأ |
| کنترل ترکیب شیمیایی | تنظیم ترکیب کلی | تنظیم دقیق ترکیب نهایی |
| مرحله فرایند | پیش از متالورژی ثانویه | پس از تولید اولیه و پیش از ریختهگری |
در واقع، فولادسازی اولیه ماده مذاب را تولید میکند و فولادسازی ثانویه آن را برای رسیدن به مشخصات دقیق محصول نهایی آماده میسازد.
تفاوت کوره قوس الکتریکی و کوره پاتیلی چیست؟
گاهی کوره قوس الکتریکی و کوره پاتیلی به دلیل استفاده از انرژی الکتریکی با یکدیگر اشتباه گرفته میشوند؛ درحالیکه وظایف آنها در خط تولید فولاد متفاوت است.
کوره قوس الکتریکی (EAF) عمدتاً برای ذوب مواد فلزی مانند آهن اسفنجی و قراضه و تولید فولاد مذاب به کار میرود. در این کوره، قوس الکتریکی ایجادشده میان الکترودها و مواد فلزی، انرژی لازم برای ذوب را فراهم میکند.
در مقابل، کوره پاتیلی (LF) معمولاً پس از کوره اصلی قرار میگیرد و وظیفه آن اصلاح و آمادهسازی فولاد مذاب است. این تجهیز برای تنظیم دما، تکمیل آلیاژسازی، گوگردزدایی و همگنسازی مذاب استفاده میشود.
بنابراین، کوره قوس الکتریکی بیشتر در مرحله فولادسازی اولیه نقش دارد، درحالیکه کوره پاتیلی یکی از تجهیزات اصلی فولادسازی ثانویه محسوب میشود.
تأثیر فولادسازی ثانویه بر کیفیت محصولات فولادی
کیفیت عملیات متالورژی ثانویه تأثیر مستقیمی بر مشخصات محصول نهایی دارد. کنترل دقیق ترکیب شیمیایی، کاهش گازهای محلول و مدیریت آخالها میتواند احتمال ایجاد برخی عیوب را کاهش دهد و خواص فولاد را بهبود ببخشد.
برای مثال، در تولید ورقهای فولادی مورد استفاده در صنعت خودرو، کنترل دقیق ترکیب شیمیایی و کاهش ناخالصیها اهمیت زیادی دارد. در تولید فولادهای بلبرینگ و قطعات تحت بارگذاری نیز کنترل آخالهای غیرفلزی برای افزایش عمر خستگی قطعه ضروری است.
همچنین در تولید فولادهای ساختمانی مانند میلگرد و تیرآهن، تنظیم ترکیب شیمیایی و کنترل کیفیت مذاب به دستیابی به خواص مکانیکی موردنیاز کمک میکند.
جمعبندی
فولادسازی ثانویه یکی از مراحل تعیینکننده در تولید فولاد باکیفیت است که پس از فولادسازی اولیه و پیش از ریختهگری انجام میشود. در این مرحله، فولاد مذاب با استفاده از عملیات متالورژیکی مانند اکسیژنزدایی، گوگردزدایی، آلیاژسازی، گاززدایی در خلأ، کنترل آخالها و تنظیم دما به مشخصات موردنیاز نزدیک میشود.
متالورژی پاتیلی و تجهیزاتی مانند کوره پاتیلی، واحدهای VD و RH و سیستم تزریق آرگون، نقش مهمی در اجرای این عملیات دارند. در نهایت، کنترل صحیح فولادسازی ثانویه به تولید محصولاتی با ترکیب شیمیایی دقیقتر، خلوص بالاتر و کیفیت مناسب برای کاربردهای مختلف صنعتی کمک میکند.
برای مشاهده جدیدترین اخبار و مقالات بازار ورق سیاه، به وبسایت رسمی آهن برکت سر بزنید.