صنعت فولاد برای تولید محصولات باکیفیت و تأمین نیاز صنایع مختلف، به تجهیزات پیشرفتهای نیاز دارد که بتوانند مواد اولیه را با سرعت و دقت بالا به محصولات نیمهنهایی تبدیل کنند. یکی از مهمترین این تجهیزات، ماشین ریختهگری مداوم یا Continuous Casting Machine (CCM) است. این دستگاه فولاد مذاب را بهصورت پیوسته منجمد میکند و محصولاتی مانند بیلت، بلوم و اسلب را در ابعاد مشخص تولید میکند.
استفاده از ماشین ریختهگری مداوم باعث شده است روشهای سنتی ریختهگری شمش تا حد زیادی جای خود را به فرایندهای پیوسته بدهند. این فناوری علاوه بر افزایش بهرهوری خطوط تولید، امکان کنترل بهتر کیفیت و کاهش اتلاف مواد اولیه را فراهم میکند. در این مقاله با ساختار ماشین CCM، تجهیزات اصلی، مراحل عملکرد و عوامل مؤثر بر کیفیت محصولات آن آشنا میشویم.
ماشین ریختهگری مداوم (CCM) چیست؟
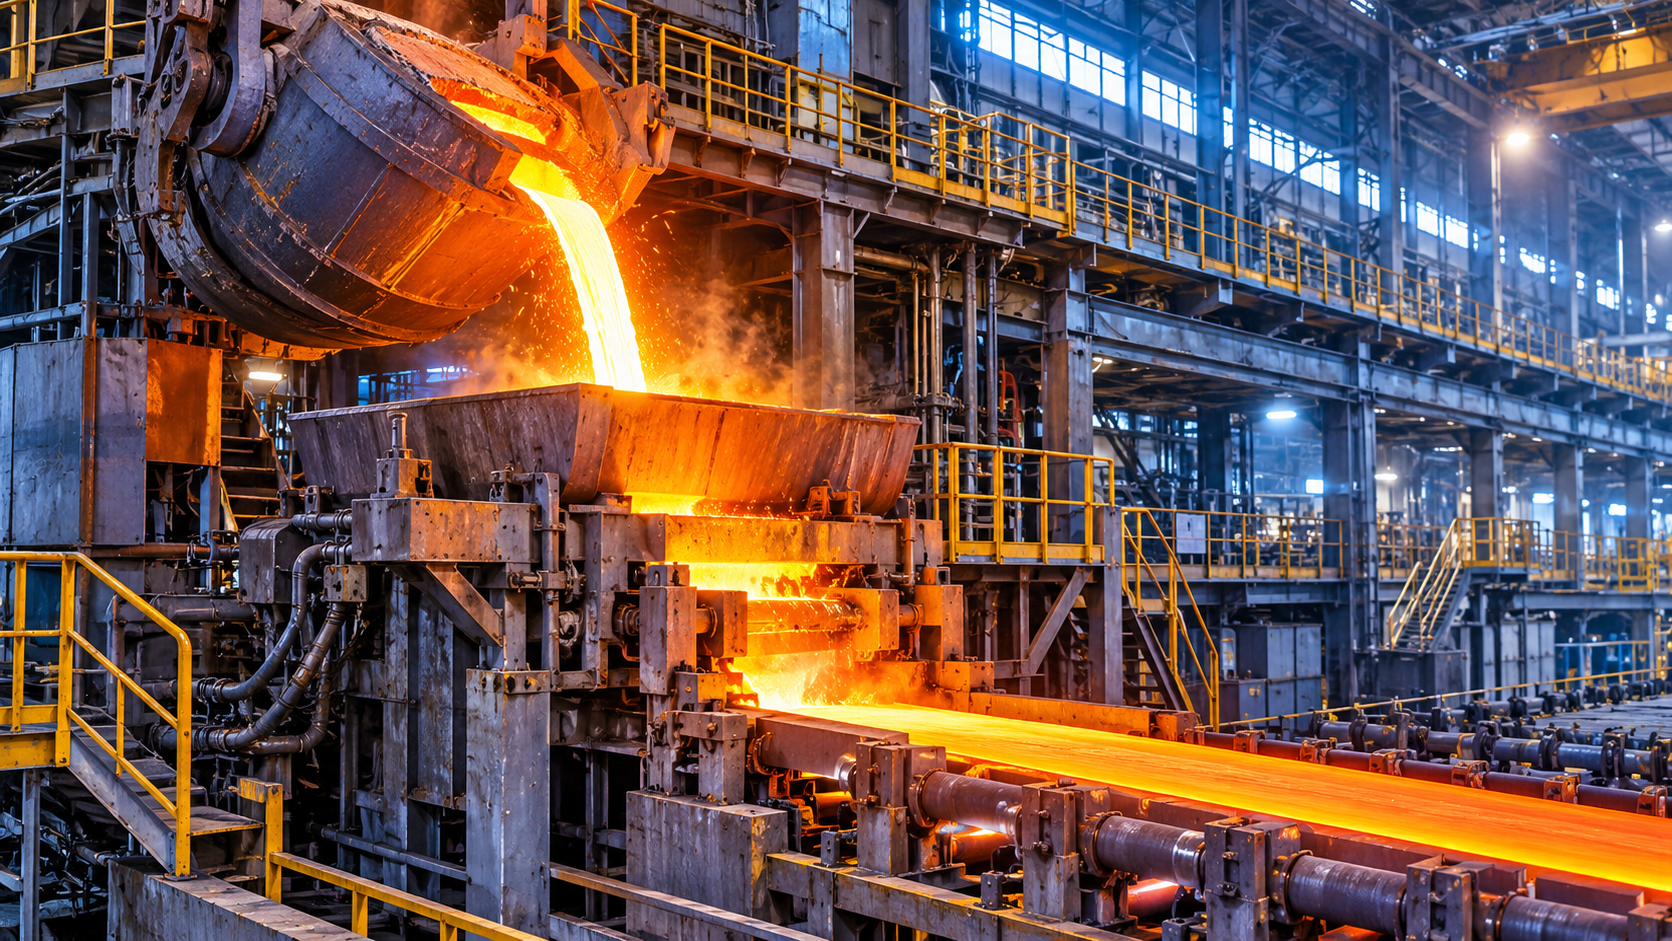
ماشین ریختهگری مداوم یکی از تجهیزات اصلی واحد فولادسازی است که وظیفه تبدیل فولاد مذاب به محصولات نیمهنهایی را بر عهده دارد. در این روش، فولاد پس از انجام عملیات فولادسازی و آمادهسازی ترکیب شیمیایی و دمایی، وارد سیستم ریختهگری میشود. سپس با عبور از قالبهای خنکشونده و بخشهای مختلف دستگاه، بهتدریج منجمد شده و به شکل یک رشته فولادی پیوسته از ماشین خارج میشود.
این رشته پس از رسیدن به میزان انجماد موردنیاز، هدایت، خنک و در طولهای مشخص برش داده میشود. محصول نهایی معمولاً یکی از سه نوع زیر است:
بیلت (Billet): محصولی با سطح مقطع کوچک و معمولاً مربعشکل که برای تولید میلگرد، مفتول و برخی مقاطع فولادی به کار میرود.
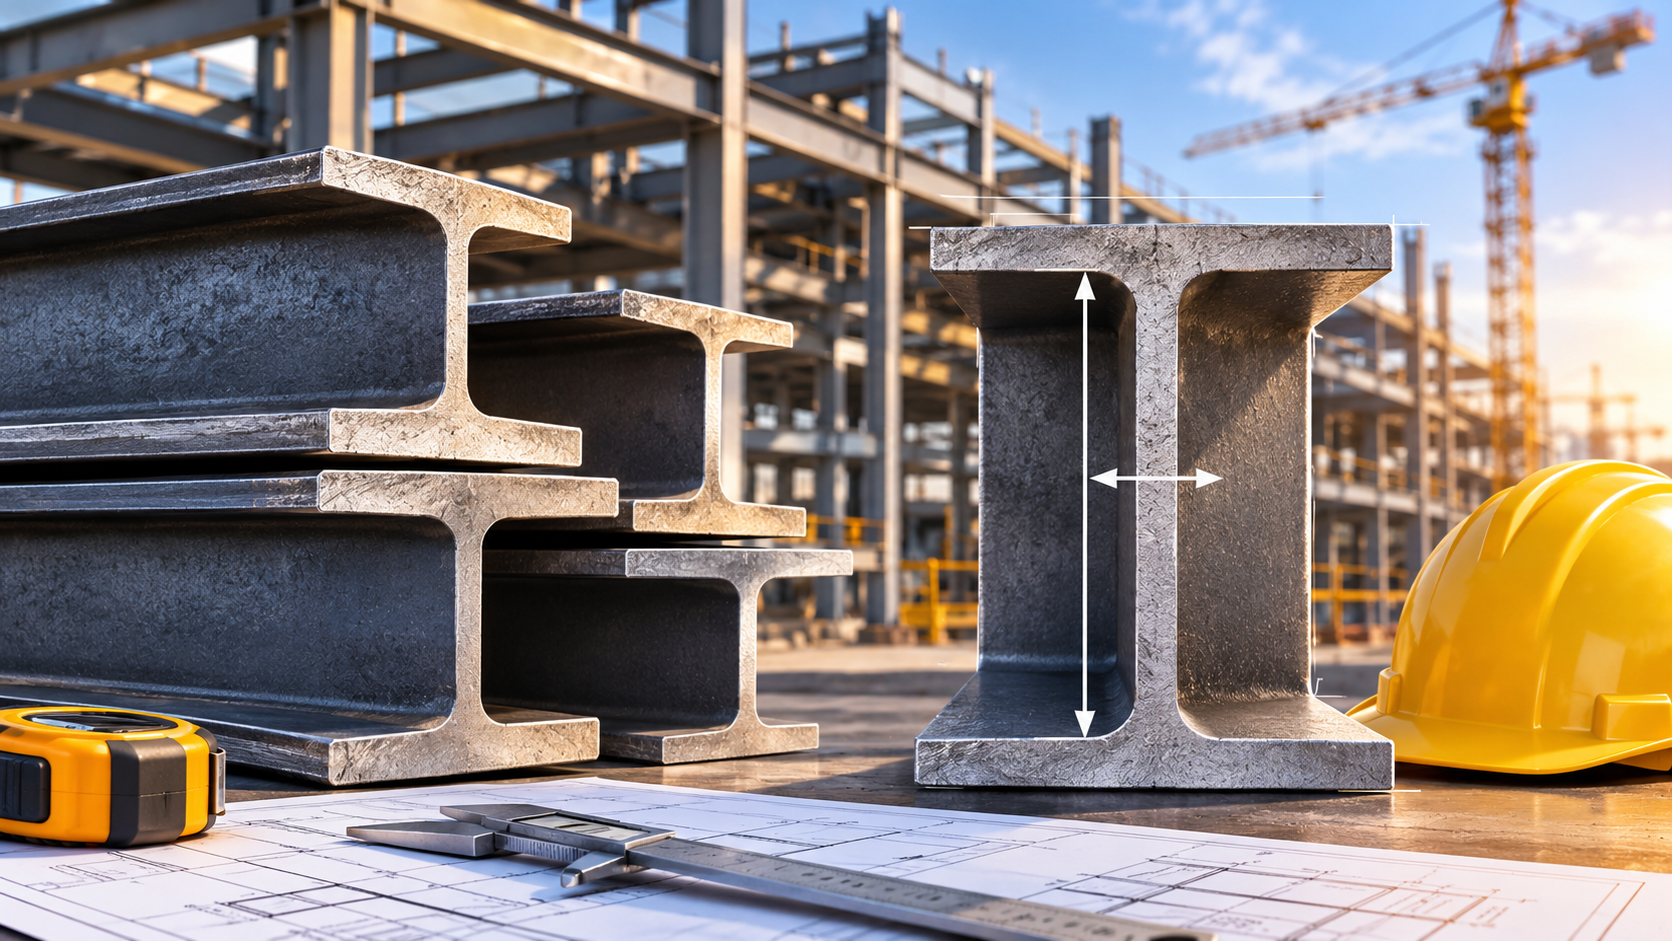
بلوم (Bloom): محصولی با سطح مقطع بزرگتر از بیلت که در تولید تیرآهن، ریل و مقاطع سنگین کاربرد دارد.
اسلب (Slab): محصولی با سطح مقطع مستطیلی و پهن که ماده اولیه تولید ورقهای فولادی گرم و سرد محسوب میشود.
تفاوت اصلی این محصولات به ابعاد و شکل سطح مقطع آنها مربوط است. نوع محصول نیز تعیین میکند که ماشین ریختهگری به چه قالب، تجهیزات هدایت و سیستم خنککاری نیاز داشته باشد.
اجزای اصلی ماشین ریختهگری مداوم
ماشین CCM از مجموعهای از تجهیزات مکانیکی، حرارتی، هیدرولیکی و کنترلی تشکیل شده است. این اجزا باید بهصورت هماهنگ عمل کنند تا جریان فولاد مذاب بدون اختلال به محصول جامد تبدیل شود.
۱. پاتیل حمل فولاد مذاب (Ladle)
پاتیل ظرف نسوزی است که فولاد مذاب پس از خروج از کوره و انجام عملیات متالورژی ثانویه به آن منتقل میشود. این تجهیز فولاد را تا محل ریختهگری حمل میکند و در مرحله تخلیه، جریان مذاب را به تاندیش انتقال میدهد.
پاتیل معمولاً به دریچه کشویی یا سیستم کنترل خروجی مجهز است تا میزان تخلیه فولاد با دقت تنظیم شود. همچنین پوشش نسوز داخلی آن از تماس مستقیم فولاد مذاب با بدنه فلزی و افت سریع دما جلوگیری میکند.
۲. برج گردان پاتیل (Ladle Turret)
برج گردان پاتیل، سازهای مکانیکی برای جابهجایی و قرارگیری پاتیل در موقعیت مناسب بالای تاندیش است. این تجهیز امکان تعویض پاتیلها را فراهم میکند تا با پایان یافتن مواد مذاب یک پاتیل، پاتیل بعدی در موقعیت ریختهگری قرار بگیرد.
وجود برج گردان در خطوط تولید پیوسته اهمیت زیادی دارد؛ زیرا تعویض پاتیل بدون توقف طولانی فرایند، به حفظ تداوم عملیات کمک میکند.
۳. تاندیش (Tundish)
تاندیش محفظهای با پوشش نسوز است که بین پاتیل و قالب ریختهگری قرار میگیرد. فولاد مذاب ابتدا از پاتیل وارد این محفظه میشود و سپس از طریق نازلها به قالبها انتقال پیدا میکند.
مهمترین وظایف تاندیش عبارتاند از:
تنظیم جریان فولاد مذاب: ایجاد جریان یکنواخت و کنترلشده به سمت قالبها
توزیع مذاب: هدایت فولاد به یک یا چند رشته ریختهگری در دستگاههای چندشاخه
کاهش آشفتگی جریان: کمک به کنترل حرکت فولاد مذاب و جلوگیری از ورود مجدد ناخالصیها
کمک به جداسازی آخالها: فراهم کردن فرصت برای شناور شدن بخشی از ناخالصیهای غیرفلزی و انتقال آنها به سرباره
حفظ دمای فولاد: کاهش افت حرارتی و ایجاد شرایط مناسب برای ورود مذاب به قالب
طراحی داخلی تاندیش، شکل محفظه و استفاده از تجهیزاتی مانند سد و مانع جریان میتواند بر الگوی حرکت فولاد و کیفیت محصول نهایی تأثیر بگذارد.
۴. نازل ورود فولاد مذاب (SEN)
نازل غوطهور یا Submerged Entry Nozzle مسیری برای انتقال فولاد مذاب از تاندیش به داخل قالب ایجاد میکند. این نازل معمولاً از مواد نسوز ساخته میشود و در بسیاری از خطوط تولید اسلب، انتهای آن درون فولاد مذاب قالب قرار میگیرد.
استفاده از نازل مناسب به کاهش تماس فولاد مذاب با هوای محیط و کنترل آشفتگی جریان کمک میکند. طراحی نامناسب نازل یا گرفتگی آن میتواند باعث اختلال در توزیع مذاب، نوسان سطح فولاد و افزایش احتمال ایجاد عیوب شود.
۵. قالب مسی خنکشونده (Mould)
قالب یکی از مهمترین بخشهای ماشین ریختهگری مداوم است. این قطعه معمولاً از مس یا آلیاژهای مس با رسانایی حرارتی بالا ساخته میشود و با گردش آب در کانالهای خنککاری، حرارت فولاد مذاب را جذب میکند.
هنگامی که فولاد مذاب وارد قالب میشود، لایهای جامد در مجاورت دیوارههای سرد قالب شکل میگیرد. این لایه که پوسته اولیه نام دارد، باید استحکام کافی پیدا کند تا هنگام خروج از قالب، شکل محصول حفظ شود.
ابعاد قالب، کیفیت سطح داخلی، میزان خنککاری و شرایط تماس فولاد با دیوارههای آن، بر کیفیت سطحی محصول تأثیر مستقیم دارند.
۶. سیستم نوسان قالب (Mould Oscillation)
قالب در زمان ریختهگری بهصورت کنترلشده حرکت رفتوبرگشتی انجام میدهد. این حرکت که توسط سیستم نوسان قالب ایجاد میشود، به جلوگیری از چسبیدن پوسته فولادی به دیواره قالب کمک میکند.
همچنین پودر یا روانساز قالب برای بهبود شرایط تماس میان فولاد و دیواره قالب استفاده میشود. تنظیم نامناسب سرعت و دامنه نوسان یا مصرف روانساز میتواند احتمال ایجاد ترک و عیوب سطحی را افزایش دهد.
۷. سیستم خنککاری ثانویه (Secondary Cooling)
فولاد پس از خروج از قالب هنوز بهطور کامل منجمد نشده و ممکن است بخش مرکزی آن همچنان مذاب باشد. به همین دلیل، رشته فولادی وارد ناحیه خنککاری ثانویه میشود.
در این بخش، آب یا ترکیبی از آب و هوا از طریق نازلها به سطح محصول پاشیده میشود تا انجماد از سطح به سمت مرکز ادامه پیدا کند. شدت خنککاری باید با سرعت ریختهگری، نوع فولاد و ابعاد محصول هماهنگ باشد.
۸. غلتکهای هدایت و نگهدارنده (Support Rolls)
غلتکهای نگهدارنده در طول مسیر حرکت رشته فولادی قرار میگیرند و وظیفه هدایت و حفظ شکل آن را بر عهده دارند. این غلتکها بهخصوص در خطوط تولید اسلب و بلوم اهمیت زیادی دارند؛ زیرا رشته فولادی در زمان عبور از ناحیه خنککاری هنوز کاملاً جامد نشده است.
فشار نامناسب غلتکها یا فاصلهگذاری غیراصولی آنها میتواند باعث تغییر شکل، برآمدگی یا ایجاد ترک در محصول شود.
۹. سیستم کشش و صافکننده (Withdrawal and Straightening)
این مجموعه با استفاده از غلتکهای محرک، رشته فولادی را با سرعت کنترلشده از قالب خارج میکند. در ماشینهای دارای مسیر خمیده، بخش صافکننده نیز وظیفه تبدیل مسیر منحنی به مسیر مستقیم را بر عهده دارد.
سرعت کشش باید با میزان ورود فولاد مذاب و شرایط انجماد هماهنگ باشد. هرگونه ناهماهنگی در این بخش میتواند به افزایش تنش و ایجاد عیوب داخلی منجر شود.
۱۰. شمش آغازگر (Dummy Bar)
شمش آغازگر قطعهای مکانیکی است که در ابتدای عملیات ریختهگری، انتهای پایینی قالب را مسدود میکند. فولاد مذاب ابتدا روی این قطعه ریخته میشود و پس از تشکیل پوسته اولیه، شمش آغازگر همراه با رشته فولادی به سمت پایین کشیده میشود.
پس از تثبیت فرایند، این قطعه از محصول جدا شده و برای شروع عملیات بعدی آماده میشود.
۱۱. دستگاه برش و میز انتقال محصول
پس از تکمیل انجماد، رشته فولادی به طولهای موردنظر برش داده میشود. بسته به نوع دستگاه و محصول، این عملیات میتواند با استفاده از مشعل برش اکسیگاز یا دستگاههای برش مکانیکی انجام شود.
سپس قطعات تولیدشده روی میزهای غلتکی یا بسترهای خنککننده قرار میگیرند و برای انتقال به انبار یا خط نورد آماده میشوند.
مراحل عملکرد ماشین ریختهگری مداوم چگونه است؟
فرایند تولید در ماشین CCM از آمادهسازی فولاد مذاب آغاز میشود و با تولید محصولات نیمهنهایی به پایان میرسد. هماهنگی میان تجهیزات مختلف در تمام این مراحل اهمیت دارد.
مرحله اول؛ آمادهسازی فولاد مذاب
فولاد پس از تولید در کوره و انجام عملیات متالورژی ثانویه، از نظر ترکیب شیمیایی، میزان ناخالصیها و دما بررسی میشود. تنظیم این مشخصات اهمیت زیادی دارد؛ زیرا ترکیب و دمای نامناسب میتواند فرایند انجماد و کیفیت محصول را تحت تأثیر قرار دهد.
مرحله دوم؛ انتقال مذاب به تاندیش
پاتیل حاوی فولاد مذاب توسط تجهیزات حمل و برج گردان به محل ریختهگری منتقل میشود. سپس فولاد با کنترل دریچه خروجی وارد تاندیش میشود. در این مرحله، تاندیش جریان مذاب را تنظیم کرده و آن را به سمت قالب هدایت میکند.
مرحله سوم؛ ورود فولاد به قالب و تشکیل پوسته اولیه
فولاد مذاب از طریق نازل وارد قالب مسی میشود. انتقال حرارت از فولاد به دیواره خنکشونده قالب باعث میشود سطح بیرونی مذاب بهتدریج جامد شود. در این مرحله، پوسته اولیه شکل میگیرد و محصول بهصورت رشتهای از قالب خارج میشود.
مرحله چهارم؛ خنککاری و ادامه انجماد
رشته فولادی وارد ناحیه خنککاری ثانویه میشود. پاشش کنترلشده آب یا آب و هوا باعث کاهش دمای آن و پیشرفت انجماد به سمت مرکز میشود. در طول این مسیر، غلتکها از تغییر شکل رشته جلوگیری کرده و آن را در مسیر مشخص نگه میدارند.
مرحله پنجم؛ کشش و صافکاری
پس از رسیدن محصول به میزان انجماد موردنیاز، غلتکهای کشش آن را از مسیر دستگاه عبور میدهند. در ماشینهای منحنی، رشته فولادی با عبور از بخش صافکننده به حالت مستقیم درمیآید.
مرحله ششم؛ برش و انتقال محصولات
در انتهای خط، محصول پیوسته به قطعاتی با طول مشخص تقسیم میشود. این قطعات پس از خنکشدن و انجام بررسیهای لازم، برای استفاده در خطوط نورد یا ذخیرهسازی به بخشهای بعدی منتقل میشوند.
انواع ماشین ریختهگری مداوم از نظر شکل و مسیر حرکت
ماشینهای ریختهگری مداوم براساس شکل محصول، تعداد رشتههای تولیدی و طراحی مسیر حرکت فولاد دستهبندی میشوند.
۱. ماشین ریختهگری بیلت
این دستگاه برای تولید محصولات کوچکتر با سطح مقطع معمولاً مربعشکل طراحی شده است. بیلتهای تولیدی در مراحل بعدی برای ساخت میلگرد، مفتول و برخی مقاطع فولادی به کار میروند.
در بسیاری از کارخانهها، ماشینهای بیلت به چند رشته ریختهگری مجهز هستند تا بتوانند حجم تولید بالاتری داشته باشند.
۲. ماشین ریختهگری بلوم
ماشین بلوم برای تولید محصولات با سطح مقطع بزرگتر طراحی میشود. بلومها معمولاً در تولید مقاطع سنگین، تیرآهن، ریل و برخی محصولات صنعتی کاربرد دارند.
به دلیل ابعاد بزرگتر محصول، کنترل خنککاری و انجماد داخلی در این دستگاه اهمیت ویژهای دارد.
۳. ماشین ریختهگری اسلب
این ماشین برای تولید محصولات تخت با سطح مقطع مستطیلی و پهن مورد استفاده قرار میگیرد. اسلبها ماده اولیه تولید ورق گرم، ورق سرد و سایر محصولات تخت فولادی هستند.
ماشینهای اسلب معمولاً به تجهیزات کنترلی و سیستمهای هدایت پیشرفتهتری نیاز دارند؛ زیرا عرض زیاد محصول و حساسیت کیفیت سطح و ساختار داخلی، کنترل دقیق فرایند را ضروری میکند.
۴. ماشین ریختهگری عمودی
در این نوع ماشین، رشته فولادی در مسیر مستقیم و عمودی حرکت میکند. ساختار آن از نظر طراحی مسیر سادهتر است؛ اما ارتفاع زیاد دستگاه و محدودیتهای مربوط به فضای نصب از چالشهای آن محسوب میشوند.
۵. ماشین ریختهگری خمیده و قوسی
در این مدل، فولاد پس از خروج از قالب در مسیر منحنی حرکت میکند. سپس در بخش صافکننده به حالت مستقیم درمیآید. این طراحی در بسیاری از خطوط صنعتی کاربرد دارد و امکان کاهش ارتفاع کلی دستگاه را فراهم میکند.
۶. ماشین ریختهگری با مسیر عمودی و صافکاری
در این طراحی، رشته فولادی ابتدا بهصورت عمودی حرکت میکند و سپس در بخش مشخصی از دستگاه خم و صاف میشود. انتخاب این ساختار به نوع محصول، کیفیت موردنیاز و محدودیتهای طراحی کارخانه بستگی دارد.
پارامترهای مهم در عملکرد ماشین CCM
کیفیت محصول نهایی تنها به تجهیزات ماشین ریختهگری وابسته نیست؛ بلکه تنظیم دقیق شرایط عملیاتی نیز اهمیت زیادی دارد. برخی از مهمترین پارامترهای کنترل فرایند عبارتاند از:
سرعت ریختهگری: سرعت خروج رشته فولادی از قالب باید با میزان ورود مذاب و ظرفیت خنککاری هماهنگ باشد. افزایش بیش از حد آن میتواند فرصت کافی برای تشکیل پوسته اولیه و انجماد مناسب را کاهش دهد.
دمای فولاد مذاب: دمای ورود فولاد به قالب بر شرایط جریان و انجماد تأثیر میگذارد. دمای بیش از اندازه یا کمتر از محدوده مناسب میتواند مشکلات عملیاتی ایجاد کند.
سطح فولاد در قالب: نوسان بیش از حد سطح مذاب میتواند بر کیفیت سطح محصول و احتمال ورود سرباره و آخالها اثر بگذارد.
میزان خنککاری اولیه و ثانویه: توزیع نامناسب آب خنککننده ممکن است باعث ایجاد اختلاف دمای شدید و افزایش تنش حرارتی شود.
نوسان قالب: فرکانس و دامنه حرکت قالب باید متناسب با سرعت ریختهگری و شرایط روانکاری تنظیم شود.
ترکیب شیمیایی فولاد: میزان عناصر آلیاژی و ناخالصیها بر رفتار انجماد، تشکیل فازها و احتمال ایجاد ترک اثر میگذارند.
شرایط جریان مذاب: طراحی نازل و تاندیش باید بهگونهای باشد که جریان فولاد در قالب یکنواخت و کنترلشده باقی بماند.
عیوب رایج در محصولات تولیدشده با ریختهگری مداوم
با وجود دقت بالای تجهیزات CCM، در صورت نامناسب بودن شرایط عملیاتی ممکن است عیوب مختلفی در محصولات نیمهنهایی ایجاد شود. این عیوب میتوانند در مراحل بعدی نورد نیز باقی بمانند یا شدت بیشتری پیدا کنند.
ترکهای سطحی و داخلی: تغییرات نامناسب دما، تنشهای حرارتی و مکانیکی و شرایط نامطلوب انجماد میتوانند به ایجاد ترک در سطح یا داخل محصول منجر شوند.
جدایش عناصر آلیاژی: در جریان انجماد، ممکن است برخی عناصر در بخشهای مختلف محصول بهصورت یکنواخت توزیع نشوند. این پدیده که جدایش نام دارد، میتواند بر خواص مکانیکی و کیفیت نهایی فولاد اثر بگذارد.
تخلخل و حفرههای داخلی: محبوس شدن گازها یا ایجاد حفره در زمان انجماد میتواند باعث تشکیل تخلخل در ساختار داخلی محصول شود.
آخالهای غیرفلزی: ورود یا باقی ماندن ناخالصیهایی مانند اکسیدها و سولفیدها در فولاد مذاب ممکن است به ایجاد عیوب داخلی یا سطحی منجر شود.
ناهمواری سطح و آثار نوسان قالب: تنظیم نامناسب سیستم نوسان یا روانساز قالب میتواند باعث ایجاد خطوط و ناهماهنگیهایی روی سطح محصول شود.
کمانش یا برآمدگی رشته فولادی: فشار نامناسب غلتکها یا ضعف پوسته جامد در ناحیه خنککاری ممکن است باعث تغییر شکل محصول شود.
برای کاهش این مشکلات، کنترل دمای مذاب، تنظیم سرعت ریختهگری، بررسی عملکرد نازلها، مدیریت خنککاری و انجام بازرسیهای منظم ضروری است.
مزایای استفاده از ماشین ریختهگری مداوم در صنعت فولاد
گسترش استفاده از CCM در کارخانههای فولادسازی به دلیل مزایای فنی و اقتصادی این فناوری است. مهمترین مزایای آن عبارتاند از:
افزایش بهرهوری تولید: امکان تولید پیوسته و کاهش توقفهای ناشی از تخلیه و جابهجایی قالبهای مجزا
افزایش بازده مواد اولیه: کاهش بخشی از ضایعات و تلفات مربوط به روشهای سنتی ریختهگری
بهبود یکنواختی محصولات: کنترل بهتر شرایط انجماد و ابعاد محصولات نیمهنهایی
کاهش برخی مراحل تولید: حذف یا کاهش نیاز به فرایندهای میانی مانند نورد شمشهای ریختهگریشده به روش سنتی
صرفهجویی در انرژی: کاهش نیاز به گرمکردن مجدد و انجام برخی مراحل اضافی در مسیر تولید
امکان اتوماسیون: قابلیت استفاده از سامانههای کنترلی برای تنظیم جریان مذاب، سرعت ریختهگری و خنککاری
کاهش هزینههای تولید: بهبود بازده، کاهش ضایعات و استفاده مؤثرتر از ظرفیت تجهیزات
تفاوت ریختهگری مداوم و ریختهگری سنتی شمش
در روش سنتی، فولاد مذاب داخل قالبهای جداگانه ریخته میشود و پس از انجماد، شمشها از قالب خارج شده و به مراحل بعدی تولید منتقل میشوند. در مقابل، در ریختهگری مداوم، فولاد بهصورت پیوسته وارد قالب میشود و محصول در قالب رشتهای در حال حرکت شکل میگیرد.
مهمترین تفاوتهای این دو روش عبارتاند از:
| معیار مقایسه | ریختهگری مداوم (CCM) | ریختهگری سنتی |
|---|---|---|
| نحوه تولید | پیوسته | مرحلهای و ناپیوسته |
| شکل محصول | بیلت، بلوم، اسلب و سایر مقاطع طراحیشده | شمشهای مجزا |
| بهرهوری | معمولاً بالاتر | معمولاً پایینتر |
| یکنواختی محصول | امکان کنترل بهتر در شرایط پایدار | وابسته به شرایط هر قالب و چرخه تولید |
| مصرف انرژی | امکان کاهش مصرف انرژی در مسیر تولید | نیازمند برخی مراحل اضافی |
| تجهیزات | سیستم یکپارچه و پیچیده | قالبهای مجزا و تجهیزات تخلیه |
| کنترل فرایند | وابسته به سامانههای پیوسته و اتوماسیون | کنترل در چرخههای جداگانه |
بهطور کلی، ریختهگری مداوم برای تولید انبوه محصولات فولادی با ابعاد مشخص مناسبتر است؛ درحالیکه روش سنتی در برخی کاربردهای خاص و تولید قطعات یا شمشهای ویژه همچنان مورد استفاده قرار میگیرد.
نقش اتوماسیون و فناوریهای جدید در ماشینهای ریختهگری مداوم
با پیشرفت فناوری، ماشینهای CCM به سامانههای کنترلی پیشرفتهتری مجهز شدهاند. این سیستمها با دریافت اطلاعات حسگرها و تحلیل شرایط عملیاتی، امکان کنترل دقیقتر فرایند را فراهم میکنند.
برخی از فناوریهای مورد استفاده در ماشینهای جدید عبارتاند از:
کنترل خودکار سطح قالب: تنظیم جریان فولاد مذاب برای جلوگیری از نوسان بیش از حد سطح آن
کنترل هوشمند خنککاری ثانویه: تنظیم جریان آب براساس سرعت ریختهگری و شرایط حرارتی محصول
همزن الکترومغناطیسی (EMS): ایجاد جریان کنترلشده در فولاد مذاب برای بهبود برخی ویژگیهای ساختار انجمادی و کاهش جدایش در شرایط مناسب
پایش دما و وضعیت تجهیزات: بررسی عملکرد سیستمهای حرارتی، غلتکها و بخشهای مکانیکی
مدلسازی و شبیهسازی انجماد: پیشبینی شرایط تشکیل پوسته، توزیع دما و احتمال بروز برخی عیوب
این فناوریها به اپراتورها کمک میکنند شرایط تولید را با دقت بیشتری مدیریت کنند و احتمال بروز ناپایداریهای فرایندی را کاهش دهند.
جمعبندی؛ ماشین CCM چه نقشی در تولید محصولات فولادی دارد؟
ماشین ریختهگری مداوم یکی از تجهیزات کلیدی در زنجیره تولید فولاد است که وظیفه تبدیل فولاد مذاب به محصولات نیمهنهایی مانند بیلت، بلوم و اسلب را بر عهده دارد. این دستگاه با استفاده از تجهیزاتی مانند پاتیل، تاندیش، قالب مسی، سیستم خنککاری ثانویه، غلتکهای هدایت و دستگاه برش، فرایند انجماد و شکلدهی فولاد را بهصورت پیوسته انجام میدهد.
عملکرد صحیح ماشین CCM به هماهنگی میان تجهیزات مکانیکی، سیستمهای خنککاری و پارامترهای عملیاتی وابسته است. کنترل سرعت ریختهگری، دمای مذاب، جریان فولاد و شرایط انجماد نیز نقش مهمی در جلوگیری از عیوب و افزایش کیفیت محصول نهایی دارند. به همین دلیل، استفاده از ماشینهای ریختهگری مداوم پیشرفته میتواند به افزایش بهرهوری، کاهش ضایعات و بهبود کیفیت محصولات فولادی کمک کند.
برای مشاهده جدیدترین اخبار و مقالات بازار ورق سیاه، به وبسایت رسمی آهن برکت سر بزنید.