اتصال میلگردها یکی از مراحل مهم در اجرای سازههای بتنآرمه است و کیفیت آن تأثیر مستقیمی بر عملکرد و ایمنی سازه دارد. در پروژههایی که قطر آرماتورها زیاد است یا تراکم میلگردها در بخشهایی مانند ستونها و فونداسیون بالاست، اجرای وصله پوششی یا اورلپ میتواند با محدودیتهایی همراه باشد. در چنین شرایطی، وصله مکانیکی با کوپلر بهعنوان یکی از روشهای جایگزین مطرح میشود.
در این روش، دو میلگرد به کمک قطعهای فلزی به نام کوپلر به یکدیگر متصل میشوند و انتقال نیرو از طریق اتصال مکانیکی صورت میگیرد. اجرای صحیح این اتصال به آمادهسازی دقیق انتهای میلگردها، ایجاد رزوه استاندارد، انتخاب کوپلر سازگار و رعایت دستورالعمل نصب نیاز دارد. در ادامه، تجهیزات موردنیاز و مراحل اجرای این روش را بررسی میکنیم.
کوپلر میلگرد چیست و چگونه عمل میکند؟
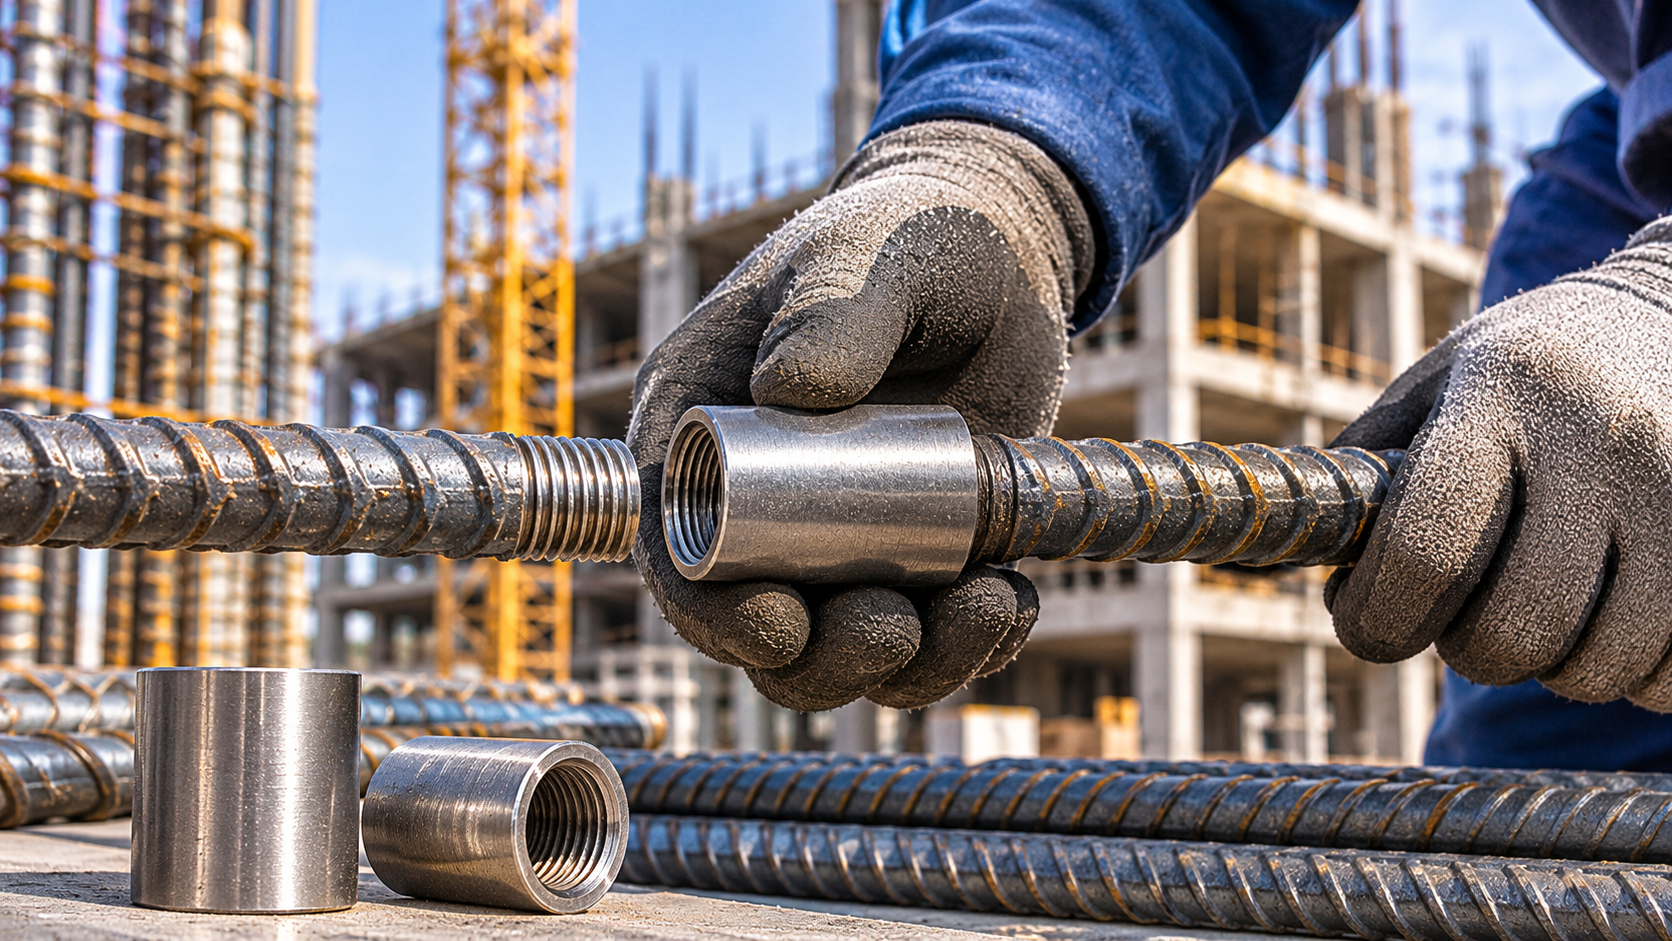
کوپلر میلگرد قطعهای فلزی است که برای اتصال مکانیکی دو میلگرد و انتقال نیرو میان آنها استفاده میشود. در کوپلرهای رزوهای متداول، انتهای میلگردها با استفاده از دستگاه مخصوص رزوهزنی آماده میشود و سپس با قرار گرفتن در دو سمت کوپلر، به یکدیگر متصل میشوند.
این قطعه معمولاً از فولاد با مشخصات مکانیکی متناسب با کاربرد موردنظر ساخته میشود و طراحی داخلی آن بهگونهای است که امکان درگیری با رزوههای انتهای میلگرد را فراهم میکند.
تفاوت اصلی این روش با وصله پوششی در نحوه انتقال نیرو است. در اتصال اورلپ، دو میلگرد در طول مشخصی روی یکدیگر قرار میگیرند و انتقال نیرو از طریق بتن و چسبندگی میان بتن و میلگرد انجام میشود؛ اما در اتصال مکانیکی، نیرو از طریق کوپلر و درگیری مکانیکی اجزای اتصال منتقل میشود.
استفاده از کوپلر در صورت طراحی و اجرای صحیح میتواند مزایای زیر را به همراه داشته باشد:
کاهش طول موردنیاز برای همپوشانی میلگردها
کاهش تراکم آرماتورها در ناحیه اتصال
بهینهسازی فضای موردنیاز برای آرماتوربندی
امکان اتصال میلگردهای با قطرهای بزرگ
تسهیل اجرای برخی اتصالات در پروژههای پرتراکم
فراهم کردن امکان انتقال نیرو مطابق الزامات طراحی سازه
البته عملکرد اتصال به نوع کوپلر، مشخصات فنی آن، کیفیت رزوهزنی و رعایت الزامات اجرایی وابسته است. بنابراین، صرف استفاده از کوپلر بهتنهایی تضمینکننده عملکرد مناسب اتصال نخواهد بود.
ابزار و تجهیزات موردنیاز برای نصب کوپلر
پیش از شروع عملیات اجرایی، باید تجهیزات موردنیاز آماده و از سلامت و تناسب آنها با سیستم اتصال اطمینان حاصل شود. استفاده از ابزار مناسب علاوه بر افزایش دقت کار، احتمال ایجاد رزوه معیوب و بروز مشکلات هنگام نصب را کاهش میدهد.
۱. دستگاه رزوهزنی میلگرد
این دستگاه برای ایجاد رزوه در انتهای میلگرد استفاده میشود. نوع دستگاه و تجهیزات برش آن باید با قطر میلگرد و مشخصات رزوه موردنیاز هماهنگ باشد. دستگاههای مختلف، محدوده قطر و قابلیتهای متفاوتی دارند؛ بنابراین انتخاب آنها باید براساس نیاز پروژه انجام شود.
۲. دستگاه برش میلگرد
برای آمادهسازی انتهای میلگرد، به دستگاهی نیاز است که بتواند برشی صاف و عمود بر محور طولی میلگرد ایجاد کند. ارههای مخصوص و دستگاههای برش مناسب از جمله تجهیزاتی هستند که در این مرحله به کار میروند.
۳. گیج کنترل رزوه (برو و نرو)
این ابزار برای بررسی ابعاد و کیفیت رزوههای ایجادشده استفاده میشود. گیج برو و نرو کمک میکند تا مغایرتهای احتمالی رزوه با محدوده ابعادی تعیینشده شناسایی شوند.
۴. برس سیمی و تجهیزات پاکسازی
پس از برش و رزوهزنی، ممکن است برادههای فلزی و آلودگیهایی روی سطح میلگرد باقی بمانند. برس سیمی و ابزارهای پاکسازی برای تمیز کردن رزوهها و آمادهسازی آنها پیش از نصب کوپلر مورد استفاده قرار میگیرند.
۵. روانکننده مورد تأیید سازنده
در برخی سیستمهای اتصال، استفاده از روانکننده مشخصی برای نصب توصیه میشود. بااینحال، استفاده از هر نوع روغن یا ماده روانکننده مجاز نیست و باید دستورالعمل سازنده کوپلر در این زمینه رعایت شود.
۶. آچار ترکمتر یا گشتاورسنج
آچار ترکمتر ابزاری برای اعمال گشتاور کنترلشده است. در سیستمهایی که سازنده مقدار گشتاور مشخصی برای نصب تعیین کرده، از این ابزار برای کنترل میزان سفت شدن اتصال استفاده میشود.
۷. تجهیزات علامتگذاری و ثبت بازرسی
ماژیک صنعتی، برچسبهای کنترل کیفیت و فرمهای ثبت اطلاعات برای مشخص کردن اتصالات بازرسیشده و ثبت نتایج کنترل نهایی به کار میروند.
مراحل اجرای وصله مکانیکی میلگرد با کوپلر
اجرای اتصال مکانیکی باید مطابق نقشههای اجرایی، مشخصات فنی سیستم کوپلر و دستورالعمل تأییدشده پروژه انجام شود. مراحل عمومی نصب کوپلر رزوهای به شرح زیر است:
مرحله اول: برش و آمادهسازی انتهای میلگرد
اولین مرحله، آمادهسازی انتهای میلگرد برای انجام عملیات رزوهزنی است. در این بخش، میلگرد باید بهگونهای برش داده شود که سطح انتهایی آن صاف و تا حد امکان عمود بر محور طولی باشد.
برای انجام این کار، ابتدا میلگرد با استفاده از گیره دستگاه بهخوبی مهار میشود تا هنگام برش حرکت نکند. سپس با دستگاه برش مناسب، انتهای آن آماده میشود.
پس از برش، سطح میلگرد و بخش انتهایی آن باید از نظر وجود ترک، تغییر شکل، پلیسه و آسیبدیدگی بررسی شود. همچنین لازم است برادهها، گردوغبار و آلودگیهای سطحی با ابزار مناسب پاکسازی شوند تا در مراحل بعدی مشکلی در ایجاد رزوه به وجود نیاید.
مرحله دوم: ایجاد رزوه در انتهای میلگرد
پس از آمادهسازی سطح، نوبت به رزوهزنی میرسد. در این مرحله، انتهای میلگرد با استفاده از دستگاه مخصوص و ابزار رزوهزنی متناسب با نوع کوپلر آماده میشود.
رزوهها ممکن است براساس طراحی سیستم اتصال، شکل و مشخصات متفاوتی داشته باشند. به همین دلیل، نوع رزوه، طول، گام و ابعاد آن باید با مشخصات فنی کوپلر مطابقت داشته باشد.
پیش از شروع عملیات، ابزار مناسب با قطر میلگرد انتخاب و روی دستگاه نصب میشود. سپس میلگرد در محل مخصوص مهار شده و عملیات رزوهزنی با تنظیمات مناسب انجام میگیرد.
پس از پایان کار، رزوهها باید از نظر یکنواختی، کامل بودن و نبود آسیب بررسی شوند. در صورت فاصله داشتن عملیات نصب از زمان رزوهزنی، بهتر است از درپوش محافظ استفاده شود تا رزوهها در برابر ضربه، آلودگی و آسیب احتمالی محافظت شوند.
مرحله سوم: کنترل کیفیت رزوه با گیج برو و نرو
یکی از مراحل مهم پیش از نصب کوپلر، بررسی ابعاد رزوههای ایجادشده است. حتی اگر رزوهها از نظر ظاهری سالم به نظر برسند، ممکن است از نظر ابعادی با مشخصات موردنیاز اتصال مطابقت نداشته باشند.
برای این کار از گیجهای برو (GO) و نرو (NO-GO) استفاده میشود:
گیج برو (GO): برای کنترل انطباق رزوه با محدوده ابعادی مجاز به کار میرود و باید مطابق دستورالعمل مربوط، روی رزوه حرکت کند.
گیج نرو (NO-GO): برای بررسی حدود مجاز ابعادی استفاده میشود و میزان پیشروی آن نباید از حد تعیینشده در استاندارد یا دستورالعمل سازنده بیشتر باشد.
در رزوههای خارجی میلگرد، عبور بیش از حد مجاز گیج نرو میتواند نشاندهنده کوچک بودن قطر مؤثر رزوه باشد. معیار پذیرش نهایی باید براساس مشخصات فنی سیستم اتصال تعیین شود.
استفاده از گیج کالیبرهشده و رعایت روش صحیح اندازهگیری اهمیت زیادی دارد؛ زیرا رزوههای معیوب ممکن است درگیری مناسبی با کوپلر نداشته باشند و عملکرد اتصال را تحت تأثیر قرار دهند.
مرحله چهارم: نصب کوپلر روی میلگرد اول
پس از تأیید کیفیت رزوهها، کوپلر روی انتهای رزوهشده میلگرد اول نصب میشود. پیش از این کار باید داخل کوپلر و سطح رزوهها از نظر وجود آلودگی، براده، زنگزدگی و آسیبدیدگی بررسی شوند.
سپس کوپلر در جهت مناسب روی میلگرد قرار میگیرد و مطابق دستورالعمل سازنده چرخانده میشود تا میزان درگیری موردنیاز حاصل شود.
در این مرحله باید به چند نکته توجه کرد:
رزوههای میلگرد و داخل کوپلر باید تمیز و سالم باشند.
میزان درگیری رزوهها باید مطابق مشخصات فنی سیستم اتصال باشد.
استفاده از روانکننده تنها در صورت تأیید سازنده مجاز است.
سفتکردن اولیه یا اعمال گشتاور باید مطابق دستورالعمل همان مدل کوپلر انجام شود.
نکته مهم این است که موقعیت نهایی کوپلر روی میلگرد و تعداد رزوههای قابل مشاهده در همه مدلها یکسان نیست و نباید برای تمام سیستمها یک معیار عمومی در نظر گرفت.
مرحله پنجم: اتصال میلگرد دوم و تکمیل وصله
در این مرحله، میلگرد دوم که انتهای آن نیز رزوهزنی و بازرسی شده است، به سمت دیگر کوپلر متصل میشود.
برای نصب، میلگرد دوم در راستای میلگرد اول قرار میگیرد و کوپلر یا میلگرد، مطابق روش اجرایی تعیینشده توسط سازنده، چرخانده میشود تا اتصال کامل شود.
در برخی سیستمها، برای سفت کردن نهایی از آچار ترکمتر استفاده میشود. در این حالت، مقدار گشتاور باید مطابق دستورالعمل فنی سازنده و الزامات پروژه باشد. اعمال نیرو باید کنترلشده انجام شود و از وارد کردن ضربه یا استفاده از ابزار نامناسب خودداری شود.
هممحوری دو میلگرد و درگیری صحیح رزوهها در این مرحله اهمیت زیادی دارد. هرگونه انحراف، نصب ناقص یا سفتکردن غیراصولی میتواند بر عملکرد اتصال اثر منفی بگذارد.
در برخی سیستمهای کوپلر، پس از تکمیل اتصال از علامتگذاری روی میلگرد و بدنه کوپلر برای کنترل چرخش یا جابهجایی احتمالی استفاده میشود. این علامت باید مطابق روش بازرسی تعریفشده در پروژه اجرا شود.
گشتاور نصب کوپلر براساس قطر میلگرد
میزان گشتاور موردنیاز برای نصب کوپلر به نوع اتصال، طراحی رزوه، ابعاد قطعه و دستورالعمل تولیدکننده بستگی دارد. مقادیر زیر، اعداد درجشده در اطلاعات مبنا هستند و نباید بهعنوان مقادیر الزامی و یکسان برای تمام کوپلرها استفاده شوند.
| قطر میلگرد (میلیمتر) | حداقل گشتاور (نیوتنمتر) | گشتاور توصیهشده (نیوتنمتر) |
|---|---|---|
| ۱۶ | ۱۵۰ | ۱۸۰ |
| ۲۰ | ۲۵۰ | ۳۰۰ |
| ۲۵ | ۴۰۰ | ۴۵۰ |
| ۳۲ | ۶۰۰ | ۶۸۰ |
| ۴۰ | ۹۰۰ | ۱۰۰۰ |
پیش از استفاده از این اعداد در کارگاه، باید تطابق آنها با مشخصات فنی کوپلر خریداریشده بررسی شود. در صورت تفاوت میان جدول مرجع و دستورالعمل سازنده یا مشخصات مصوب پروژه، مقادیر تأییدشده همان سیستم اتصال ملاک اجرا خواهند بود.
مرحله ششم: بازرسی نهایی اتصال پیش از بتنریزی
پس از نصب کوپلر، اتصال باید پیش از قرار گرفتن در بتن مورد بررسی قرار گیرد. این بازرسی به شناسایی ایرادهای اجرایی و جلوگیری از باقی ماندن اتصالات معیوب در سازه کمک میکند.
مهمترین مواردی که در کنترل نهایی باید بررسی شوند عبارتاند از:
وضعیت رزوهها: درگیری رزوهها باید مطابق دستورالعمل نصب باشد و نشانهای از آسیب یا نصب ناقص وجود نداشته باشد.
موقعیت کوپلر: قطعه باید در محل صحیح قرار گرفته باشد و نصب آن با نقشههای اجرایی مطابقت داشته باشد.
هممحوری میلگردها: دو میلگرد باید در راستای موردنیاز طراحی قرار داشته باشند و انحراف غیرمجاز نداشته باشند.
وضعیت ظاهری اتصال: بدنه کوپلر نباید دارای ترک، شکستگی یا آسیبدیدگی باشد.
کنترل علامتهای بازرسی: در سیستمهایی که علامتگذاری برای کنترل نصب پیشبینی شده، وضعیت خطوط نشانه باید بررسی شود.
ثبت نتایج کنترل کیفیت: اطلاعات مربوط به اتصالات و تأییدیههای لازم باید در مدارک کنترل کیفیت پروژه ثبت شوند.
همچنین تعداد رزوههای نمایان از دو طرف کوپلر باید مطابق مشخصات همان مدل باشد. برای مثال، نمیتوان قانون ثابتی مانند مجاز بودن حداکثر دو رزوه نمایان را به تمام انواع کوپلر تعمیم داد.
اشتباهات رایج هنگام اجرای کوپلر میلگرد
اجرای غیراصولی وصله مکانیکی میتواند باعث کاهش کیفیت اتصال، نیاز به اصلاح مجدد و افزایش هزینههای پروژه شود. از آنجا که قیمت کوپلر میلگرد و تجهیزات موردنیاز بخشی از هزینههای اجرای این روش را تشکیل میدهند، جلوگیری از خطاهای اجرایی اهمیت اقتصادی نیز دارد.
مهمترین اشتباهاتی که باید از آنها اجتناب شود عبارتاند از:
۱. اکتفا کردن به بررسی چشمی رزوهها
بررسی ظاهری بهتنهایی نمیتواند تمام مغایرتهای ابعادی رزوه را مشخص کند. برای اطمینان از کیفیت رزوهها باید از گیجهای مناسب و کالیبرهشده استفاده شود.
۲. استفاده از دستگاه یا ابزار نامناسب برای رزوهزنی
انتخاب نادرست ابزار یا تنظیم غیراصولی دستگاه میتواند باعث ایجاد رزوههای ناقص، نامنظم یا خارج از محدوده مجاز شود. تجهیزات باید متناسب با قطر میلگرد و سیستم اتصال انتخاب شوند.
۳. استفاده از روغن و روانکننده تأییدنشده
برخی مواد روانکننده ممکن است با الزامات سیستم اتصال سازگار نباشند. استفاده از این مواد بدون تأیید سازنده میتواند بر شرایط نصب اثر بگذارد. بنابراین، تنها باید از مواد توصیهشده در دستورالعمل فنی استفاده کرد.
۴. سفت کردن کوپلر با ابزار ضربهای نامناسب
استفاده از ابزارهای ضربهای یا اعمال نیروی بیش از حد میتواند به رزوهها و بدنه کوپلر آسیب برساند. در سیستمهایی که گشتاور مشخصی دارند، باید از آچار ترکمتر سالم و کالیبرهشده استفاده شود.
۵. نصب کوپلر روی رزوههای آلوده یا آسیبدیده
وجود گلولای، براده، دوغاب سیمان، زنگزدگی و سایر آلودگیها ممکن است مانع درگیری صحیح رزوهها شود. پیش از نصب، پاکسازی و بررسی وضعیت رزوهها ضروری است.
۶. بیتوجهی به هممحوری میلگردها
اگر دو میلگرد هنگام نصب در راستای مناسب قرار نگیرند، ممکن است اتصال با انحراف یا تنشهای ناخواسته همراه شود. به همین دلیل، کنترل موقعیت میلگردها در زمان نصب اهمیت دارد.
۷. حذف بازرسی و ثبت اطلاعات اتصال
نباید کنترل کیفیت به بررسی ظاهری و سریع اتصال محدود شود. ثبت نتایج بازرسی، بررسی انطباق با دستورالعمل نصب و تأیید اتصال پیش از بتنریزی، بخش مهمی از فرایند اجرایی است.
جمعبندی
وصله مکانیکی با کوپلر یکی از روشهای اتصال میلگرد در سازههای بتنآرمه است که در صورت انتخاب صحیح و اجرای اصولی میتواند جایگزین مناسبی برای وصله پوششی در شرایط مشخص باشد. این روش با حذف نیاز به همپوشانی طولی میلگردها، به کاهش تراکم آرماتورها و استفاده بهینهتر از فضای موجود در برخی بخشهای سازه کمک میکند.
مراحل اصلی اجرای کوپلر شامل برش و آمادهسازی میلگرد، رزوهزنی، کنترل ابعاد رزوه، نصب کوپلر، اتصال میلگرد دوم و بازرسی نهایی است. در تمام این مراحل باید مشخصات فنی قطعه، دستورالعمل سازنده و الزامات طراحی سازه رعایت شوند.
در نهایت، کیفیت اتصال تنها به مرغوبیت کوپلر وابسته نیست؛ بلکه دقت در آمادهسازی میلگردها، استفاده از تجهیزات مناسب و نظارت بر اجرای صحیح، نقش تعیینکنندهای در عملکرد نهایی وصله مکانیکی دارند.
برای مشاهده جدیدترین اخبار و مقالات بازار ورق سیاه، به وبسایت رسمی آهن برکت سر بزنید.
.png)